
Att förstå ±0,005 mm bearbetningsförmåga: Vad det verkligen innebär i verklig CNC Produkt ion

För några månader sedan skickade en ingenjör från ett europeiskt automationsföretag oss en RFQ för en komplex aluminiumkomponent.
Vid första anblicken såg delen ganska standard ut. Materialet var 7075 aluminium, geometrin var inte särskilt komplicerad, och mängden var bara 50 delar för en pilotbyggnation.
Sedan öppnade vi ritningen, och en lapp fångade genast vår uppmärksamhet: ±0,005 mm — på flera kritiska detaljer genom hela delen.
Inte bara på en lagerstol. Inte bara på en lokaliseringsfunktion. På en hel uppsättning funktioner som skulle avgöra hur monteringen fungerade.
Ingenjörens antagande var förståeligt. Om snävare toleranser är bättre, varför inte specificera ±0,005 mm på allt som är viktigt?
Detta är dock en av de vanligaste missförstånden vi ser i CNC-bearbetningsprojekt.
Verkligheten är att uppnå ±0,005 mm är möjligt, men om det är nödvändigt, ekonomiskt eller ens fördelaktigt beror helt på delens funktion.
I den här artikeln förklarar vi vad ±0,005 mm bearbetningskapacitet faktiskt innebär, var det verkligen behövs, vilka faktorer som avgör om det kan uppnås konsekvent och hur ingenjörer kan undvika onödiga tillverkningskostnader samtidigt som prestandakraven uppfylls.
Skillnaden mellan "kan uppnå" och "kan underhålla"
En av de största missuppfattningarna inom precisionsbearbetning är att förväxla maskinkapacitet med produktionskapacitet.
Många CNC-leverantörer annonserar:
±0,01 mm — ±0,005 mm — till och med ±0,002 mm
Tekniskt sett kan dessa siffror vara möjliga att uppnå under idealiska förhållanden.
Men ingenjörer köper sällan en perfekt del.
De köper: 20 prototyper — 200 produktionsdelar — 2 000 årliga volymdelar.
Den verkliga frågan är inte: "Kan du bearbeta en funktion till ±0,005 mm?"
Den verkliga frågan är: "Kan du upprätthålla den toleransen konsekvent över varje del?"
Det är här många projekt blir utmanande.
Vi har sett situationer där en maskin kunde producera en perfekt första artikel, men dimensionsvariationer gradvis uppstod under produktionen på grund av verktygsslitage, termisk tillväxt, materialstress eller fixturrörelse.
Av denna anledning fokuserar erfarna tillverkare mindre på toppnoggrannhet och mer på processstabilitet.
I produktionsmiljöer är konsekvens ofta mer värdefullt än att jaga minsta möjliga siffra på en teckning.
Hur liten är ±0,005 mm Verkligen?
De flesta vet att ±0,005 mm är tajt.
Väldigt få visualiserar faktiskt hur tajt det är.
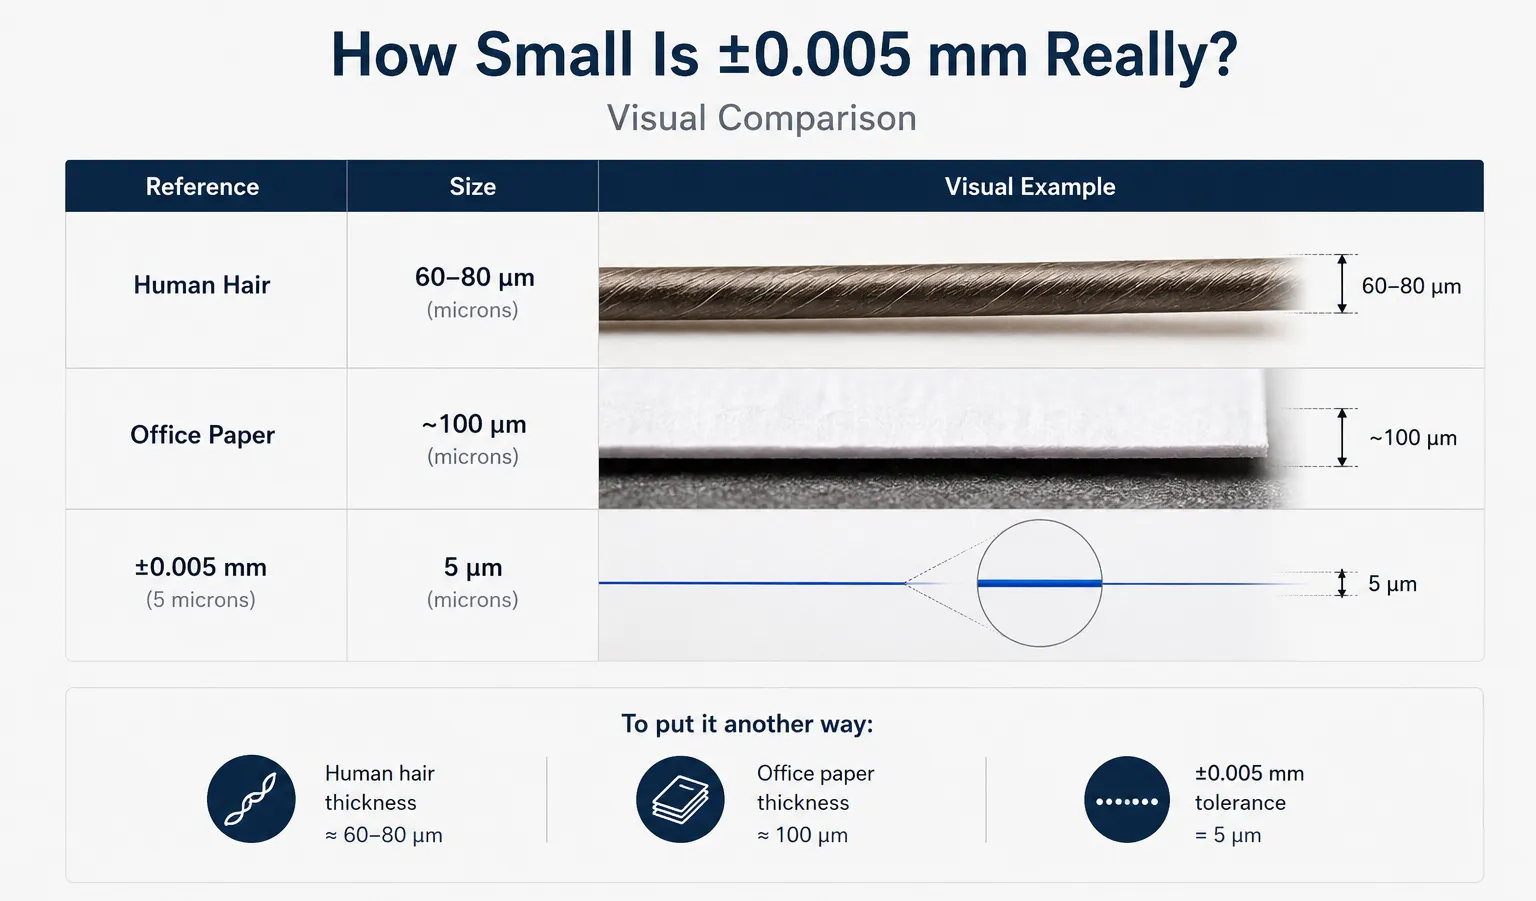
Ett mänskligt hår är vanligtvis omkring 60–80 mikrometer i diameter. ±0,005 mm motsvarar bara 5 mikron.
Det betyder att hela den tillåtna variationen är ungefär 1/10 till 1/20 av tjockleken på ett mänskligt hår.
När toleranserna når denna nivå handlar bearbetning inte längre bara om att skära material.
Maskintemperatur, spindelskick, fixturstyvhet, verktygsslitage, mätosäkerhet och till och med omgivningstemperaturen i verkstaden kan börja påverka resultatet.
Det är därför tät toleransbearbetning kräver ett komplett tillverkningssystem istället för bara en avancerad CNC-maskin.
När är ±0,005 mm egentligen nödvändigt?
Enligt vår erfarenhet specificerar många ritningar ultrasnäva toleranser helt enkelt för att de kopierats från äldre konstruktioner.
Toleransen ser imponerande ut, men den kanske inte bidrar till produktens prestanda.
Till exempel gynnas en monteringsplatta sällan av en profiltolerans på ±0,005 mm. Om måttet är 50,000 mm eller 50,015 mm spelar ofta ingen roll.
Å andra sidan kräver vissa funktioner verkligen denna nivå av kontroll.
Typiska exempel inkluderar:
Lager passar
Precisionslokaliseringsytor
Optiska justeringskomponenter
Halvledarutrustningsdelar
Positioneringsfunktioner
Högprecisionsrobotaggregat
Nyckelprincipen är enkel: Använda snäva toleranser endast där de påverkar funktionen.
Allt annat bör vara avslappnat när det är möjligt.
En väloptimerad ritning minskar ofta bearbetningskostnaden utan att ändra produktens prestanda alls.
Varför snäva toleranser ökar kostnaden för CNC-bearbetning
En fråga vi ofta hör från inköpschefer är:
"Om din maskin kan uppnå ±0,005 mm, varför ökar priset så mycket jämfört med ±0,02 mm?"
Svaret är enkelt: Eftersom bearbetningskostnaden inte bestäms av maskinen själv. Det bestäms av processen som krävs för att uppnå resultatet konsekvent.
Föreställ dig två aluminiumkomponenter.
Del A kräver en tolerans på ±0,05 mm. Del B kräver ±0,005 mm.
Vid första anblicken verkar skillnaden bara vara 0,045 mm.
I verkligheten kan tillverkningsprocessen vara helt annorlunda.
För en standardtoleranskomponent kan en maskinist slutföra funktionen i en enda finishoperation.
För en ±0,005 mm funktion innebär processen ofta:
Ytterligare halvfinishoperationer
Minskade skärparametrar
Mer frekvent verktygskompensation
Ytterligare mätningar
under processen Högre inspektionskrav
Ökad skrotrisk
Ju snävare tolerans, desto mindre är felmarginalen.
En dimension som är 0,006 mm överdimensionerad kan vara helt acceptabel på en teckning och helt avvisad på en annan.
Det är därför ingenjörer bör se tolerans som ett designverktyg snarare än en kvalitetsindikator.
En snävare tolerans skapar inte automatiskt en bättre produkt. Det skapar helt enkelt ett striktare tillverkningskrav.
De fem faktorer som oftast påverkar precisions-CNC-bearbetning
Många antar att precisionsbearbetning bara beror på CNC-maskinen.
I verkligheten är maskinen bara en pusselbit.
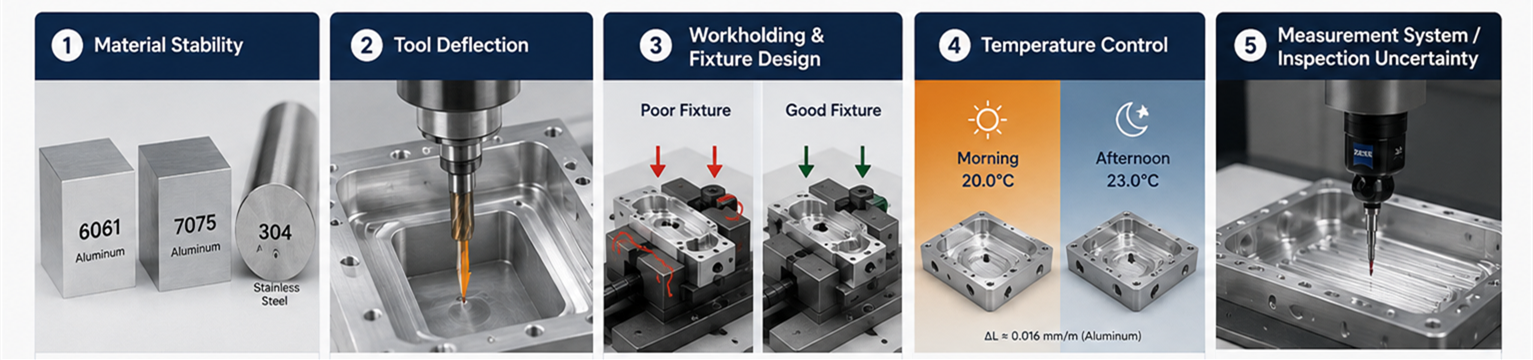
1. Materialstabilitet
Alla material beter sig inte likadant under bearbetning.
Till exempel är 6061-aluminium generellt mycket stabilt och lätt att bearbeta. 7075-aluminium erbjuder högre styrka men kan generera mer intern spänning, särskilt på stora flyg- och rymdkomponenter med betydande materialborttagning.
Rostfritt stål medför olika utmaningar. Värmegenerering, arbetshärdning och skärmotstånd ökar alla jämfört med aluminium.
Det är därför samma tolerans kan vara lätt att uppnå på ett material och mycket svårare på ett annat.
2. Verktygsavvikning
En av de största utmaningarna med precisionsfräsning är verktygsböjning.
Tänk dig en djup ficka bearbetad i ett aluminiumhölje. Ju djupare håligheten blir, desto längre måste skäraren sträcka sig från spindeln.
Även om maskinens positioneringsnoggrannhet är perfekt kan själva skärverktyget böjas något under skärkraften.
På ytliga drag är denna effekt försumbar. På djupa håligheter kan det lätt påverka måttnoggrannhet och ytfinish.
Detta är en anledning till att erfarna CNC-ingenjörer ofta omdesignar verktygsbanor istället för att bara sakta ner maskinen.
3. Arbetshållning och fixturedesign
I många projekt avgör armaturen framgång mer än maskinen.
Vi bearbetade en gång en lätt strukturell aluminiumkomponent med över 80% materialborttagning.
Den initiala bearbetningsstrategin verkade korrekt. Måtten var acceptabla efter grovbearbetning.
Men efter färdigställandet gick delen konsekvent utanför toleransen.
Grundorsaken var inte maskinen. Problemet var spänning orsakad av fixturen.
Efter att ha omdesignat fixturen och ändrat bearbetningssekvensen förbättrades dimensionsstabiliteten dramatiskt.
Denna erfarenhet bekräftade en läxa som varje maskiningenjör så småningom lär sig: En precisionsmaskin kan inte kompensera för dåligt arbetsgrepp.
4. Temperaturkontroll
Vid snäva toleranser blir temperaturen förvånansvärt viktig.
Metall expanderar och drar ihop sig med temperaturförändringar. En stor aluminiumkomponent som bearbetas på morgonen kanske inte beter sig exakt likadant som en som mäts sent på eftermiddagen.
För ultraprecisionsprojekt gör tillverkare ofta:
Stabilisera verkstadstemperaturen
Alla delar vila före inspektion
Kontrollmätningsmiljöer
Använd kalibrerad inspektionsutrustning
Dessa steg kan verka överdrivna, men de blir nödvändiga när toleranser når mikronområdet.
5. Osäkerhet i mätsystem och inspektion
Vid ±0,005 mm blir själva inspektionsmetoden kritisk.
En CMM med ±0,002 mm osäkerhet förbrukar redan nästan halva toleransbandet. Utan en kontrollerad miljö, kalibrerad utrustning och beprövad GR&R verifierar du inte toleransen – du uppskattar den.
Det är därför inspektion för arbete med strikta toleranser måste betraktas som en del av tillverkningsprocessen, inte som en eftertanke.
Ett verkligt exempel: Uppnå ±0,005 mm på en komplex aluminiumkomponent
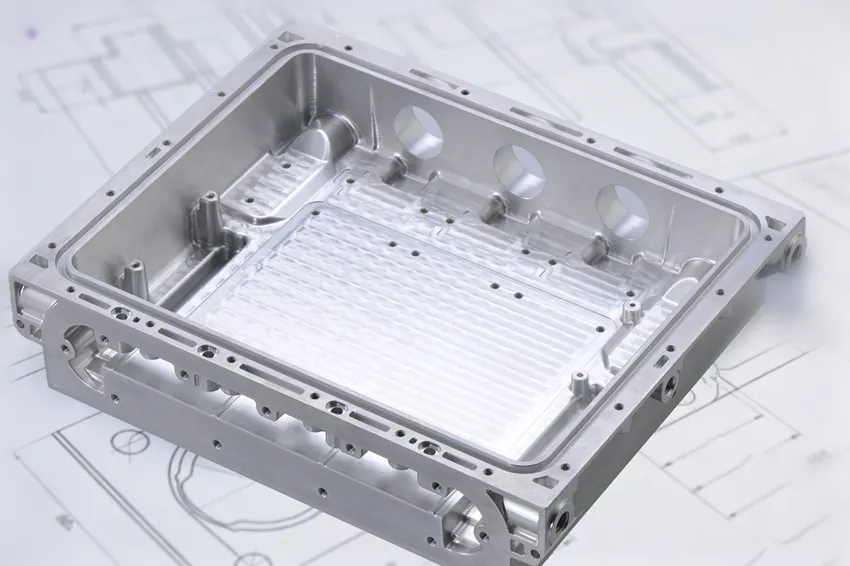
För ett tag sedan arbetade vi på en aluminiumkabinettbas för automationsutrustning.
Den hade flera lokaliseringsfunktioner, djupa maskinerade fickor och täta positionsförhållanden mellan funktionerna. Flera kritiska mått angavs vid ±0,005 mm.
Vid första anblicken kan man tro att utmaningen var att hålla det numret på en enda funktion. Men i verklig produktion är det sällan den svåra delen.
Den verkliga utmaningen var denna: Delen krävde flera bearbetningsoperationer med omspännande. Varje gång du flyttar delen riskerar du att förlora positionsrelationen mellan funktionerna. På en del med ±0,005 mm positionskrav mellan djupa fickor och lokaliseringsytor ökar risken snabbt.
Detta är vad ±0,005 mm verkligen betyder i produktion — inte bara om en maskin kan nå ett nummer, utan om processen klarar flera uppsättningar, spänningsavlastning, verktygsslitage och termiska förändringar.
Så här gjorde vi för att få det att fungera:
Istället för att gå direkt till mål lade vi till ett semi-finish-pass. Detta lät materialet slappna av innan det slutliga klippet.
Vi gjorde också dedikerade mjuka käkar så att varje del klämdes exakt likadant — ingen operatörsspekulation.
Vi balanserade materialborttagning under grovbearbetning genom att alternera snitt och undvika kraftig borttagning från ena sidan, vilket förhindrade skevhet när interna spänningar frigavs.
Och vi använde CMM för att verifiera inte bara individuella dimensioner, utan även positionsrelationer över operationer — med noggrann uppmärksamhet på mätosäkerhet och miljökontroll.
Den första omgången godkändes. Viktigare är att när volymen ökade senare förblev processen stabil – inga överraskningar.
Och det är för mig vad det verkligen innebär att förstå ±0.005 mm kapacitet:
Det handlar inte om huruvida du kan göra en bra del. Det handlar om huruvida du kan göra nästa hundra på samma sätt, utan att kämpa emot processen varje gång.

Hur köpare bör utvärdera CNC-toleranspåståenden
Många CNC-leverantörer annonserar imponerande toleranssiffror.
Innan du fattar ett leverantörsbeslut, överväg att fråga:
Vilka dimensioner kan realistiskt uppnå ±0,005 mm?
Verifieras toleranskapaciteten av CMM-inspektion?
Är toleransen uppnåelig i produktion eller bara i prototypkvantiteter?
Vilka material ingår i det kapabilitetsanspråket?
Kan leverantören tillhandahålla inspektionsrapporter?
Dessa frågor avslöjar vanligtvis mer om en leverantörs faktiska kapacitet än själva toleranspåståendet.
En leverantör som öppet diskuterar processbegränsningar är ofta mer pålitlig än en lovande mikron-nivå noggrannhet på varje projekt.
precisions-CNC-fräsning handlar om processkontroll
Den viktigaste slutsatsen är denna:
Precisionsbearbetning handlar inte om en enskild maskin. Det handlar om att kontrollera hela tillverkningsprocessen.
Maskinkapacitet spelar roll. Verktygsval spelar roll. Armaturdesign spelar roll. Inspektionsfrågor. Ingenjörserfarenhet är viktigt.
När alla dessa element samarbetar blir det reproducerbart att uppnå snäva toleranser snarare än oavsiktligt.
För branscher som medicintekniska produkter, robotik, halvledarutrustning, flyg- och rymdkomponenter och automationssystem är denna konsekvens det som i slutändan avgör produktkvalitet och produktionsframgång.
Behöver du hjälp med att utvärdera snäva toleranskrav?
Många ritningar specificerar extremt snäva toleranser helt enkelt för att de kopierats från tidigare projekt eller interna standarder.
I vissa fall kan en lättnad på en icke-kritisk tolerans minska bearbetningskostnaden med 20%–40% utan att påverka produktens prestanda.
På Brightstar Prototype CNC Co., Ltd., granskar vårt ingenjörsteam regelbundet kundritningar för att identifiera:
Kritiska dimensioner
tillverkningsbarhetsrisker
Kostnadsreduceringsmöjligheter
Toleransoptimeringsmöjligheter
Oavsett om du behöver precisionsfräsning, 5-axlig CNC-bearbetning eller komplex tillverkning av aluminiumkomponenter kan vi hjälpa till att utvärdera din design innan produktionen börjar.
Ladda upp dina ritningar idag för en gratis tillverkningsöversikt och offert.
FAQ
Kan CNC-bearbetning verkligen uppnå ±0,005 mm?
Ja. Om denna tolerans kan uppnås konsekvent beror dock på material, geometri, maskinkapacitet, fixturering och inspektionsmetoder.
Behöver varje dimension ±0,005 mm?
Nej. Snäva toleranser bör endast tillämpas på egenskaper som direkt påverkar produktens funktion, montering eller prestanda.
Vilka material är bäst för högprecisions-CNC-bearbetning?
Aluminium 6061, Aluminum 7075, vissa rostfria stål och konstruktionsplaster som PEEK används ofta för precisionsbearbetning.
Är ±0,005 mm möjligt att uppnå i 5-axlig CNC-bearbetning?
Ja. I många komplexa delar kan 5-axlig CNC-bearbetning faktiskt förbättra dimensionsnoggrannheten genom att minska inställningar och minimera ackumulativa fel.
Hur kan jag avgöra om min teckning är övertolerant?
En tillverkningsöversikt från en erfaren CNC-bearbetande leverantör kan hjälpa till att identifiera dimensioner som kan släppas utan att påverka produktens prestanda.
Ansvarsfriskrivning
Informationen i denna artikel är endast avsedd för allmän ingenjörs- och tillverkningsreferens. De faktiska uppnåeliga toleranserna kan variera beroende på delgeometri, materialegenskaper, maskinskick, inspektionskrav och produktionsmiljö. Projektspecifika rekommendationer bör alltid granskas med kvalificerade tillverkningsingenjörer.