
Hur man designar aluminiumdelar för precisionsfräsning med CNC

Hur man designar aluminiumdelar för precisions-CNC-fräsning
Aluminium är ett av de mest bearbetade materialen i modern tillverkning.
Från flyg- och rymdfästen och medicintekniska utrustningshöljen till robotkomponenter och industriella automationsaggregat erbjuder aluminium en utmärkt balans mellan styrka, viktminskning, korrosionsbeständighet och bearbetningsbarhet.
Dock blir många aluminiumdelar som ser helt rimliga ut i CAD svåra, dyra eller till och med omöjliga att tillverka effektivt när de väl når maskinverkstadens golv.
På Brightstar Prototype CNC Co., Ltd., granskar vi hundratals teckningar av aluminiumdelar varje månad. En av de vanligaste orsakerna till offertförseningar, oväntade kostnader och produktionsproblem är inte själva bearbetningsprocessen – det är den ursprungliga deldesignen.
God design kan minska bearbetningskostnaderna med 20–50 %, förkorta ledtider, förbättra dimensionsstabilitet och avsevärt öka utbyteshastigheten.
Denna artikel delar praktiska riktlinjer för Design for Manufacturing (DFM) baserade på verklig erfarenhet av CNC-fräsning för att hjälpa ingenjörer att skapa aluminiumdelar som är enklare, snabbare och mer ekonomiska att tillverka.
Varför aluminium är idealiskt för CNC-fräsning
Aluminiumlegeringar används i stor utsträckning eftersom de bearbetar mycket snabbare än rostfritt stål eller titan samtidigt som de ger utmärkta mekaniska egenskaper.
Populära grader inkluderar:
För precisions-CNC-fräsning är 6061 och 7075 fortfarande de vanligaste valen eftersom de erbjuder utmärkt måttstabilitet och ytfinish.
Ändå kan inte ens den bästa aluminiumlegeringen kompensera för dålig deldesign.
Den dolda kostnaden för att designa enbart för funktion
Många ingenjörer fokuserar uteslutande på produktens funktionalitet.
CAD-modellen uppfyller prestandakravet, klarar monteringskontroller och uppfyller strukturella beräkningar.
Tyvärr förbises tillverkningsaspekter ofta.
En design kan inkludera:
• Extremt djupa fickor
• Ultratunna väggar
• Skarpa inre hörn
• Onödigt snäva toleranser
• Funktioner otillgängliga för skärverktyg
Alla av dessa ökar bearbetningskomplexiteten.
Resultatet är vanligtvis högre kostnad, längre ledtider och större risk för kvalitetsbrister.
De bästa CNC-frästa delarna är inte bara funktionella—de är designade för tillverkning från början.
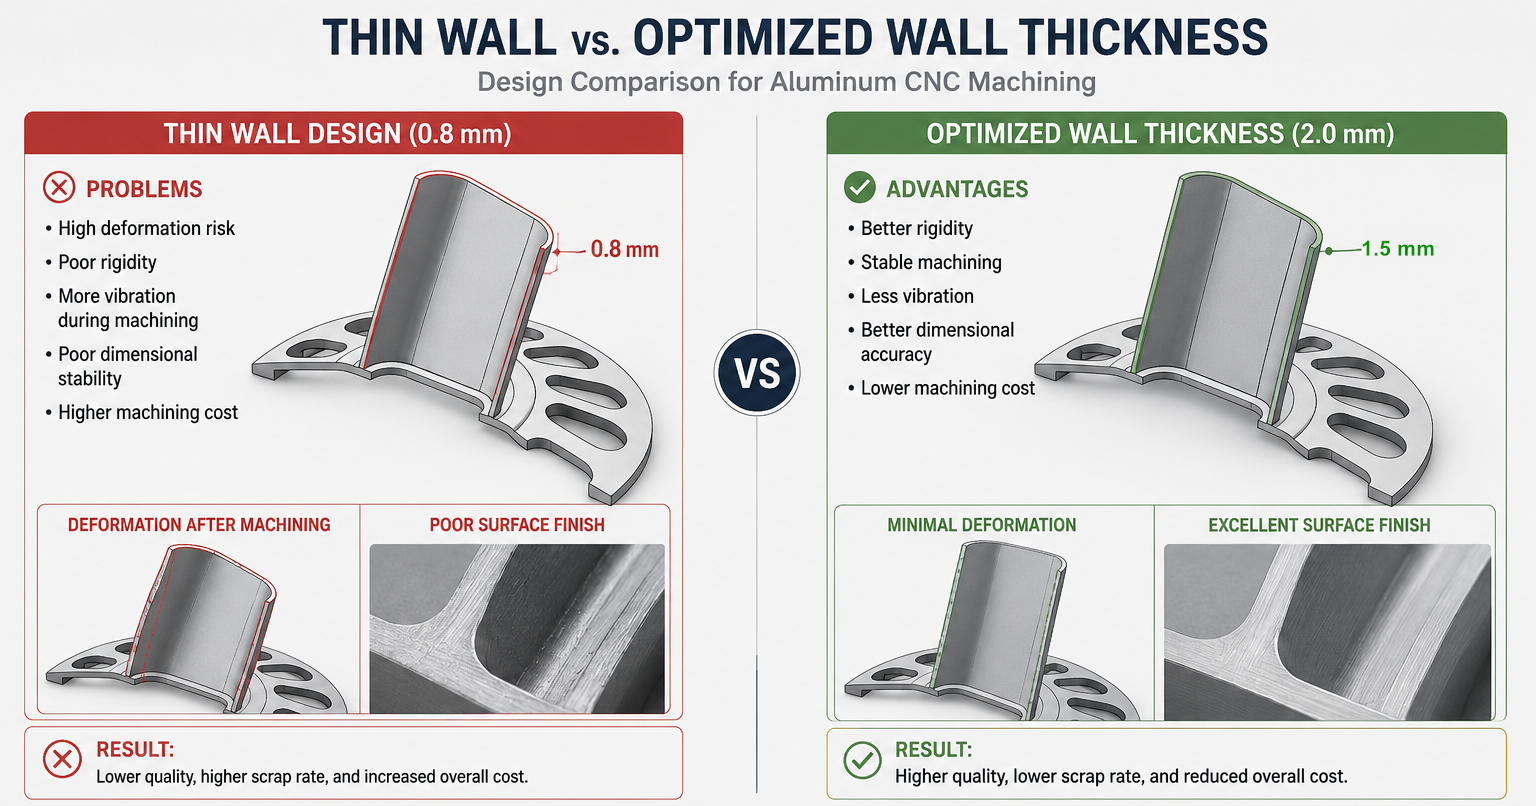
Regel 1: Undvik alltför tunna väggar
Tunna väggar är en av de vanligaste orsakerna till bearbetningsproblem.
Aluminium är relativt mjukt jämfört med stål. Under bearbetning kan skärkrafter lätt deformera ostödda sektioner.
En vägg kan mätas korrekt under grovbearbetning men röra sig något efter finish, vilket orsakar dimensionsvariation.
Verkligt exempel
En kund inlämna ett 7075 aluminium-elektronikhus med sidoväggar som bara är 0,8 mm tjocka.
Designen såg attraktiv och lätt ut.
Dock förutspådde simuleringen betydande deformation under finishen.
Efter DFM:s granskning ökades väggtjockleken till 2,0 mm.
Resultatet:
• Förbättrad styvhet
• Bättre måttstabilitet
• Minskad bearbetningstid
• Lägre skrotmängd
Rekommenderad väggtjocklek
Ingenjörer sparar ofta mycket mer pengar genom att lägga till 0,5 mm material än genom att försöka bearbeta extremt tunna detaljer.
Regel 2: Designa inre hörn med realistiska radier
En fräsfräs är rund.
Därför kan inte perfekt skarpa inre hörn bearbetas direkt.
Ändå inkluderar många CAD-modeller fortfarande fyrkantiga inre hörn.
När detta sker måste maskinister:
• Använd extremt små skärare
• Minska matningshastigheterna
• Öka bearbetningstiden
• Utföra sekundära operationer
Alla av vilka ökar kostnaden.
En enkel intern radie kan dramatiskt förbättra tillverkningsbarheten.
Rekommenderad praxis
Istället för: 90° skarp hörn
Användning: R0,5 mm, R1 mm, R2 mm eller större när det är möjligt.
Större hörnradier tillåter större skärverktyg, vilket innebär snabbare materialborttagning och bättre verktygslivslängd.
Regel 3: Begränsa fickdjup
Djupa håligheter skapar flera tillverkningsutmaningar.
Ju djupare fickan blir:
• Verktygsböjning ökar
• Vibrationer
blir mer sannolika• Ytfinish försämras
• Risken för verktygsbrott ökar
Ett vanligt designfel är att skapa mycket djupa, smala fickor.
Till exempel: Fickbredd = 10 mm, Fickdjup = 80 mm
Detta kräver en ovanligt lång cutter som beter sig nästan som ett flexibelt fiskespö.
Precision blir svår att upprätthålla.
Praktisk riktlinje
Håll fickdjupet under fyra gånger dess bredd när det är möjligt.
En 10 mm bred ficka bör idealiskt hållas under 40 mm djup.
Regel 4: överspecificera inte toleranser
Ett av de dyraste orden på en teckning är "±0,01 mm."
Många funktioner kräver helt enkelt inte sådan precision.
Detta ökar dramatiskt inspektions- och bearbetningstiden.
Bättre tillvägagångssätt
Använda snäva toleranser endast där det är nödvändigt.
Exempel: Kritiska lagerpassningar, precisionslokaliseringsytor, monteringsgränssnitt.
Allmänna mått kan ofta använda: ±0,05 mm, ±0,1 mm eller ännu större.
Regel 5: Överväg verktygsåtkomst under designen
En funktion som inte kan nås med ett skärverktyg kan inte bearbetas effektivt.
Det låter självklart, men otillgänglig geometri är förvånansvärt vanlig.
Exempel inkluderar: underskurningar, djupa smala spår, dolda inre detaljer, sidoväggar blockerade av omgivande geometri.
Innan du släpper en design, fråga: "Kan ett skärverktyg fysiskt nå detta område?"
Om svaret är osäkert kan en snabb DFM-granskning spara betydande omdesignarbete senare.
Regel 6: använd Standard hålstorlekar
Specialanpassade håldiametrar kräver ofta specialverktyg.
Standard borrstorlekar är snabbare och mer ekonomiska.
Istället för att specificera: Ø6.73 mm
Betrakta: Ø6,8 mm eller Ø7 mm om funktionellt acceptabelt.
Detta minskar installationskomplexiteten och verktygskostnaderna.
Regel 7: Design för pålitlig fixturing
Varje CNC-del måste hållas säkert under bearbetningen.
Om en design ger otillräckliga klämytor blir tillverkningen svårare.
Stora plana referensytor är värdefulla eftersom de förenklar fixturing och förbättrar repeterbarheten.
När du designar komplexa aluminiumdelar, tänk alltid på: Hur kommer delen att hållas? Hur många uppsättningar krävs? Kan arbetsstycket förbli stabilt under bearbetningen?
Regel 8: Minimera flera uppsättningar
Varje ytterligare setup introducerar: Mer arbete, större risk för justering, längre ledtider.
En design som kräver fem separata uppsättningar kommer oundvikligen att kosta mer än en som kräver två.
Modern 5-axlig CNC-bearbetning kan eliminera många sekundära inställningar.
Designers som förstår detta uppnår ofta både lägre kostnad och högre precision.
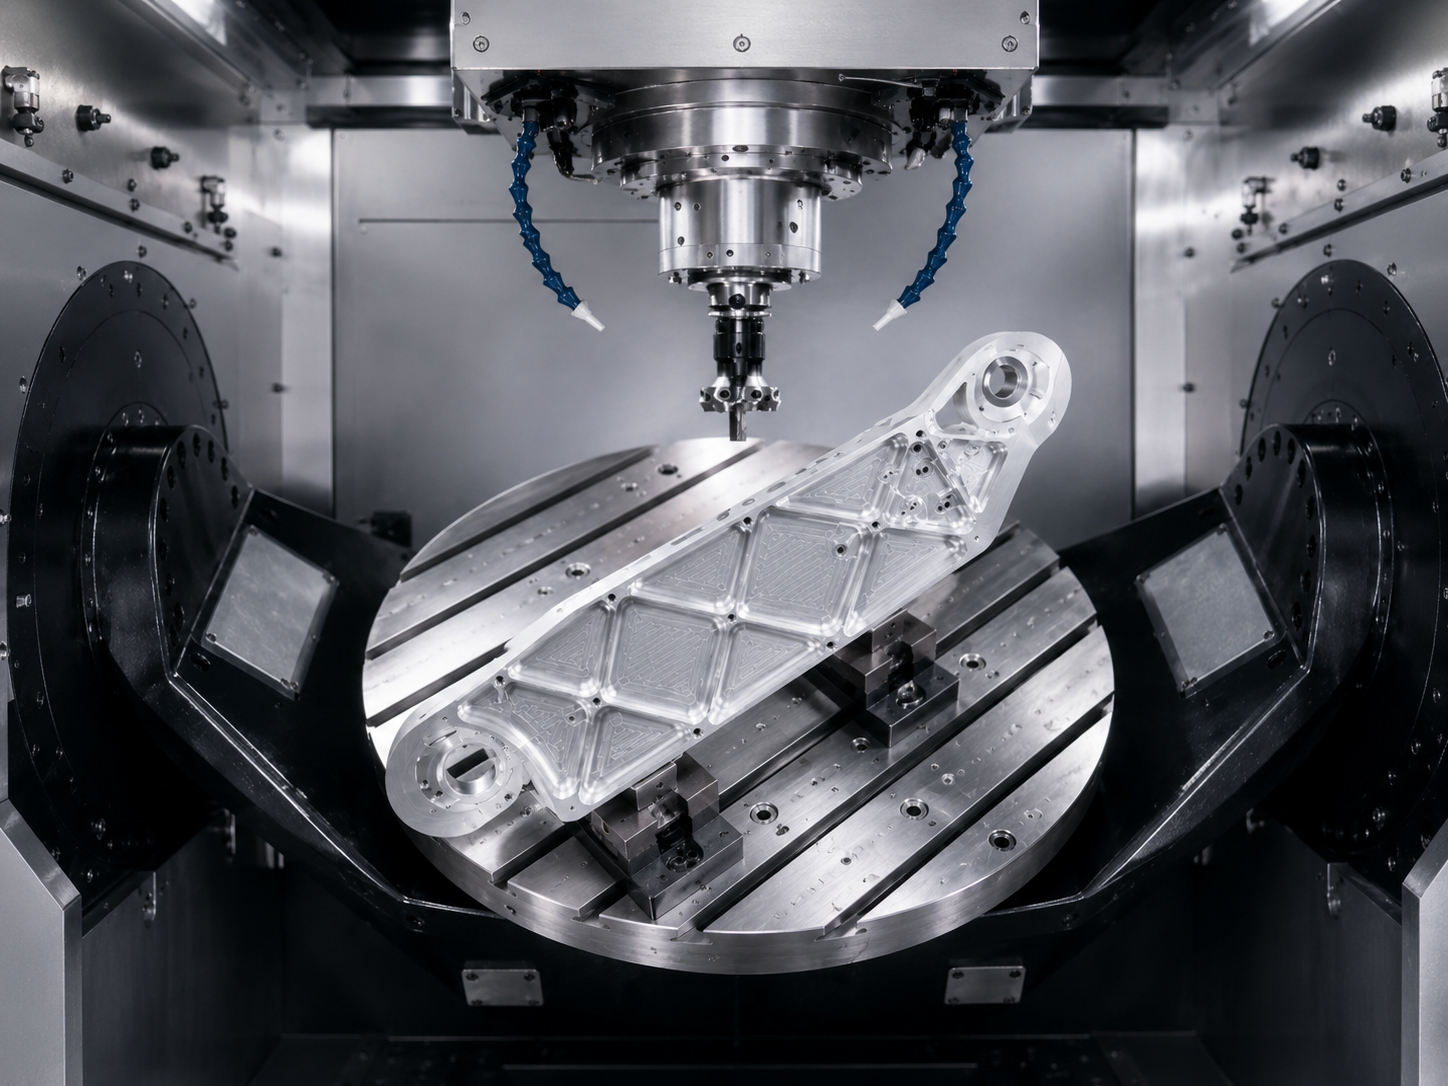
5-axlig CNC-bearbetning av ett lätt aluminiumfäste för robotarmen
Regel 9: Använd 5-axlig bearbetning strategiskt
Många ingenjörer antar att 5-axlig bearbetning alltid är dyrt.
I verkligheten minskar det ofta den totala kostnaden.
För komplexa aluminiumkomponenter som innehåller: Vinklade hål, sammansatta ytor, flersidiga funktioner.
5-axlig bearbetning kan slutföra operationer i en enda setup.
Fördelar inkluderar: Bättre noggrannhet, kortare ledtider, minskade armaturkostnader.
Detta är särskilt viktigt för komponenter inom flygteknik, robotik och automationsutrustning.
Regel 10: undvik dekorativ geometri som inte tillför något värde
Komplexa kosmetiska funktioner ökar ofta bearbetningstiden utan att förbättra funktionaliteten.
Exempel inkluderar: Överdrivna fickmönster, dekorativa spår, onödiga 3D-ytor.
Innan du lägger till en funktion, fråga: Förbättrar det prestandan? Om inte, överväg att förenkla det.
Regel 11: Förstå materialborttagningsförhållanden
Vissa aluminiumdelar tar bort mer än 80 % av startmaterialet.
Detta är vanligt i robotarmskonsoler, automationsutrustningsstrukturer och lätta industriella komponenter där både styvhet och viktminskning är avgörande.
En hög materialborttagningsgrad är möjlig, men det kräver noggrann processplanering.
Ingenjörer bör förvänta sig: Längre bearbetningscykler, extra belastningshantering, mer sofistikerad fixturing.
När du designar lätta delar, balansera viktminskning mot tillverkningskomplexitet. Att ta bort för mycket material kan minska styvheten och öka bearbetningsutmaningarna.
Regel 12: Involvera din CNC-leverantör tidigt
De mest framgångsrika projekten involverar tillverkningsfeedback innan produktionen startar.
En 15-minuters DFM-diskussion kan ofta identifiera: kostnadsreducerande möjligheter, toleransoptimeringar, bättre materialval, snabbare bearbetningsstrategier.
Många omdesignningar som sker efter produktionsstart hade kunnat undvikas helt genom tidigt samarbete.
En enkel designändring som sparade 28 % bearbetningskostnad
En automationskund inlämna ett komplext 6061 aluminiummonteringsfäste.
Den ursprungliga designen innehöll: Flera skarpa inre hörn, djupa smala fickor, flera onödigt snäva toleranser.
Efter DFM-granskning gjordes följande ändringar: Interna hörn ändrades till R1,5 mm, fickdjupet minskades med 20 %, icke-kritiska toleranser slappnade.
Komponentfunktionen förblev oförändrad, men tillverkningseffektiviteten förbättrades dramatiskt.
Slutsats
Att designa aluminiumdelar för precisionsfräsning av CNC handlar inte bara om att skapa geometri som fungerar.
Det handlar om att skapa geometri som fungerar effektivt.
De bästa CNC-frästa komponenterna balanserar prestanda, tillverkningsbarhet, kostnad och kvalitet.
Genom att beakta väggtjocklek, hörnradier, fickdjup, verktygstillgänglighet, fixturer, toleranser och bearbetningsstrategi under designfasen kan ingenjörer undvika många av de vanligaste produktionsutmaningarna.
En välkonstruerad aluminiumdel är lättare att tillverka, lättare att inspektera och i slutändan mer framgångsrik på marknaden.
FAQ
Vilken är den bästa aluminiumlegeringen för CNC-fräsning?
6061-T6 är generellt det mest mångsidiga och kostnadseffektiva alternativet. För högre styrkekrav föredras ofta 7075-T6.
Hur tunna kan aluminiumväggar bearbetas?
Väggar under 1 mm är möjliga men blir allt svårare och kostsamma. Minst 1,5 mm rekommenderas för de flesta tillämpningar.
Varför är skarpa inre hörn svåra att bearbeta?
Fräsfräsarna är runda, vilket gör helt fyrkantiga inre hörn omöjliga utan ytterligare operationer.
Är 5-axlig bearbetning alltid dyrare?
Inte nödvändigtvis. För komplexa delar minskar 5-axlig bearbetning ofta inställningarna och sänker den totala tillverkningskostnaden.
Kan DFM minska CNC-bearbetningskostnaderna?
Ja. I många fall kan enkla DFM-förbättringar minska bearbetningskostnaden med 20–50 % samtidigt som samma funktionalitet bibehålls.
Redo att minska bearbetningskostnader och förbättra tillverkningsbarheten?
Många bearbetningsproblem kan elimineras innan produktionen påbörjas.
En snabb DFM-granskning identifierar ofta möjligheter att:
• Minska bearbetningskostnader
• Förbättra dimensionsstabiliteten
• Förkorta ledtiderna
• Förenkla fixeringen
• Öka produktionsutbytet
På Brightstar Prototype CNC Co., Ltd. stödjer vi kunder inom robotik, automation, medicintekniska produkter, elektronik och industriell utrustning med precisions-CNC-bearbetning och snabba prototyptjänster.
Oavsett om du behöver en prototyp, lågvolymsproduktion eller pågående tillverkningssupport kan vårt team hjälpa till att optimera din design för effektiv bearbetning.
Kontakt oss idag för en gratis DFM-recension och citat.
Ansvarsfriskrivning
Informationen i denna artikel är endast för allmän teknisk referens. Den faktiska bearbetningskapaciteten, toleranserna och tillverkningsmetoderna kan variera beroende på delgeometri, materialval, utrustning och produktionskrav. Konsultation med en erfaren CNC-bearbetningsleverantör rekommenderas innan produktionsdesignen slutförs.