Akryl CNC-bearbetning och PEEK CNC-bearbetning: 7 kostsamma misstag att undvika vid anskaffning av specialdelar

Akryl CNC-bearbetning och PEEK CNC-bearbetning: 7 kostsamma misstag att undvika vid anskaffning av specialdelar
Behöver du specialanpassade PEEK- eller akryldelar? Lär dig hur akryl CNC-bearbetning och PEEK CNC-bearbetning skiljer sig åt, vilka specifikationer som påverkar kostnad och kvalitet samt vad köpare bör inkludera i en RFQ.
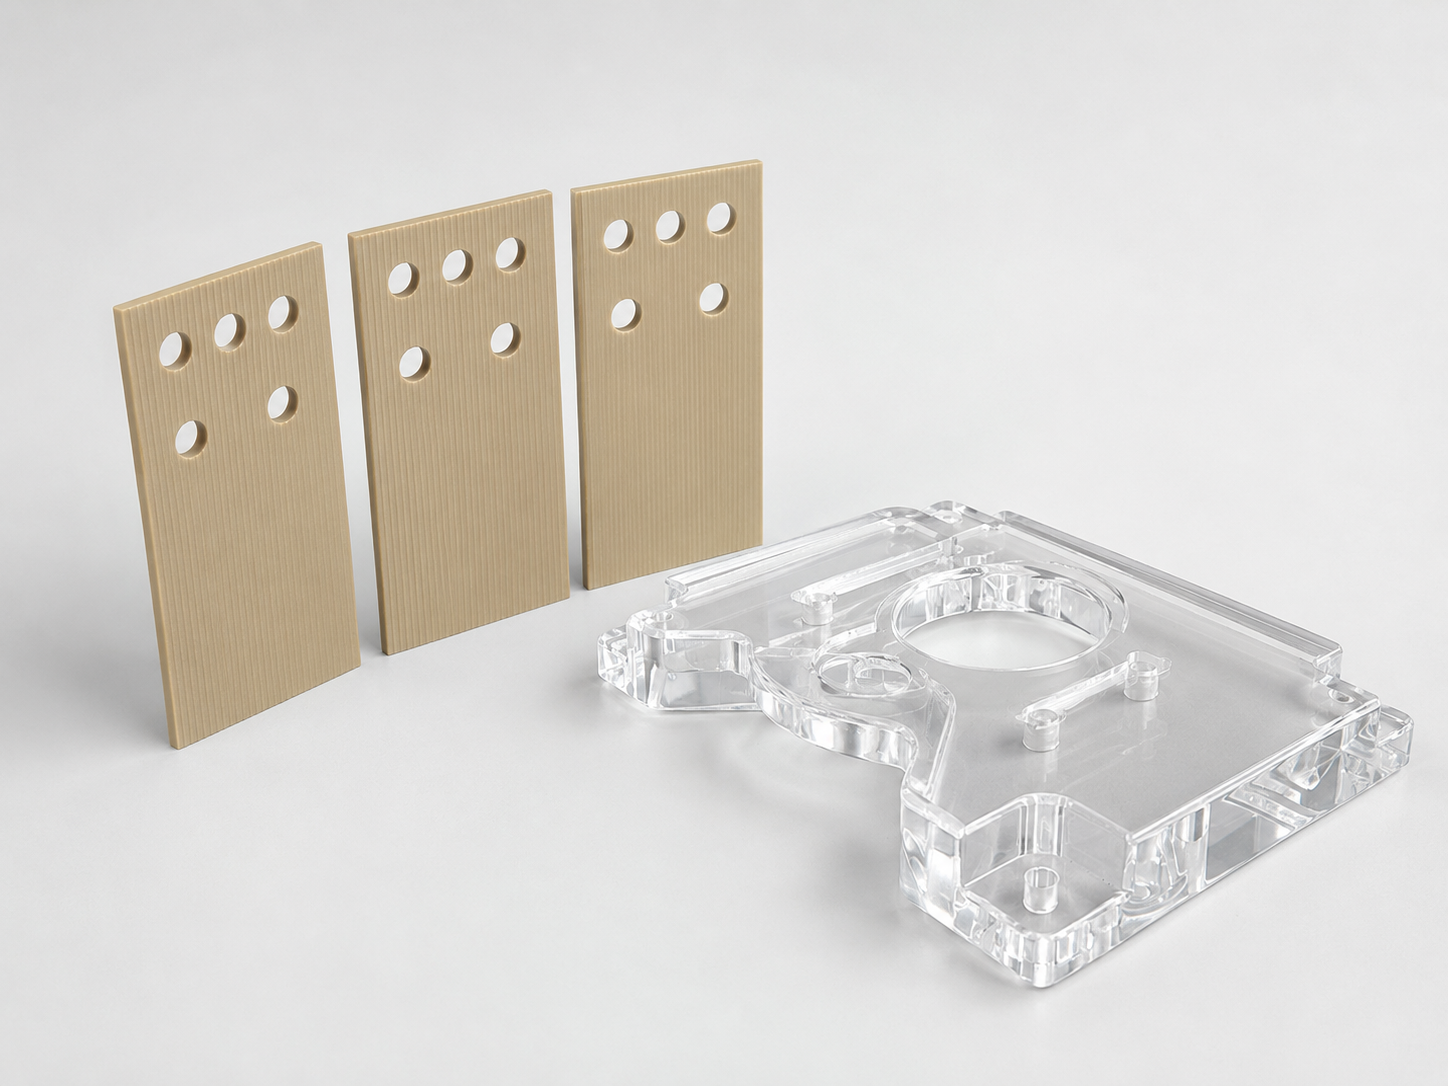
En PEEK-manifold anländer med ett planhetsproblem efter slutlig bearbetning. Ett akrylinspektionsskydd ser perfekt ut när det lämnar maskinen, men får fina sprickor under monteringen. I båda fallen kan måtten i inspektionsrapporten verka acceptabla, men komponenterna går ändå sönder vid användning.
Dessa misslyckanden börjar ofta innan klippningen börjar. PEEK och akryl är båda konstruktionsplaster, men de reagerar mycket olika på värme, skärkrafter, arbetskraft, kylvätska, polering och intern påfrestning. Att behandla dem som aluminium – eller behandla dem som samma plast – kan leda till skrot, fördröjd validering och dyra upprepade beställningar.
Denna guide förklarar de sju misstag som ingenjörer och inköpsteam bör undvika när de köper specialanpassade plastdelar. Den fokuserar på två kommersiellt viktiga processer: Akryl-CNC-bearbetning för klara täckningar, optiska paneler, skydd och displaykomponenter; och PEEK CNC-bearbetning för högpresterande delar som används i medicinsk utrustning, halvledarsystem, flyg- och rymdaggregat och krävande industriella tillämpningar.
Den här artikeln visar vad man ska definiera i en ritning och RFQ, vad en kompetent CNC-maskinleverantör bör utvärdera och hur man jämför offerter på samma tekniska grund.
Akryl CNC-bearbetning vs PEEK CNC-bearbetning: Varför processerna skiljer sig
åt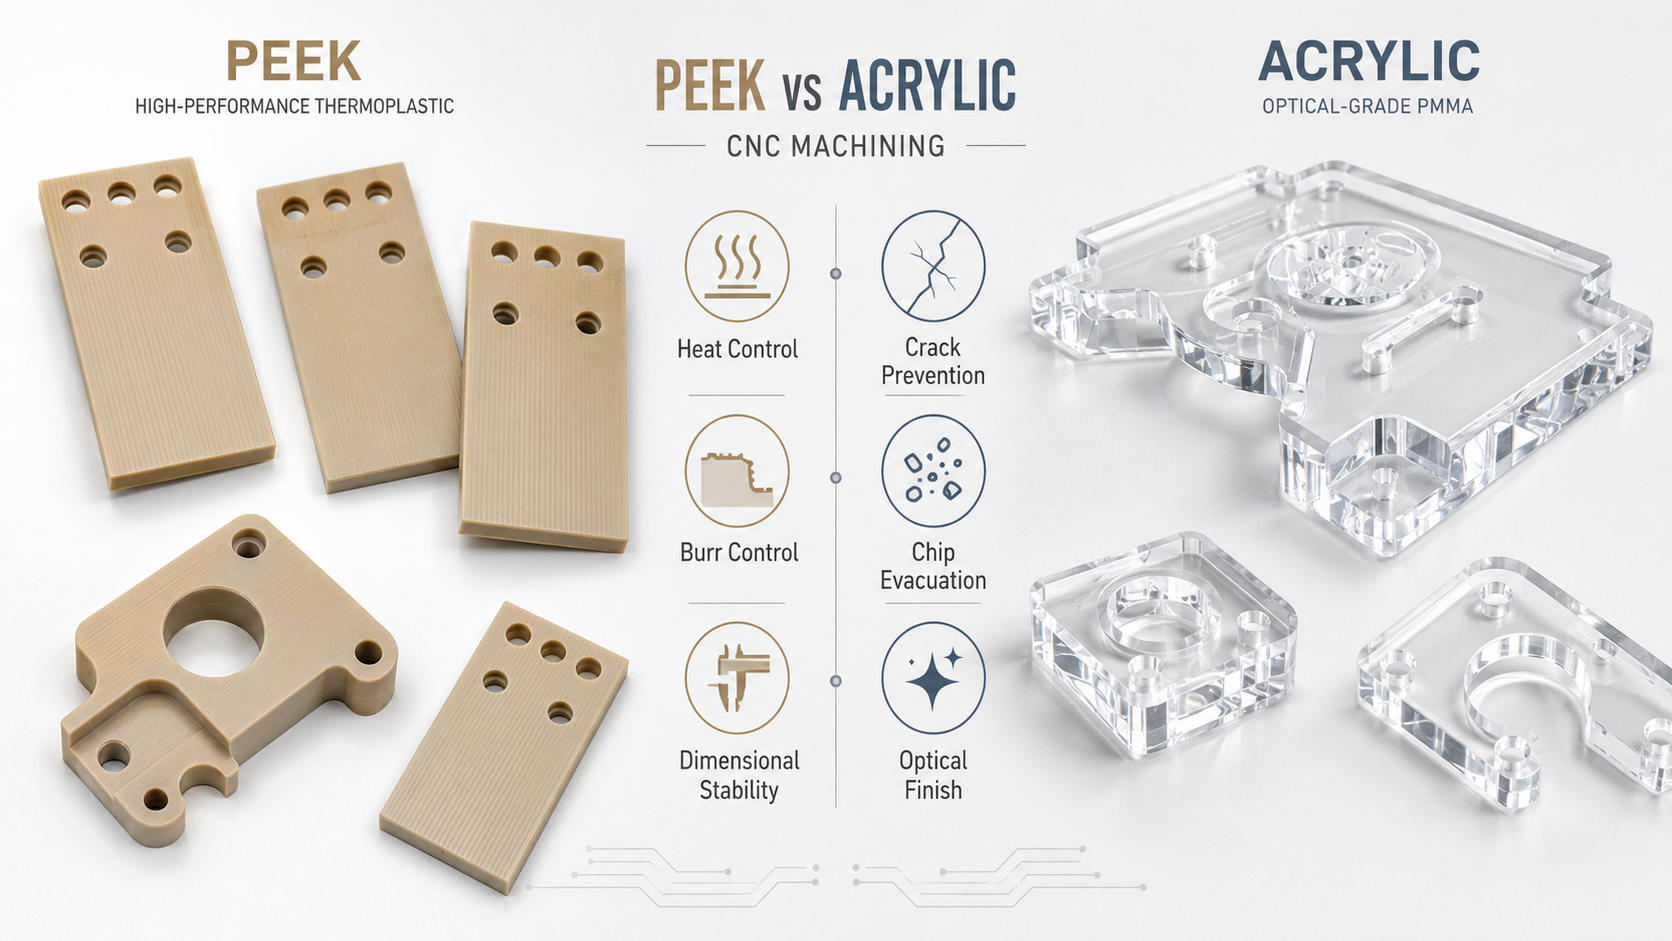
PEEK är en semikristallin termoplast värderad för temperaturförmåga, kemisk resistens, slitage och mekanisk styrka. Den kan levereras ofylld eller förstärkt med glasfiber, kolfiber eller andra tillsatser. Eftersom materialet är dyrt och ofta används i reglerade eller tekniskt krävande tillämpningar måste PEEK CNC-bearbetning kontrollera materialidentitet, värme, inre spänning, dimensionsstabilitet och spårbarhet.
Akryl, även känt som PMMA, är en amorf och optiskt klar plast. Den är stel men relativt spröd. Akryl CNC-bearbetning fokuserar därför på att undvika flisning, smältning, skrapning, repor och synliga fästmärken. Kantskärpa och kosmetisk acceptans kan vara lika viktiga som måttnoggrannhet.
Köpriskerna är också olika. En låg PEEK-offert kan utesluta den angivna resinkvaliteten, certifieringen, stressavlastningssekvensen eller skrottilldelningen. En låg akrylprisning kan anta extruderat istället för gjutet plåt, en standardbearbetad yta istället för en polerad optisk kant, eller vanlig förpackning istället för individuellt skyddade delar. Köpare bör bekräfta dessa antaganden innan de jämför enhetspriser.
Misstag 1: ange endast "PEEK" eller "akryl" på ritningen
En materialfamilj Namn är inte en fullständig specifikation. För PEEK CNC-bearbetning bör ritningen ange den exakta lutningen när prestanda eller efterlevnad beror på det. Ofylld PEEK, 30 % glasfylld PEEK, kolfylld PEEK, lagerkvaliteter och medicinska kvaliteter skiljer sig åt i styvhet, termisk expansion, slipkraft, utseende och certifiering. Att byta ut en generisk kvalitet kan förändra både bearbetningsbeteende och färdig dels prestanda.
Vid behov, ange tillverkare eller godkänd motsvarighet, fyllnadsprocent, färg, lagerformulär och certifieringskrav. Om spårbarhet eller ett materialcertifikat krävs, inkludera det i RFQ istället för att begära det efter produktion. En kvalificerad leverantör av PEEK-bearbetning bör upprätthålla materialidentifiering från inkommande lager genom slutinspektion och förpackning.
För akryl CNC-bearbetning, ange om kolven måste vara gjuten eller extruderad PMMA. Gjuten akryl väljs ofta för krävande bearbetade delar eftersom det generellt erbjuder bättre optisk kvalitet och lägre restspänning. Extruderat akryl kan vara ekonomiskt och lämpligt för många tillämpningar, men kan reagera olika vid bearbetning, lösningsmedelsbindning, polering eller kemisk exponering.
Definiera även färg, ton, ljusgenomsläppsbehov, UV-krav och om en godkänd motsvarighet är tillåten. När en leverantör noterar en annan aktietyp bör den förändringen synas i offerten. Annars kan två priser som verkar jämförbara representera väsentligt olika delar.
Misstag 2: Använda metalltoleranser för CNC-frästa plastdelar
Ingenjörer kopierar ibland en metallkomponent och applicerar samma toleranser på en plastersättning. Den metoden kan lägga till bearbetningstid, specialfixturer, mellaninspektioner och skrot utan att förbättra monteringen. Plaster har lägre styvhet, högre termisk expansion och större känslighet för kläm- och mätförhållanden än metaller.
I PEEK CNC-bearbetning kan tunna väggar böja sig under skärtryck och röra sig efter att armaturen släppts. Platta plattor, ringar, långa komponenter och kraftigt fickade delar kan ändra form när balanserat yttre material tas bort. En dimension som mäter korrekt medan den är begränsad kan ändras efter stabilisering.
Vid akryl CNC-bearbetning ökar mycket snäva toleranser runt tunna väggar, smala spår eller hål nära en kant risken för flagning och sprickbildning. Små inre hörnradier kräver mindre, mindre styva verktyg och längre cykler. Strikta kosmetiska och dimensionella krav på samma funktion kan också kräva ytterligare finish och inspektion.
Identifiera måtten som styr passform, tätning, justering och funktion. Använd funktionella datum och tillämpa geometriska toleranser där de kommunicerar designavsikten bättre än snäva plus/minus-gränser på varje dimension. Icke-kritiska dimensioner bör ha realistiska toleranser.
RFQ bör också ange inspektionstemperatur och metod när termisk rörelse är viktig. För flexibla egenskaper är överens om mätningarna görs i fritt tillstånd eller i begränsat tillstånd. En leverantör av precisionsplastbearbetning bör granska dessa detaljer under DFM istället för att bara acceptera en orealistisk ritning och lägga till en stor riskpremie.
Misstag 3: Ignorera värme, intern spänning och bearbetningssekvens
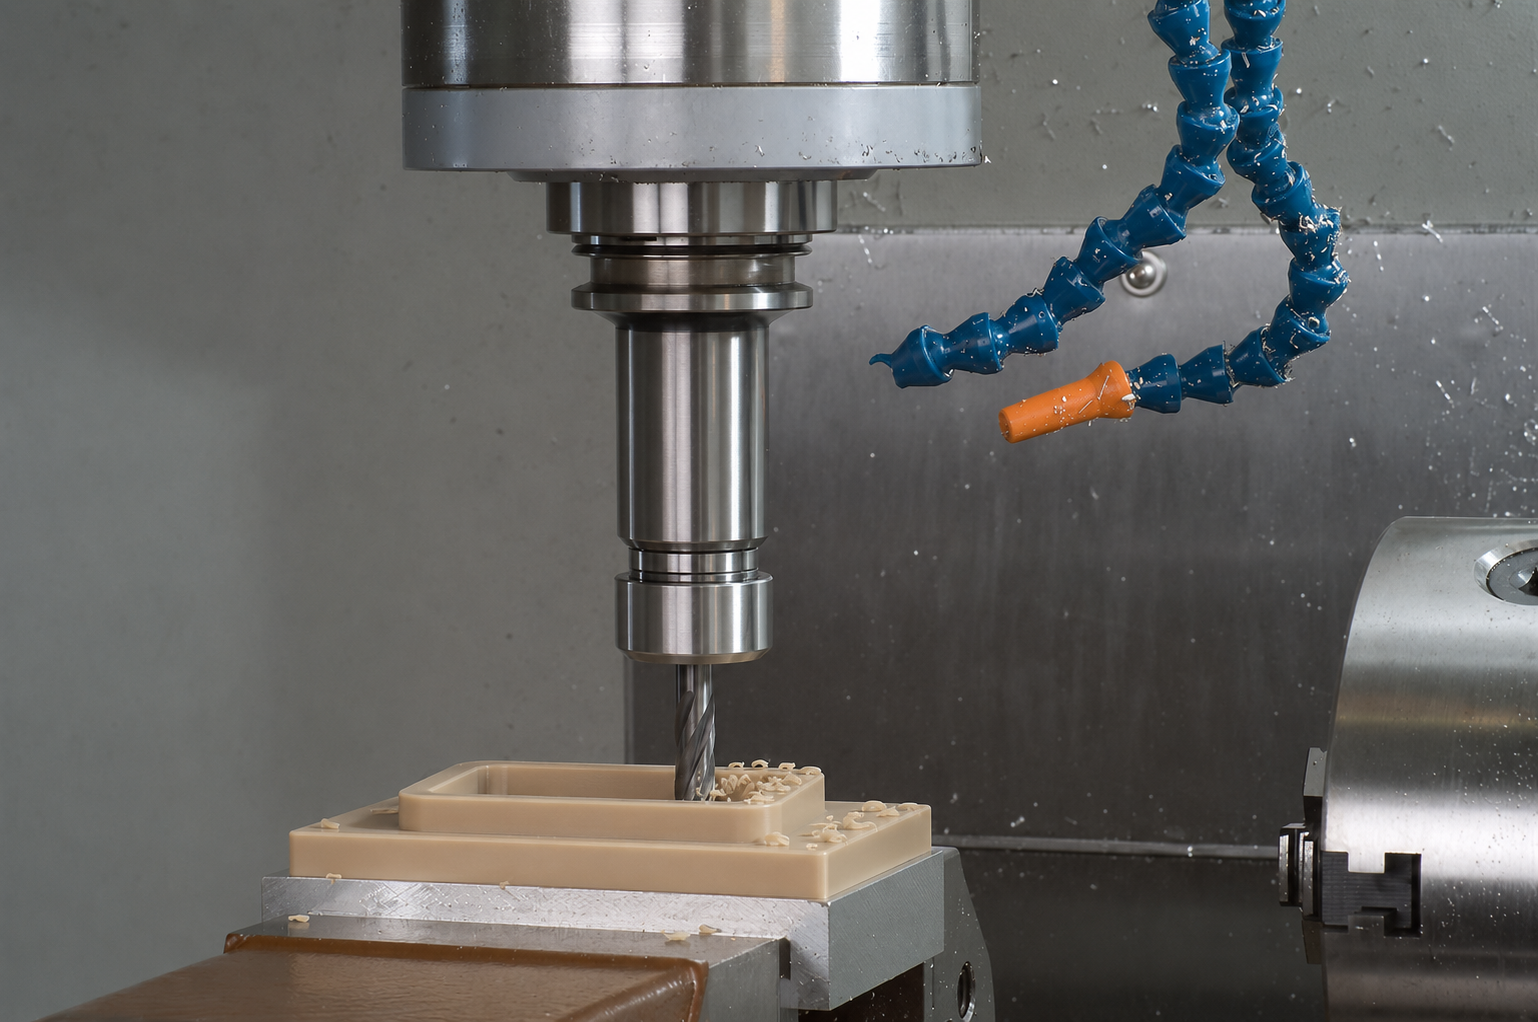
Värme lämnar inte ett plastarbetsstycke lika lätt som aluminium. Trubbiga verktyg och överdriven gnuggning kan koncentrera värme vid skäreggen, vilket ger upphov till gratar, utsmetade ytor, dimensionsdrift eller lokal smältning. Effektiv chip-evakuering är därför en del av termisk kontroll.
För PEEK CNC-bearbetning är bearbetningssekvensen särskilt viktig när en hög andel av originalkolven tas bort. Balanserad grovbearbetning från motsatta ytor, kontrollerad ytbehandling och stabiliseringsperiod kan minska rörelsen. Beroende på kvalitet, lagerskick, geometri och tolerans kan en mellanliggande spänningsavlastningscykel vara lämplig. Detta är inte en regel att varje PEEK-komponent måste glödgas flera gånger; Det är ett processbeslut som bör följa den faktiska risken.
Vassa verktyg, lämplig rakegeometri, kontrollerad kontakt och begränsad användning hjälper värmen att avlägsna med flisen. Förstärkt PEEK är mer slipande än ofyllt material, så verktygsslitage måste hanteras över hela produktionsvolymen. En process som håller tolerans på de första komponenterna kan gradvis glida när skäreggen slits ut.
Under akryl CNC-bearbetning kan lokal överhettning göra en klar kant grumlig, få spån att svetsa tillbaka till ytan eller skapa en utsmetad yta. Stabil matning, lämplig spindelhastighet, vassa polerade skäreggar och kontinuerlig spånborttagning hjälper till att bibehålla ett rent snitt. Att bara fylla på kylvätska är inte alltid säkert. Akryl under restspänning kan spricka när det utsätts för en inkompatibel kylvätska, rengöringsmedel eller lösningsmedel.
Berätta för leverantören om akryldelen senare kommer att limmas, målas, beläggas eller poleras. Exponering nedströms kan avslöja spänningar som inte var synliga vid slutlig bearbetningsinspektion. För många delar är ren tryckluft att föredra framför en overifierad vätska, men beslutet måste ta hänsyn till materialkvalitet, utrustning, renhetskrav och användning.
Misstag 4: Att använda fel arbetshåll- och stödstrategi
Workholding måste säkra blanken utan att skapa det fel den är avsedd att förhindra. Koncentrerad klämkraft kan förvränga PEEK, märka akryl eller skapa spänning som först blir synlig efter att delen tagits bort.
PEEK CNC-bearbetning kräver ofta stöd som följer geometrin när materialet tas bort. Mjuka käkar, bearbetade bon, offerstöd eller uppställda fästen kan behövas för tunna ringar, plattor och komplexa fickor. Leverantören bör fastställa datum som är stabila mellan grovbearbetning, efterbehandling och inspektion. När flera uppsättningar krävs blir datumöverföring en del av toleransstrategin.
För akryl CNC-bearbetning kan breda mjuka käftar, skyddsfilm, vakuumfixturer, offerbaksida och specialanpassade nästen fördela trycket och skydda synliga ytor. Tunn skiva behöver också stöd mot vibrationer. Chatter kan skada kanten även när delen är dimensionerat acceptabel.
Teckningen ska identifiera kosmetiska ytor och områden där fästemarkeringar är oacceptabla. Om båda sidor är synliga, säg det. Om skyddsfilm kan finnas kvar under bearbetning, inspektion och leverans, inkludera den preferensen i inköpsspecifikationen. En tillverkare av specialanpassade akryldelar kan inte dra slutsatser om betraktningsriktning, acceptabla kontaktytor eller monteringsytor enbart utifrån en 3D-modell.
Misstag 5: beskriver akrylkravet endast som "klart"
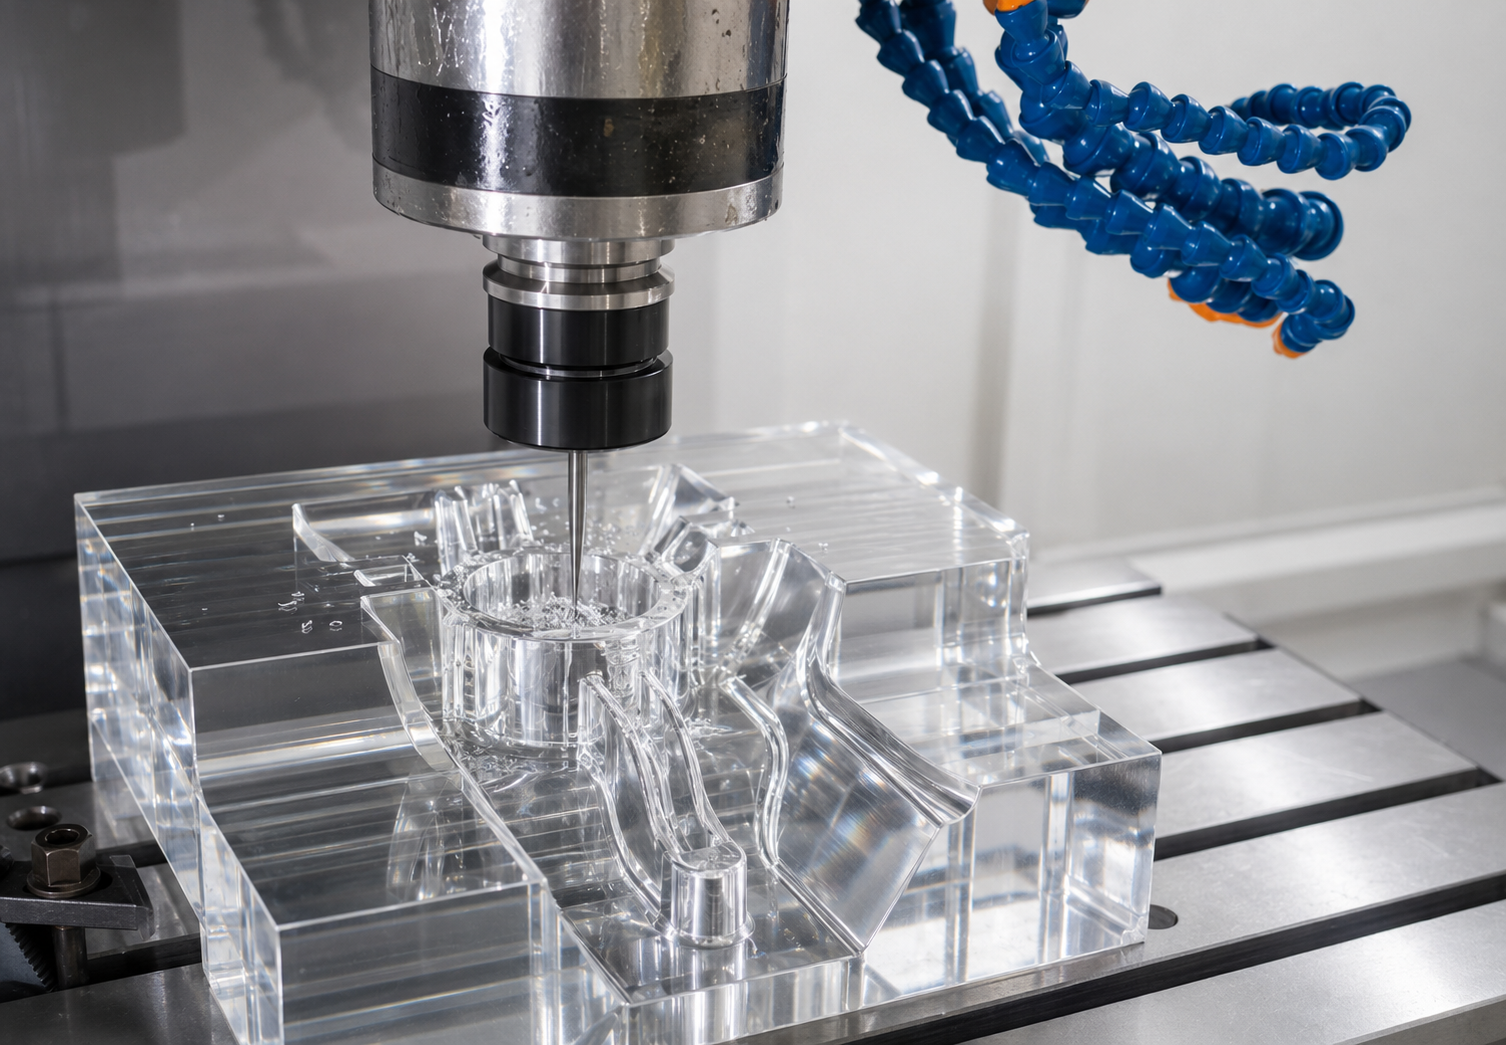
"Clear" är ingen mätbar finishspecifikation. En bearbetad akrylkomponent kan ge flera acceptabla resultat: en funktionell bearbetad kant med synliga verktygsmärken, en finbearbetad kant för en industriell skärm, en polerad kant för en displaykomponent eller en kontrollerad optisk yta med definierade dis- och repgränser.
I akryl CNC-bearbetning påverkar finishval verktyg, cykeltid, sekundära operationer, hantering och pris. Mekanisk polering kan förbättra en egg men kräver mer arbete. Flampolering kan snabbt ge ett klart utseende, men det tillför värme och kan öka restspänningen. Den är inte automatiskt lämplig för tätt åtsittande funktioner, limmade fogar, precisionstätningsytor eller delar som exponerats för vissa kemikalier.
Specificera vilka ytor som är kosmetiska, vilka kanter som visas direkt och ljus- och synavstånd som används för acceptans. Definiera om fina verktygsspår, kantbrott, mindre dimma eller en särskild repgrävningsstandard är acceptabla. Om en optisk funktion är kritisk, ge ett mätbart optiskt krav istället för att förlita sig på fotografier eller ordet "transparent".
Förpackningen tillhör samma specifikation. Akryldelar kan lämna maskinen acceptabel och komma fram repade eftersom komponenterna rörde vid varandra under transporten. Individuell separation, icke-slipande rengöring, kvarhållen maskering och lämplig skyddsförpackning bör ingå i offerten när utseendet är viktigt.
Misstag 6: Jämföra citat som inte har samma omfattning
Det lägsta linjepriset är inte alltid det lägsta leveranspriset. Innan leverantör väljs bör inköp göra den tekniska grunden för varje offert synlig.
För PEEK CNC-bearbetning, jämför exakt grad och tillverkare, certifiering, spårbarhet i partiet, materialanvändning, grovbearbetning och finishsekvens, spänningsavlastning, inspektionsomfattning och skrotantaganden. PEEK-aktier kan utgöra en stor del av delkostnaden. En offert baserad på ocertifierade rester eller en ersättningsklass är inte jämförbar med en som bygger på dokumenterat, fullstor certifierad lager.
För akryl CNC-bearbetning, jämför gjuten med extruderat material, tjocklekstolerans, optisk eller kosmetisk finish, poleringsmetod, skyddande hantering, rengöring och förpackning. Bekräfta om offerten inkluderar att ta bort skyddsfilm, återställa den eller att varje del levereras i en individuell hylsa.
För båda materialen, granska första artikelinspektion, CMM-rapportering, materialcertifikat, specialmätare, acceptans av ytytbehandling och revisionsnivå. Bekräfta kvantiteter, årlig efterfrågan, leveransdestination och om frakt ingår. Om leverantören rekommenderar en avvikelse, kräv att den skrivs in i offerten.
En användbar inköpsjämförelse inkluderar kostnaden för omarbetning, ersättningsfrakt, radavbrott och ytterligare en valideringscykel. Att betala något mer för en kontrollerad process kan vara billigare än att upptäcka en outtalad förutsättning efter att monteringen har börjat.
Misstag 7: Att välja en leverantör utan relevanta plastbearbetningskontroller
En verkstad som producerar exakta metalldelar har inte automatiskt rätt process för att konstruera plaster. Utrustningen kan vara kapabel, men framgång beror också på materialhantering, vassa verktyg, låg belastning av arbetskraft, termisk kontroll, grathantering, rengöring, inspektion och förpackning.
När du utvärderar en PEEK-bearbetande leverantör, fråga hur företaget verifierar det inkommande materialet, bevarar partiidentitet, planerar omfattande materialborttagning och kontrollerar slitage på förstärkta verktyg. För krävande delar, fråga vilka förhållanden som utlöser stressavlastning eller mellanliggande inspektion. Leverantören bör kunna förklara processen i relation till din geometri istället för att upprepa ett universellt recept.
När du utvärderar en leverantör av akrylbearbetning, fråga hur kosmetiska ytor skyddas, hur tunna snitt stöds, hur kylvätskekompatibilitet bedöms och hur polerade eller optiska kanter accepteras. Begär representativa delar eller fotografier där sekretessen tillåter, men använd inte utseendet enbart som bevis på dimensionell kapacitet.
Kvalitetssystem spelar också roll. Ett kvalitetssystem enligt ISO 9001:2015 ger en ram för dokumentkontroll, inspektionsregister och korrigerande åtgärder, även om certifiering ensam inte ersätter processkunskap. Granska leverantörens utrustning, inspektionsförmåga, kommunikationshastighet och vilja att flagga designrisk före produktion.
Bright Rapid stöder specialanpassade CNC-plastdelar från prototypvalidering till lågvolym och upprepad produktion. Våra kapaciteter inkluderar 3-axlig, 4-axlig och 5-axlig CNC-fräsning, CNC-svarvning, svarvfräsning, EDM och koordinerad sekundär finishning. Material- och dimensionsinspektion hanteras enligt vårt ISO 9001:2015-kvalitetssystem, där CMM och annan lämplig mätutrustning väljs ut efter delen. Varje projekt granskas mot dess faktiska geometri, tolerans, materialkvalitet och slutanvändningskrav.
Designriktlinjer för PEEK CNC-bearbetning
God design minskar processrisken före offert. Använd praktiska inre hörnradier så att leverantören kan välja ett styvt verktyg. Undvik onödigt djupa, smala fickor som begränsar spånsutsläpp och kräver långsträckta skärare. Ange tillräcklig väggtjocklek för geometrin och materialstorleken, särskilt där stora materialvolymer avlägsnas asymmetriskt.
Separera kritiska gränssnitt från allmänna ytor. Definiera planhet, position och vinkelrätt utifrån funktionella datum. Om en tätningsyta, lageryta eller ventilfunktion är viktig, identifiera den tydligt. Ange krav på grat och eggbrott, eftersom en perfekt vass egg kan vara opraktisk eller osäker.
För förstärkt PEEK, överväg om exponerade fibrer på en bearbetad yta påverkar tätning, slitage eller utseende. Specificera ytfinish endast där den bidrar till funktionen. Om sterilisering, vakuumexponering, kemisk kontakt eller hög temperatur är inblandad, inkludera dessa villkor så att materialkvalitet, rengöringsmetod och dokumentation kan granskas.
PEEK CNC-bearbetning väljs ofta för komplexa, lågvolymsprecisionsdelar. Det gör tidig DFM särskilt värdefull: en liten förändring i väggtjocklek, hörnradie, datumschema eller kolvstorlek kan minska rörelse, verktygsslitage och materialförlust utan att ändra komponentens syfte.
Designriktlinjer för akryl CNC-bearbetning
Akryldesigner bör undvika onödiga spänningskoncentratorer. Använd realistiska inre radier, håll hålen på praktiskt avstånd från kanterna och ge stöd för tunna snitt. Mycket smala spår och vassa fickor i botten ökar verktygets avvikelse, värme och risken för utslag.
Identifiera synliga ytor och kanter direkt på ritningen. Definiera om delen är ett optiskt skydd, ett skyltfönster, maskinskydd, ljusledare, inspektionspanel eller en icke-kosmetisk strukturell komponent. Varje användning kan motivera en annan yta och kantstandard.
Om delen ska limmas, definiera limningsytorna och fogningsprocessen. Om det kommer i kontakt med alkohol, rengöringsmedel, oljor eller andra kemikalier, lista dem. Reststress i kombination med inkompatibla kemikalier kan orsaka sprickbildning efter leverans även när den bearbetade delen initialt ser acceptabel ut.
Ange tillåtna fasningar och kantbrytningar. Ett litet kontrollerat kantbrott kan minska skador på flisning och hantering, medan en odefinierad "vass egg" kan skapa oenighet vid inspektion. För stora klara paneler bör man inkludera planhet, monteringsstrategi och servicetemperatur så att leverantören kan granska både bearbetning och monteringsrisk.
Vad man ska inkludera i en RFQ för specialanpassade CNC-plastdelar
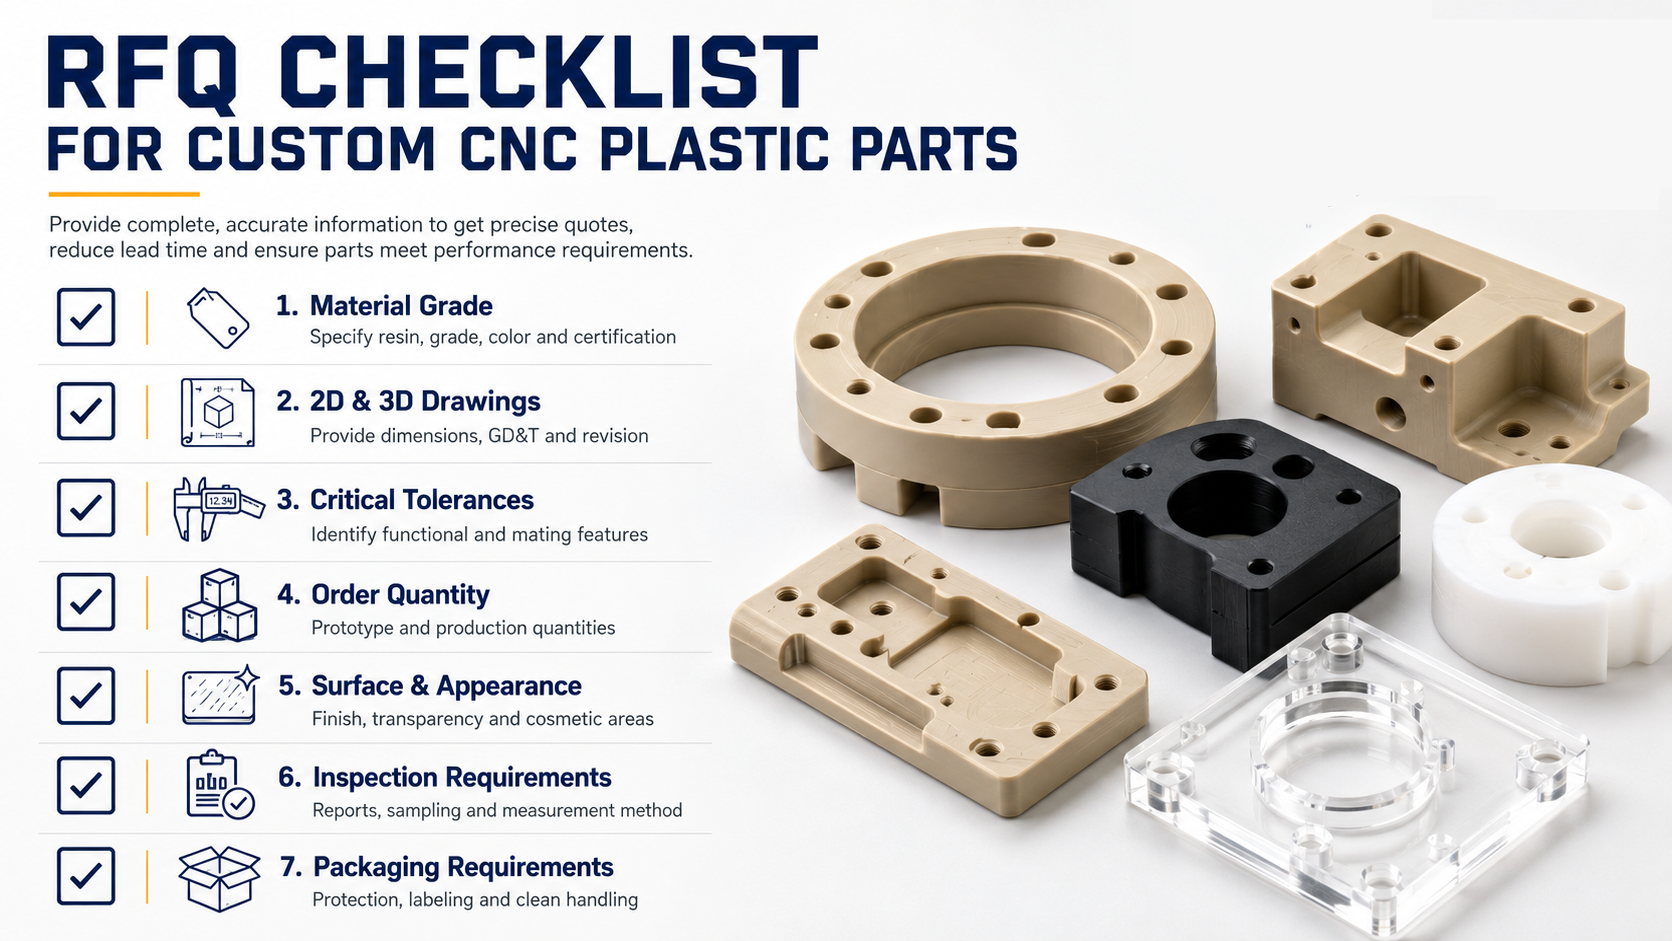
För att få exakta och jämförbara citat, ange följande information:
• Matchar 2D-ritningar och 3D-modeller med revisionsnummer.
• Exakt materialkvalitet, tillverkarens krav, fyllnadsinnehåll, färg och kolvform.
• Krav på gjuten eller extruderat akryl där det är tillämpligt.
• Godkända-ekvivalenta regler och obligatoriska materialcertifikat.
• Ordning, prototypmängd, årlig efterfrågan och förväntad upprepningsfrekvens.
• Kritiska dimensioner, funktionella datum, geometriska toleranser och mätvillkor.
• Kosmetiska zoner, optiska förväntningar, repgränser och nödvändig kantfinish.
• Grat, avfasning och acceptans av kantbrott.
• Nedströms bindning, polering, beläggning, sterilisering eller kemisk exponering.
• Krav på rengöring, rester, skyddsfilm och förpackning.
• Krav på förstaartikel, CMM eller inspektionsrapport.
• Leverans och målschema.
När sekretessen tillåter, förklara ansökan. Att veta att en PEEK-del är en medicinsk instrumentkomponent eller halvledarfixtur hjälper leverantören att granska spårbarhet, rengöring och funktionella ytor. Att veta att en akryldel är en maskinskydd snarare än en optisk display förhindrar onödig poleringskostnad – eller förhindrar en underspecificerad kosmetisk offert.
Be leverantören identifiera antaganden och undantag. Detta gör offerten lättare att jämföra och ger ingenjörsarbetet en möjlighet att lösa risker innan en inköpsorder släpps.
Vanliga frågor
Är PEEK svårt att CNC-bearbeta?
PEEK är maskinbart, men stabila resultat kräver kontroll av värme, intern spänning, arbetshållning, verktygsskick och inspektion. Förstärkta kvaliteter bidrar till nötning och verktygsslitage. Geometri och tolerans är oftast viktigare än det enkla påståendet att materialet är PEEK.
Behöver PEEK alltid glödgas innan bearbetning?
Nej. Beslutet beror på kvalitet, materialavlägsnande, materialborttagningsförhållande, geometri och tolerans. För krävande komponenter kan stegvis grovbearbetning, stabilisering och en lämplig spänningsavlastningscykel förbättra dimensionell stabilitet. Processen bör motiveras för den specifika delen.
Kan akryl CNC-bearbetas utan sprickor?
Ja. Framgångsrik akryl CNC-bearbetning använder vassa verktyg, stabilt stöd, fördelad klämkraft, kontrollerad värme och en verktygsbana som skyddar in- och utgångskanter. Risken ökar runt skarpa hörn, hål nära kanter, tunna väggar utan stöd och kemiskt belastat material.
Är gjuten akryl bättre än extruderad akryl för CNC-bearbetning?
Gjuten akryl föredras ofta för krävande kosmetiska eller optiska bearbetade delar eftersom det generellt har lägre restspänning och god optisk kvalitet. Extruderat akryl kan fortfarande vara lämpligt och ekonomiskt. Det rätta valet beror på tolerans, ytbehandling, bindning, kemisk exponering och slutgiltig användning.
Vilka toleranser kan CNC-bearbetade PEEK- och akryldelar uppnå?
Det finns ingen ansvarsfull universell tolerans. Uppnåeliga resultat beror på storlek, väggtjocklek, geometri, lagerskick, materialkvalitet, arbetshållning, temperatur och inspektionsmetod. Bright Rapid granskar kritiska toleranser mot den faktiska ritningen och kan föreslå en DFM-justering där specifikationen skapar onödig kostnad eller instabilitet.
Varför varierar citaten för samma PEEK-del så mycket?
Skillnader kan komma från materialkvalitet, certifierat lager, skrottilldelning, stressavlastningsoperationer, fixturer, verktygsslitage, inspektionsrapportering och förväntad avkastning. Be varje leverantör ange sina material- och processantaganden innan prisjämförelser.
Vilken information behövs för att citera akryl CNC-bearbetning?
Tillhandahåll 2D-ritning, 3D-modell, kvantitet, akryltyp, färg, kritiska dimensioner, kosmetiska ytor, krav på kantfinish, nedströms limning eller polering, inspektionsomfattning och förpackningsförväntningar. Dessa detaljer hjälper leverantören att ge offert på det färdiga kravet istället för bara bearbetningscykeln.
Köp processen, inte bara materialet och maskintiden
Akryl CNC-bearbetning och PEEK CNC-bearbetning bör inte köpas som utbytbar "plastbearbetning." PEEK-projekt är starkt beroende av markkontroll, materialspårbarhet, termisk hantering, spänningshantering, verktyg och dimensionsstabilitet. Akrylprojekt bygger på sprickskydd, kantkvalitet, lågspänningshåll, ytskydd, kemisk kompatibilitet och tydligt definierad kosmetisk acceptans.
Ingenjörer kan minska risken genom att specificera funktionella toleranser, realistisk geometri, exakt material och nedströmsförhållanden. Upphandling kan förbättra jämförelser genom att säkerställa att varje leverantör ger samma offert på samma material, inspektion, finish, dokumentation och förpackningsomfattning. Bearbetningsleverantören bör koppla dessa krav till en kontrollerad tillverkningsplan och kommunicera oro före produktion.
Ladda upp dina ritningar för en PEEK CNC-bearbetning eller akryl-CNC-bearbetning — Svar inom 24 timmar.
Om du köper specialanpassade PEEK-komponenter, bearbetade akryldelar eller andra precisions-CNC-plastdelar kan Bright Rapid granska din design för bearbetningsrisk och klarhet i offert. Ladda upp din 2D-ritning och 3D-modell för en DFM-granskning och detaljerad offert baserat på din faktiska kvalitet, kvantitet, tolerans, finish och inspektionskrav.