CNC-bearbetning av bronsdelar: En praktisk köparguide till Alla fördelar, toleranser och RFQ-kontroll

Brons-graden saknades
En köpare skickar samma bussningsritning till tre CNC-verkstäder. Ett citat baseras på C93200 som bär brons, ett annat antar C95400 aluminiumbrons, och det tredje anger helt enkelt "brons." Priser, leveranstider, verktygsplaner och förväntad delprestanda skiljer sig alla åt. Inga av offerten kan jämföras rättvist eftersom materialkravet aldrig definierades.
Detta är ett av de vanligaste källorsproblemen vid CNC-bearbetning av bronskomponenter. Brons är inte ett enda material. Det är en bred familj av kopparlegeringar designade för olika kombinationer av lagerbeteende, styrka, korrosionsbeständighet, ledningsförmåga, kavalitet och bearbetningsförmåga. En kvalitet som skär snabbt och fungerar bra som en lätt belastad bussning kan vara olämplig för en högbelastad marin komponent. En starkare legering kan kräva långsammare bearbetning, stabilare arbetshåll och en annan kolvform.
För inköpsteam är den praktiska frågan inte "Kan denna leverantör bearbeta brons?" Det handlar om huruvida leverantören förstår den specificerade legeringen, lagerets skick, funktionella ytor, tolerans, inspektionsmetod och efterbehandlingskrav. Denna guide förklarar hur man förbereder en RFQ för bronsbearbetning, jämför offerter och undviker att betala för fel process – eller att få en del tillverkad av fel legering.
1. Börja med delens funktion
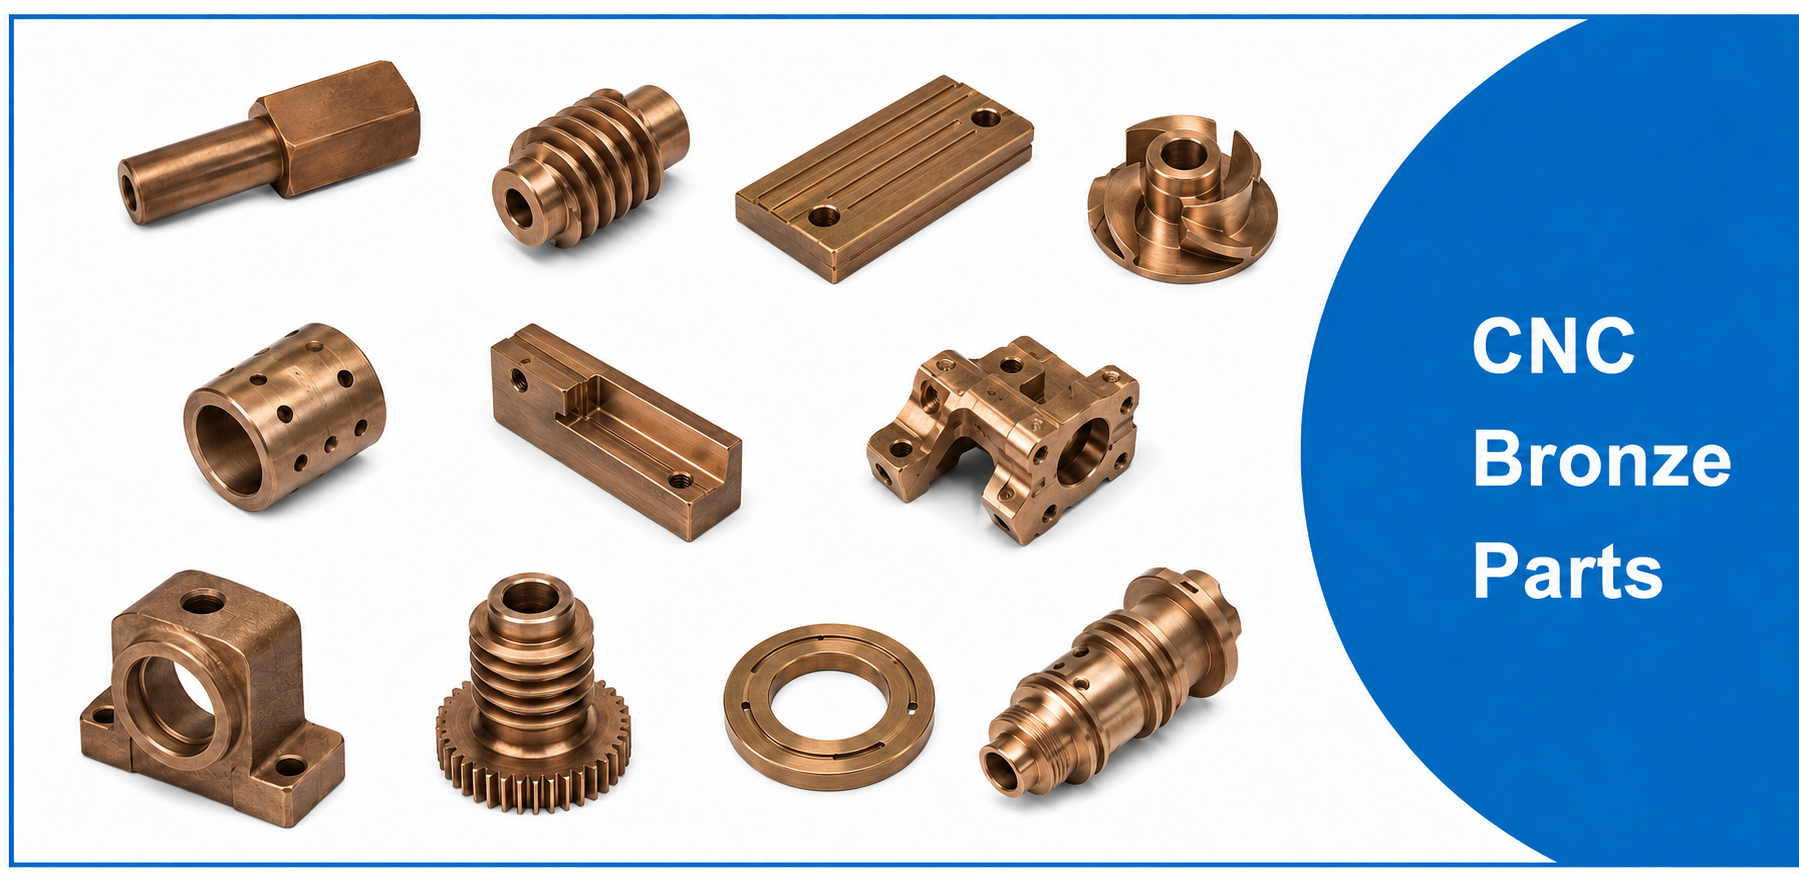
Innan du väljer bronskvalitet, identifiera vad delen måste göra. Är det ett glidlager, slitplatta, snäckväxel, ventilkomponent, marin koppling, elektrisk kontakt, pumpdel eller bärande fäste? Går den mot en härdad stålaxel? Kommer den att fungera med olja, vatten, saltstänk, smuts, stötdämpning eller begränsad smörjning? Är låg friktion viktigare än styrka? Kommer delen att bli lödd, pläterad, trycktestad eller installerad i en reglerad produkt?
Dessa frågor ändrar inköpsspecifikationen. En lagerbussning kräver lämplig frigång, ytfinish, smörjspår och materialförenlighet med kopplingsaxeln. En marin koppling betonar korrosionsbeständighet och tryckintegritet. Ett maskhjul kräver tandnoggrannhet och lämpligt slitage. En elektrisk komponent kan lägga mer vikt vid ledningsförmåga än vid mekanisk styrka.
Markera de funktionella ytorna på ritningen. Identifiera borrningar som går på axlar, ytor som styr ändfrigång, hål som transporterar vätska och funktioner som placerar delen i montering. Snäva toleranser bör tillämpas på dessa områden snarare än på varje dimension. Leverantören kan sedan planera svarvning, fräsning, borrning, malning, fräsning eller slipning runt de funktioner som faktiskt påverkar prestandan.
Om ingenjörsteamet inte har valt en klass, fråga potentiella leverantörer om alternativ, men kräv att de anger den föreslagna UNS-beteckningen och anledningen. "Bronsekvivalent" räcker inte. Upphandling bör erhålla ingenjörsgodkännande innan en ersättning accepteras.
2. Ange exakt brons Alla oy
En pålitlig RFQ använder en erkänd materialbeteckning såsom ett UNS-nummer, en ASTM-produktspecifikation eller en godkänd kundstandard. Vanliga exempel inkluderar C93200 med brons, C95400 aluminiumbrons, C86300 manganbrons, C54400 fosforbrons och kiselbronskvaliteter. Dessa exempel är inte utbytbara.
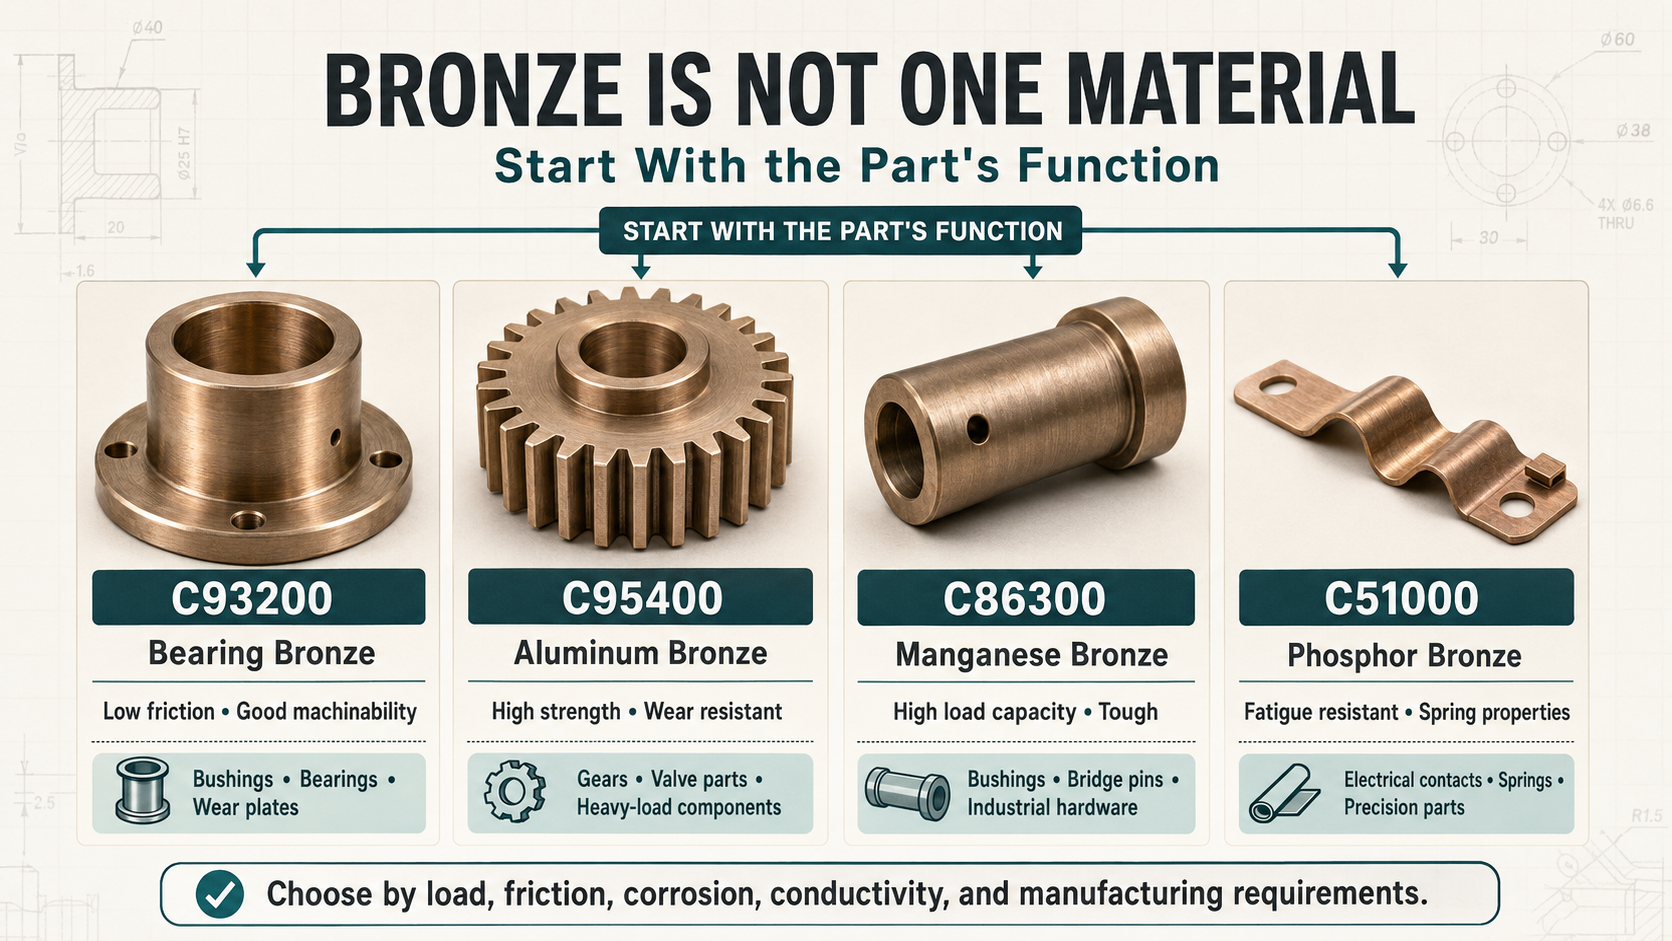
C93200 är allmänt förknippat med lager och bussningar eftersom det erbjuder användbar bearbetningsförmåga och friktionsskydd. C95400 aluminiumbrons är starkare och anses ofta användas för kugghjul, slitdelar och krävande korrosionsmiljöer, men det är normalt svårare att bearbeta. Fosforbronser kombinerar styrka, slitstyrka och fjäderrelaterade egenskaper i lämpliga smidda former.
Betyget är bara en del av kravet. Angiv produktformen – kontinuerlig gjutningsstav, centrifugalgjutning, sandgjutning, platta, rör eller smidda stav – samt eventuella härdnings- eller värmebehandlingsförhållanden. Egenskaper och defektrisker kan skilja sig beroende på produktform. Till exempel kan en nästan-nätgjutning minska materialslöseri på en stor komponent, medan kontinuerlig gjutningsstång kan erbjuda en enklare inköpsväg för en svängd bussning.
Begär ett materialcertifikat när kvalitetsspårbarhet är viktig. Certifikatet bör ange legering, värme eller parti, specifikation och rapporterad kemi eller egenskaper enligt inköpsordern.
3. Varför bronscitat skiljer
sig åtBronsmaterial kan utgöra en betydande del av total delkostnad, särskilt när en komponent bearbetas från överdimensionerad stång eller plåt. Två leverantörer kan välja olika startstorlekar, produktformer eller materialkällor. En kan inkludera certifiering och spårbarhet; en annan kan citera kommersiellt material utan dokumentation. Dessa skillnader bör vara synliga innan bostadspriserna jämförs.
Borttagning av kolven är en annan viktig drivkraft. En tunnväggig ring skuren ur solid stång kan generera betydligt fler flisor än den färdiga produkten. En gjutning eller rör med kärnor kan minska slöseri, men verktyg, minsta orderkvantitet och gjutkvalitet måste beaktas. För lågvolymsproduktion kan standardstång fortfarande vara det snabbaste och mest riskfyllda alternativet även när materialanvändningen är dålig.
Processantaganden spelar också roll. En leverantör kan avsluta en borrning med CNC-borrning; en annan kan inkludera reaming, slipning eller slipning. Man kan bearbeta alla kritiska funktioner i en uppsättning, medan en annan flyttar delen mellan svarvning och fräsning. Inspektionsomfattning, avgradering, rengöring, förpackning och yttre finish kan inkluderas av en leverantör och uteslutas av en annan.
Be varje leverantör ange materialkvalitet och form, startstorlek, huvudprocessrutt, inkluderade certifikat, kritisk inspektion. En offert med tydliga antaganden är mer användbar än ett lägre pris baserat på ett odefinierat "brons"-material.
4. Machinability är Alla oy-specifik
Bronsbearbetning varierar avsevärt. Gratis-bearbetade lagerbrons kan bilda hanterbara spån och stödja effektiv svarvning. Starkare aluminium- eller manganbrons kan skapa högre skärkrafter, mer värme och större verktygsslitage. Vissa duktila kopparlegeringar producerar långa chip som stör automatisering och ytkvalitet.
Maskinverkstaden bör välja skärverktyg, kantgeometri, kylvätska och spånkontroll för den faktiska legeringen. Vassa verktyg hjälper till att minska utsmetning och grad bildas. Stabil arbetshållning begränsar vibrationer, särskilt på tunna ringar och långa bussningar. Verktygsslitage måste övervakas eftersom en sliten egg kan ändra borrstorlek och ytfinish även om CNC-programmet inte har ändrats.
Köpare behöver inte föreskriva skärhastighet och matning om inte processen är kundkontrollerad. De bör fråga hur leverantören kommer att hantera de egenskaper som skapar risk. För en tunnväggig bussning kan det inkludera stegvis grovbearbetning, mjuka hakar, lågt klämtryck och slutlig mätning efter lossning. För en djup borrning kan det inkludera spånavledning och en dedikerad borrstång. För en kugghjulsämne kan det inkludera referenskontroll mellan varv och tandskärning.
En leverantörs erfarenhet bör visas genom en rimlig process och inspektionsplan, inte ett allmänt påstående om att brons är lätt att bearbeta.
5. Borr, passformer och väggförvrängning
Många specialgjorda bronsdelar är bussningar, hylsor, lager eller ventilkomponenter, så borrningskvalitet är ofta det centrala kravet. Ritningen bör definiera den färdiga borrningens storlek, passform, rundhet eller cylindricitet när funktionen kräver det, ytfinish och om dimensionerna gäller i fritt tillstånd eller efter montering.
Pressanpassning ändrar loppet. En tunn bronsbussning som installeras i ett hölje kan dra ihop sig, så den fria håligheten kan inte väljas utan att ta hänsyn till husets påverkan, väggtjocklek, material och installationsmetod. Den slutliga gångklarheten beror också på kopplingsaxeln, arbetstemperatur, smörjning och last. Ingenjörskonsten bör fastställa passformen; Verkstaden bör tillverka och verifiera det specificerade skicket.
Tunna väggar kan deformeras under chucktryck. En del kan mätas korrekt medan den är fastklämd och ändras efter borttagning. Mjuka käkar, expanderande mandrels, kontrollerad klämning, stegvis bearbetning och inspektion efter frigörelse kan minska denna risk. Köpare bör fråga om den offererade inspektionen sker i den fria delstaten.
Lägg inte till extremt tät rundhet eller cylindricitet utan att bekräfta att det är nödvändigt och mätbart. En mikrometer eller borrningsmätare kontrollerar storleken men karaktäriserar inte formen fullt ut. När formtolerans är kritisk, kontrollera att leverantören eller en godkänd inspektionskälla har lämplig utrustning.
6. Ytfinish, spår och avgratning
En bronsbelagd yta behöver en finish som är anpassad till dess smörjnings- och parningsförhållanden. Ett lägre grovhetsvärde är inte automatiskt bättre. Ritningen bör ange funktionszonen och den nödvändiga parametern, och ingenjörskonsten bör överväga om ytan måste behålla smörjmedel.
Smörjningsspår kräver tydlig geometri. Specificera spårbredd, djup, kantskick, mönster och relation till oljehål. En tvetydig skiss kan få en spår att bryta igenom en vägg, minska bärytan eller leda smörjmedel bort från kontaktzonen. Korshålsskärningar måste avgrävas utan att lämna lösa partiklar.
Brons kan bilda fina grader längs borrade hål, spår, gängor och fräsade kanter. "Utgradera alla kanter" kan vara otillräckligt för en hydraulisk eller lagerkomponent. Identifiera passager som måste vara rena, kanter som kräver kontrollerat avbrott och ytor där slipande avgratning är förbjuden. Om renlighet är viktigt, definiera städ- och förpackningsförväntningar.
Kosmetiska ytor bör separeras från funktionella ytor. Att polera hela delen ökar kostnaden och kan ändra kanter eller dimensioner. Där utseendet är viktigt, ge en godkänd visuell standard, ytans riktning eller prov istället för subjektiva termer som "bra finish."
7. Korrosion, olika metaller och finish.
Brons väljs ofta för korrosionsbeständighet, men prestandan beror på legering, miljö, sammanfogande material och exponering. Havsvatten, industriella kemikalier, dricksvatten och inomhusmaskiner är inte likvärdiga serviceförhållanden. Ingenjörskonsten bör bekräfta legeringens lämplighet med hjälp av erkända materialdata och applikationsstandarder.
Galvanisk interaktion kan uppstå när brons elektriskt kopplas till en annan metall i en elektrolyt. Den fullständiga monteringen – inklusive fästen, beläggningar, tätningar och dränering – bör granskas. Verkstaden kan inte avgöra systemets korrosionsprestanda enbart utifrån en delritning.
Vissa bronskomponenter levereras som bearbetade; andra får polering, passiveringsliknande rengöring, plätering eller skyddande förpackning. Om en beläggning krävs, ange specifikation, tjocklek, maskerade ytor och om måtten gäller före eller efter finish. Gängor, borrningar, lagerytor och elektriska kontakter kan behöva maskeras.
För marina eller tryckkomponenter, anta inte att materialkvalitet ensam garanterar läckagetäthet. Gjutningssäkerhet, väggtjocklek, genombrott i bearbetningen, pluggar, fogar och inspektion är alla viktiga.
8. Inspektion och dokumentation
Inspektionsplanen bör matcha risken. Standard mått kan kontrolleras med mikrometer, skjutok, borrningsmått, höjdmätare och fixturer. CMM-inspektion är användbar för funktionsposition, bultmönster, datums och relationer mellan varvade och frästa funktioner. Ytråhetstestning verifierar specificerade lager- eller tätningszoner. Materialcertifikat bekräftar den beställda legeringen när dokumentation krävs.
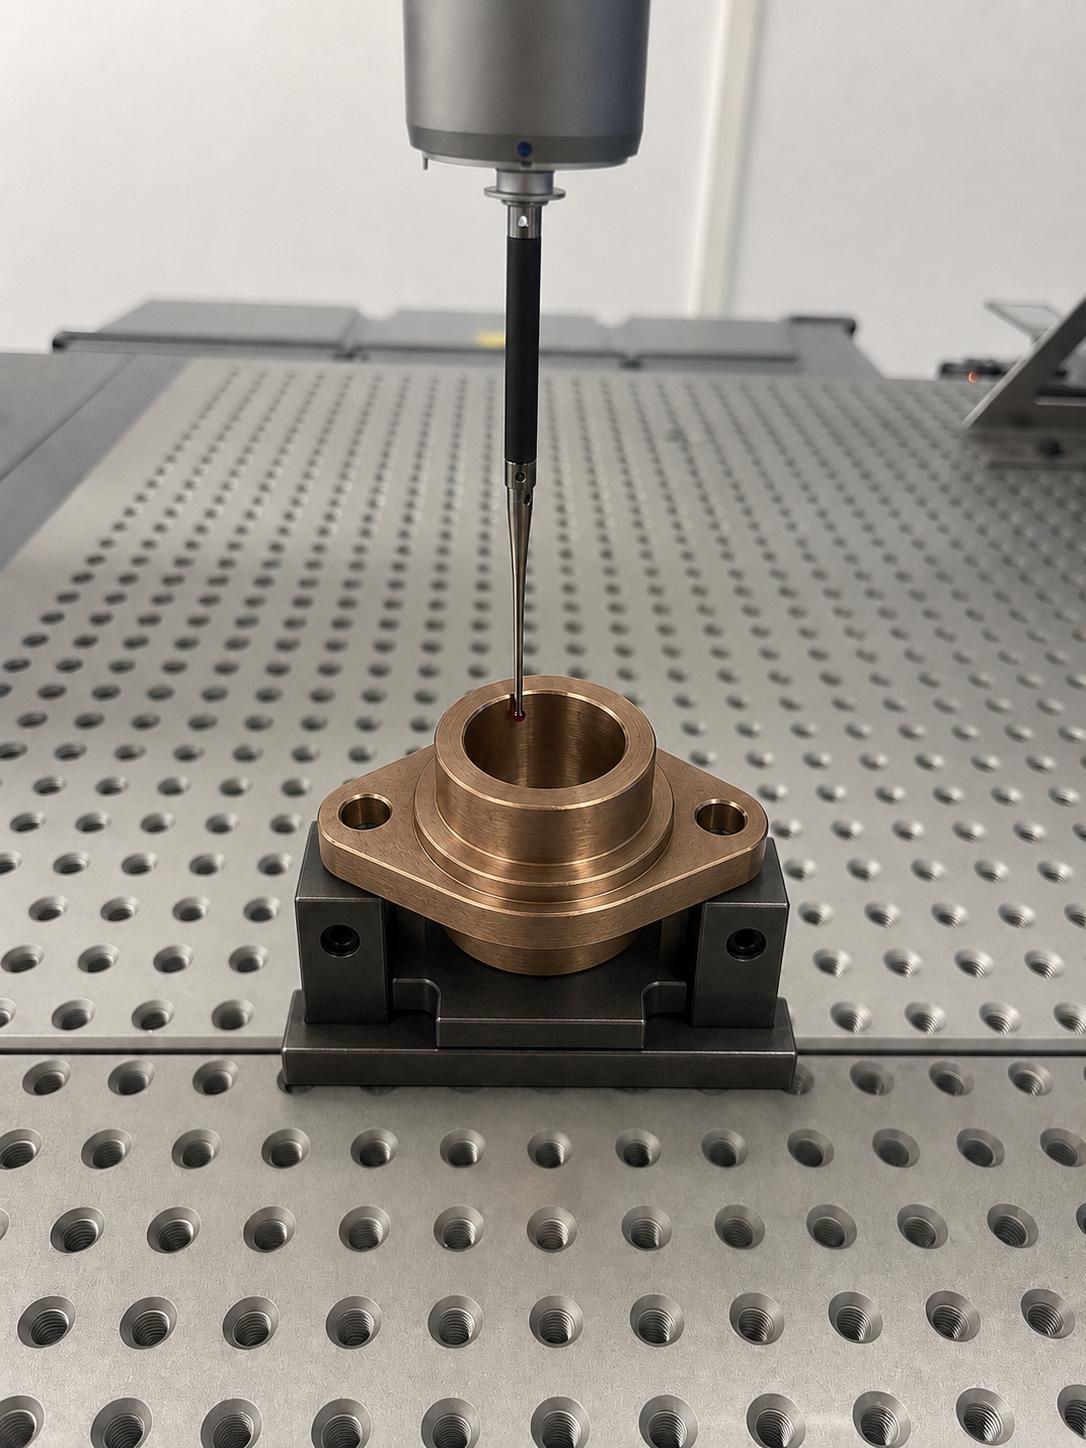
För första beställningar, identifiera nyckelegenskaper och begär inspelade resultat. Typiska exempel inkluderar lagerborrning, ytterdiameter, väggtjocklek, spårdjup, vinkelrätt på en lokaliseringsyta och placering av smörjhål. Att kräva en fullständig rapport för varje icke-kritisk dimension kan öka kostnaden utan att förbättra huvudrisken.
Rapporten bör referera till ritningsrevisionen och ange nominell, tolerans, resultat och acceptans. Om provtagning är tillåten, definiera planen eller låt leverantören föreslå en för godkännande. Vid upprepad produktion, fråga hur verktygsslitage och processdrift övervakas.
9. Kostnadskontrollchecklista för köpare
Först, ange rätt legering istället för att lägga till överdrivna toleranser för att kompensera för osäkerhet. För det andra, använd en standardkolvstorlek när det är möjligt. För det tredje, begränsa snäva toleranser och fina ytbehandlingar till funktionella egenskaper. För det fjärde, undvik att bearbeta en tunn ring från en mycket stor solid stav när rör eller gjutning är kommersiellt praktiskt. För det femte, kombinera relaterade funktioner i en stabil datumstrategi.
Ange initial mängd och förväntad årlig volym. En prototypmängd kan föredra flexibla mjuka käkar och standardstång. Upprepad produktion kan motivera dedikerad arbetshållning, specialmätare, optimerat lager eller en när-net-blank. Be leverantören att separera engångsverktyg från återkommande enhetspris.
Gå igenom inspektions- och certifieringskrav. Materialspårbarhet, rapportering av första artikeln, 100 % inspektion, specialrengöring och individuell förpackning har alla värde i rätt tillämpning, men de bör inte automatiskt kopieras från ett kritiskt program till en lågriskkomponent.
Slutligen, jämför total scope. Bekräfta material, produktform, antaganden om skrot, bearbetning, sekundära operationer, inspektion, certifikat, förpackning och leveransvillkor. Den billigaste posten är inte det billigaste alternativet om material- eller funktionskraven är ofullständiga.
10. Vad man ska inkludera i en bronsbearbetnings-RFQ
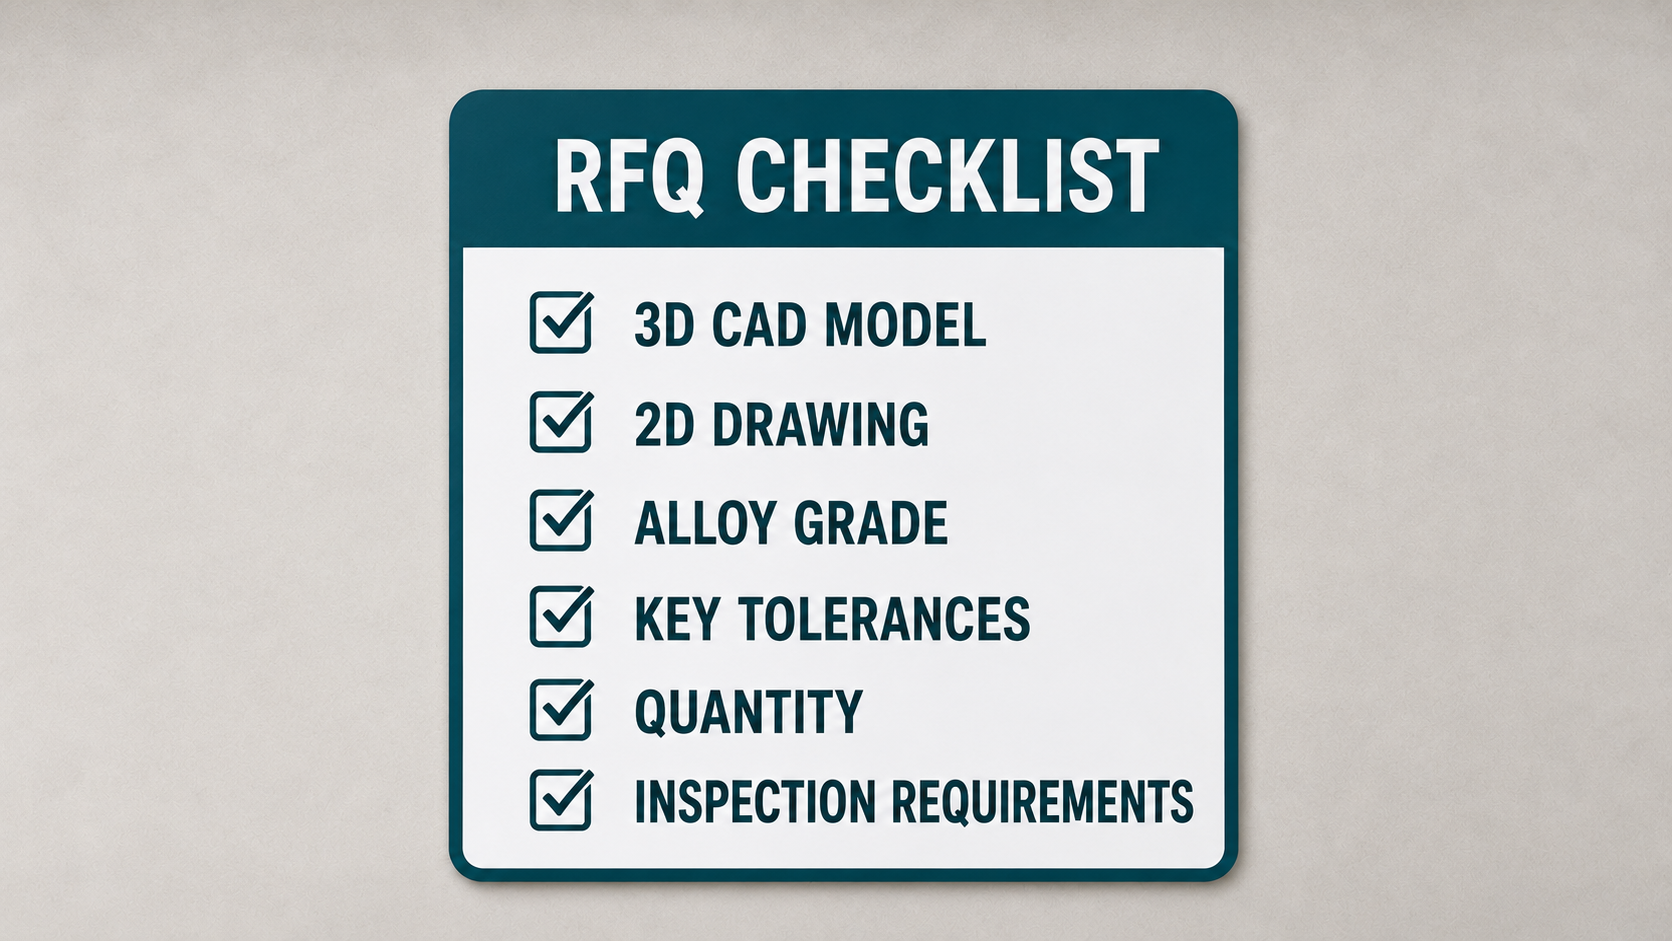
Tillhandahåll en kontrollerad 3D-modell och 2D-ritning, exakt legering och specifikation, produktform om kontrollerad, kvantitet, årlig efterfrågan, kritiska passformer, GD&T, ytfinish, gängor, sekundär finish, rengöring, inspektionsrapporter, certifikat, förpackning och leveranskrav.
Lägg till applikationsinformation som påverkar tillverkningen: storlekar på passande axel och hölje, presspassformstillstånd, drifttemperatur, smörjmedel, lastriktning, korrosionsmiljö och om delen bär tryck. Identifiera tydligt mått som gäller efter installation eller färdigställande.
Be leverantörer ange substitutioner och antaganden. Om en offererad legering inte är identisk, kräv ingenjörsgodkännande innan beställning placeras. Bekräfta om materialcertifikatet kommer från fabriken, distributören, gjuteriet eller verkstaden och vilken information det innehåller.
Från prototyp till upprepning Produkt ion
Prototyp- och repeat-produktionsekonomi skiljer sig åt. Den första omgången bronsbearbetningsdelar kan använda flexibel arbetshållning, standardlager och ytterligare inspektion medan processen prövas. När designen är stabil kan leverantören utvärdera dedikerade käftar, fästen, mätare, batchstorlekar, lageråtaganden och automatiserade inspektionsregister.
Köpare bör meddela leverantören om teckningen är experimentell eller släppt. Om designändringar är sannolika, undvik dyra dedikerade verktyg för tidigt. Om efterfrågan är stabil, ange prognosintervall och orderfrekvens. Detta hjälper leverantören att separera engångskostnad för ingenjörsarbete från återkommande styckpris och föreslå en väg som förblir konkurrenskraftig efter validering.
Upprätthåll revisionsdisciplin. En upprepad beställning bör referera till godkänd ritning, material, ytbehandling, prov och inspektionsplan. Till synes små förändringar i tolerans, ytberedning eller dokumentation kan påverka processen och bör granskas innan pris och ledtid antas vara oförändrade.
Förpackning och inkommande inspektion
Förpackningen är en del av kvaliteten för bronsbearbetning. Precisionsytor kan repas, fläckas, bucklas eller förorenas efter slutbesiktningen. Definiera korrosionsskydd, individuell separation, rena påsar, styva brickor, kantskydd och märkning utifrån delens risk. Undvik förpackningsmaterial som kan märka kosmetiska ytor eller lämna rester.
Inkommande inspektion bör fokusera på de godkända kritiska egenskaperna. Verifiera artikelnummer, revision, kvantitet, certifikatpaket, synliga skador och valda mått eller utseendekriterier. Skapa inte en ny acceptansmetod efter leverans om det inte är överenskommet med leverantören. Om ett resultat bestrids, registrera instrumentet, stödförhållanden, miljö, provstorlek och fotografier så att båda parter kan återskapa kontrollen.
Teckningsöversikt före citat
En kort teckningsöversikt före citat är särskilt värdefull för bronsbearbetning. Kontrollera att 3D-modellen och 2D-ritningen har samma revision, att datumen speglar montering och att varje specialnotering har en mätbar acceptansmetod. Identifiera dimensioner som ändras efter värmebehandling, beläggning, installation eller annan sekundär process. Om en kundstandard refereras, inkludera dokumentet istället för att förvänta dig att leverantören hittar rätt revision.
Be leverantören lämna tillbaka en markerad lista med antaganden tillsammans med offerten. Detta kan inkludera materialtillgänglighet, lagerstorlek, bearbetningstillägg, externa processer, mätmetod, provstorlek och förpackning. Ingenjörskonsten kan godkänna eller korrigera dessa antaganden innan en inköpsorder släpps.
Ändringskontroll efter godkännande
När den första bronsbearbetningsbatchen är godkänd, registrera de förhållanden som gav det accepterade resultatet. Behåll ritningsrevision, materialkälla eller godkänd kvalitet, nyckelprocessväg, färdigställande specifikation, godkänt prov, inspektionsplan och förpackningsmetod tillsammans med leverantörsregister. Detta skapar en praktisk baslinje för upprepade beställningar.
Ändringar bör granskas i proportion till risken. En ny lagerkälla, annorlunda värmebehandlingsskick, reviderad kosmetisk process, bytt extern processor eller modifierad armatur kan påverka passform, utseende eller dokumentation. Inte varje förändring kräver en fullständig omkvalificering, men den bör inte göras tyst när den rör vid en godkänd egenskap.
Vanliga frågor
Vilken är den bästa bronsfärgen för CNC-bearbetning?
Det finns inget universellt bästa betyg. C93200 anses ofta användas för lager och bussningar, medan starkare aluminiumbrons passar andra laster och miljöer. Välj efter funktion och specifikation.
Varför är bronsbearbetning dyrt?
Alla oy pris, överdimensionerat lager, högt skrot, svår bearbetning, täta borrningar, specialfinish, certifiering och låg kvantitet kan alla öka kostnaden.
Kan bronsbussningar fräsas till en snäv tolerans för borrning?
Ja, men väggtjocklek, klämningsdistorsion, fri tillståndsinspektion, installationsstörningar och temperatur måste beaktas.
Ska jag ange UNS-numret?
Ja. En UNS-beteckning plus den tillämpliga produktspecifikationen ger leverantörerna ett mycket tydligare materialkrav än "brons."
Lyckad CNC-bearbetning av bronsdelar börjar långt innan skärningen. Det beror på om leverantören kan förstå legeringskvaliteten, sammanfogningsförhållanden, funktionella ytor och driftsförhållanden – och översätta dessa krav till en stabil bearbetnings- och inspektionsplan.
Med över 10 år erfarenhet, mer än 70 CNC-maskiner – inklusive 3-, 4- och 5-axliga bearbetningscenter och fräsutrustning – samt ett ISO 9001:2015-certifierat kvalitetssystem, stödjer Brightstar specialanpassade bronskomponenter från prototypvalidering till upprepad produktion. Baserat på dina ritningar, 3D-modeller, legeringsspecifikationer, kvantiteter, kritiska toleranser, ytbehandlingskrav och applikationsförhållanden kan vårt team tillhandahålla en projektspecifik DFM-granskning, tillverkningsplan och offert. Vi utvärderar potentiella risker vid materialval, arbetshållning, verktyg, avgradning, dimensionsinspektion, kostnad och ledtid innan produktionen påbörjar.
Oavsett om du behöver en engångsprototyp, lavvolymsvalideringsdelar eller konsekvent upprepad produktion, skicka dina projektfiler till Brightstar. Vi hjälper till att minska onödig bearbetning, materialslöseri och omarbetningar utan att kompromissa med passform, ytkvalitet eller funktionell prestanda – samtidigt som vi erbjuder snabb kommunikation, rigorös kvalitetskontroll och pålitlig leverans för ditt brons-CNC-bearbetningsprojekt.
Ansvarsfriskrivning
Alla kvantitativa data (procentsatser och timtaxer) som tillhandahålls i denna artikel är endast avsedda för illustrativa och utbildningsändamål, baserade på branschgenomsnitt. De faktiska kostnaderna kan variera beroende på specifik komponentgeometri, fluktuationer i råvarumarknadspriser och regionala arbetskostnader. För korrekt projektkostnadsberäkning rekommenderar Brightstar Prototype CNC Co., Ltd att du kontaktar vårt team direkt för aktuella offerter anpassade efter dina specifika behov.