
CNC-bearbetningstoleranser: En praktisk guide för ingenjörer och inköpsteam
Om du någonsin har fått en CNC-bearbetad del som "såg rätt ut" men vägrade montera, förstår du redan varför toleranser är viktiga. En tolerans är den tillåtna avvikelsen från en specificerad dimension — och vid precisionstillverkning avgör det lilla gapet mellan "tillräckligt bra" och "perfekt" om en del passar, fungerar eller hamnar i skrotbehållaren.
För inköpsteam och ingenjörer som anlitar specialanpassade CNC-bearbetningstjänster är det inte valfritt att förstå toleranser. Det påverkar direkt delkostnad, ledtid, monteringsutbyte och i slutändan produktens tillförlitlighet i fält. Ändå är toleransspecifikationen fortfarande en av de mest missförstådda aspekterna av inköpsprocessen. Många ritningar levereras med alltför snäva toleranser som driver upp kostnaden i onödan, medan andra saknar kritiska referenser om funktionella funktioner, vilket leder till passformsproblem längre fram.
Den här guiden destillerar vad vårt ingenjörsteam har lärt sig under år produktionstid – oavsett om du är en erfaren maskiningenjör eller en inköpschef som granskar en offert kan du fatta smartare beslut om toleranser.
Vad exakt är en CNC-bearbetningstolerans?
En tolerans definierar den maximalt tillåtna variationen i en fysisk dimension. När en ritning anger en håldiameter på 10,00 mm med en tolerans på ±0,05 mm kan det färdiga hålet mäta mellan 9,95 mm och 10,05 mm och ändå accepteras.
Toleranser finns eftersom ingen tillverkningsprocess kan producera en del i oändligt exakt storlek. Även det mest avancerade femaxliga bearbetningscentret har inneboende variation – från verktygsböjning och termisk expansion till materialfjäderåterslag och mätosäkerhet. Målet med toleransspecifikationen är inte att helt eliminera variation (vilket är omöjligt) utan att kontrollera den inom gränser som säkerställer korrekt funktion samtidigt som tillverkningen hålls ekonomiskt hållbar.
Det finns flera kategorier av toleranser du kommer att stöta på på en typisk CNC-bearbetningsritning:
Linjära toleranser — styr längder, bredder, höjder, håldiametrar och andra direkta mätningar.
Vinkeltoleranser — kontrollerar tillåten avvikelse av vinklar, såsom en avfasning eller en avsmalnande yta.
Geometriska toleranser (GD&T) — kontrollform, orientering, placering och utlopp av funktioner. Exempel inkluderar platthet, parallellism, vinkelrätthet, koncentriskhet och position.
Ytfinish — även om det inte är en dimensionstolerans i sig, specificeras ytråhet (Ra) ofta tillsammans med toleranser och påverkar både utseende och kostnad.
Att förstå vilka funktioner som kräver noggrann kontroll och vilka som kan förlita sig på standardtoleranser för verkstäder är grunden för kostnadseffektiv precisionsinköpning av delar.
De två dominanta toleranserna Standard: ISO 2768 vs. ASME Y14.5
När det gäller allmänna toleranser på CNC-bearbetade delar dominerar två standarder global tillverkning: ISO 2768 (används främst i Europa, Asien och Mellanöstern) och ASME Y14.5 (den nordamerikanska standarden för geometrisk dimensionering och tolerans).
ISO 2768: Allmänna toleranser för resten av ritningen
ISO 2768 är en allmän toleransstandard. Det tillåter en ingenjör att placera en enda not i ritningens titelblock — såsom "ISO 2768-mK" — och den noten sätter automatiskt standardtillåten variation för varje dimension på delen som inte har en explicit toleransmarkering. Detta förenklar dramatiskt teckningsskapandet för icke-kritiska funktioner.
Standarden är uppdelad i två delar:
ISO 2768-1 täcker allmänna toleranser för linjära och vinkelmått, med fyra precisionsklasser: f (fin), m (medium), c (grov) och v (mycket grov).
ISO 2768-2 täcker allmänna toleranser för geometriska egenskaper — rakhet, planhet, vinkelräthet, symmetri och runout — med tre klasser: H, K och L.
En markering som "ISO 2768-mK" betyder medelklass linjära toleranser (m) kombinerat med K-klass geometriska toleranser. Detta är en av de mest förekommande kombinationerna inom kommersiell och industriell CNC-bearbetning. Från och med 2026 är 1989 års version av ISO 2768 fortfarande den aktiva standarden, även om ett utkast till revision (ISO/DIS 2768) nådde DIS-stadiet 2025 med föreslagna ändringar som inkluderade en begränsning av omfattningen till linjära och vinkelstorlekar enbart. För tillfället styr de befintliga tabellerna fortfarande det mesta av produktionen.
ASME Y14.5: Full GD&T för kritiska assemblies
ASME Y14.5 är den dominerande standarden i Nordamerika och efterfrågas alltmer av USA-baserade OEM-leveranskedjor. Till skillnad från ISO 2768:s "one note täcker allt"-metod erbjuder ASME Y14.5 ett omfattande symboliskt språk — Geometric Dimensionation and Tolerancing (GD&T) — som gör det möjligt för ingenjörer att explicit definiera form, orientering, placering och utgång för enskilda funktioner med hjälp av Feature Control Frames.
GD&T är kraftfullare men också mer komplex. Det kräver utbildade ingenjörer för att tillämpa det korrekt och utbildade maskinister och inspektörer för att tolka det. Vinsten är att för komplexa sammansättningar med funktionella gränssnitt – tänk strukturella komponenter inom flygindustrin, medicinska implantatgränssnitt eller biltransmissionsdelar – tar GD&T bort oklarheter som allmänna toleranser inte kan.
Vilken Standard ska du använda?
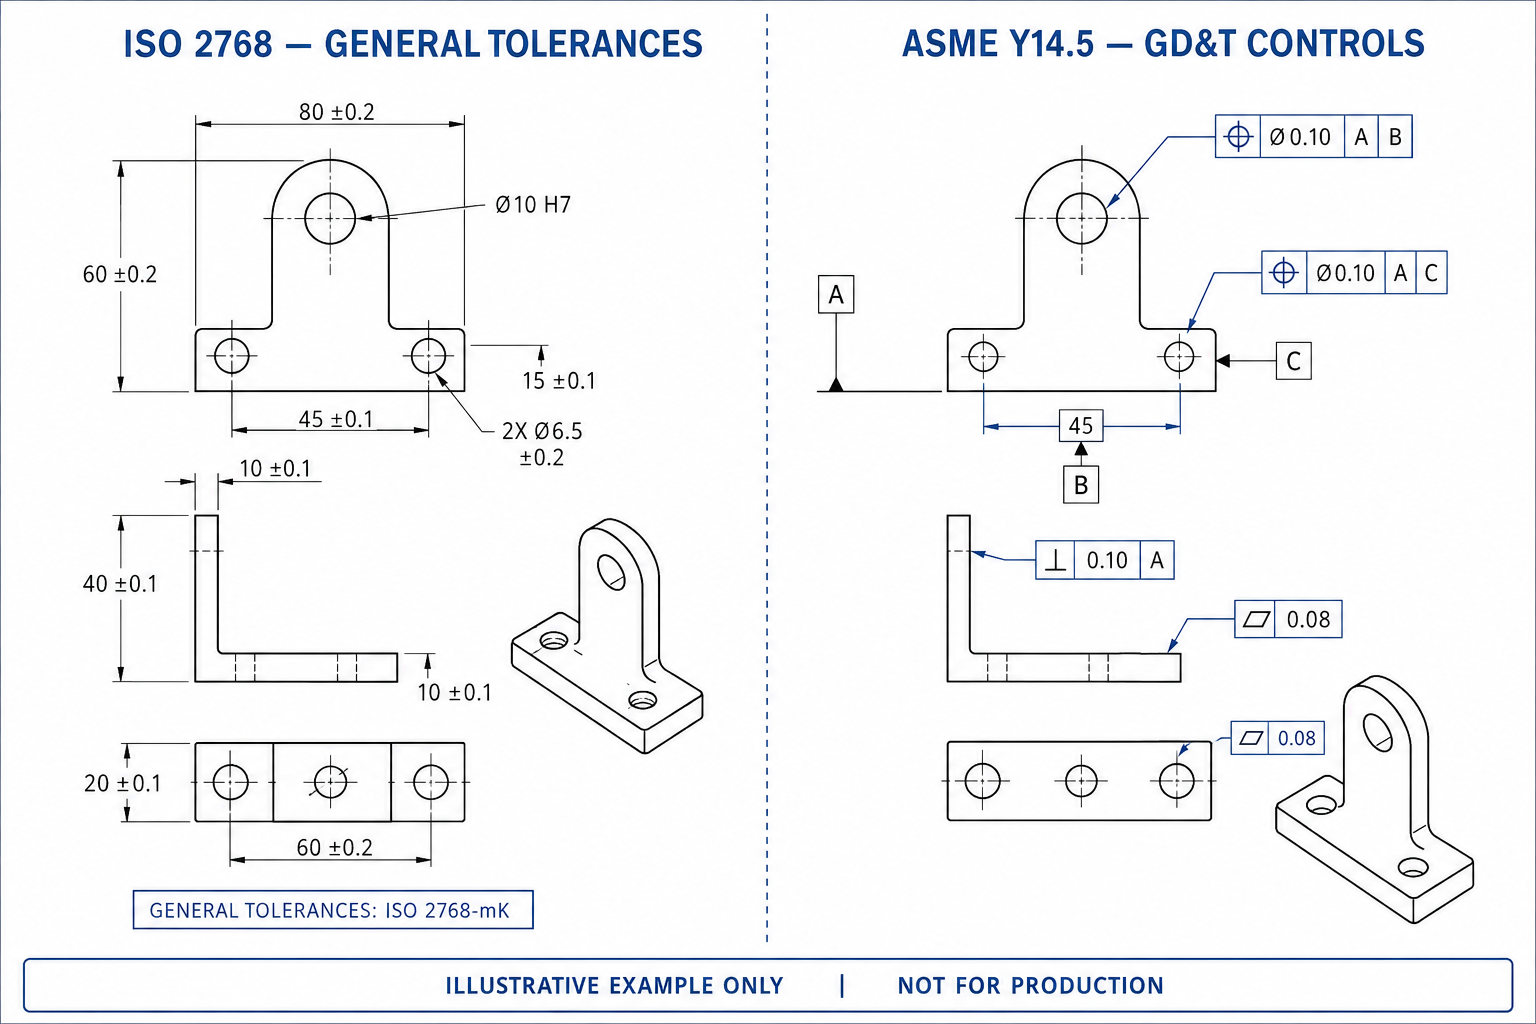
På Brightstar är vårt ingenjörsteam flytande i båda standarderna. Vi producerar regelbundet delar enligt ISO 2768-mK för europeiska kunder och till full ASME Y14.5 GD&T för amerikanska flyg- och medicinkunder. Om din ritning använder en standard men slutkunden förväntar sig den andra, kan vi ge råd om konverteringen – men vi rekommenderar alltid att du bekräftar med ditt designteam innan du gör ändringar.
Typiska toleransområden vid CNC-bearbetningsprocess
Alla CNC-maskiner är inte likadana, och den uppnåeliga toleransen beror starkt på den använda processen. Här är vad du realistiskt kan förvänta dig:
3-axlig CNC-fräsning
Standard 3-axliga vertikala bearbetningscenter är CNC:s arbetshästar. Beroende på delstorlek, material, geometri och uppsättning kan de vanligtvis uppnå:
Allmänna linjära toleranser: ±0,10 mm till ±0,05 mm (±0,004" till ±0,002")
Stramare linjära toleranser: ±0,025 mm till ±0,01 mm (±0,001" till ±0,0004"), uppnåeliga med noggrann fixturering och finishpass
.Hålpositionstoleranser: ±0,05 mm till ±0,025 mm, beroende på hålmönster, datumstruktur och inspektionsmetod
3-axliga maskiner är idealiska för prismatiska delar där alla funktioner är tillgängliga uppifrån eller från ett begränsat antal uppsättningar. Varje ytterligare uppsättning medför potentiellt staplingsfel, så delar som kräver flera omfixeringsoperationer tenderar att få bredare toleransackumulering.
5-axlig CNC-bearbetning
5-axliga bearbetningscenter roterar delen eller verktyget i två extra axlar, vilket möjliggör bearbetning av komplexa geometrier i en enda uppsättning. Denna fördel med en enda setup är avgörande för toleranskontroll:
Allmänna linjära toleranser: ±0,025 mm till ±0,01 mm (±0,001" till ±0,0004")
Högprecisionskapacitet: Ner till ±0,005 mm (±0,0002") under kontrollerade förhållanden, beroende på komponentgeometri, material, funktionsstorlek och inspektionskrav
Toleranser för funktioner till funktioner: ±0,02 mm till ±0,01 mm för funktioner bearbetade i samma setup
Ytfinish: Typiskt Ra 0,8–1,6 μm utan sekundärpolering
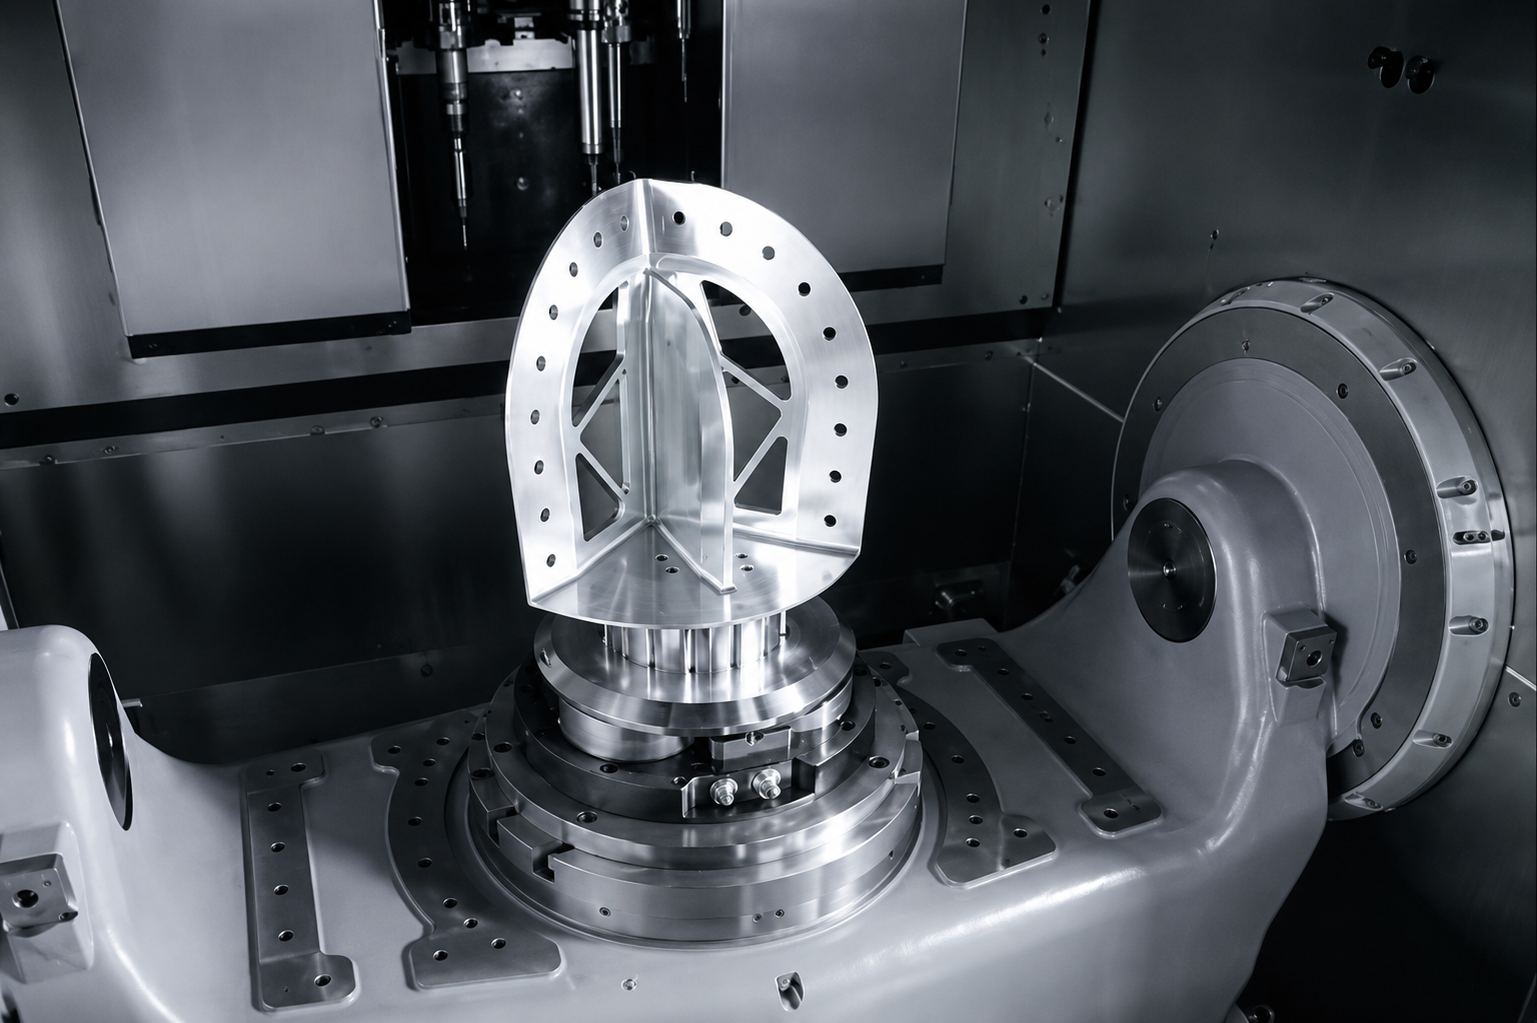
Eftersom 5-axliga maskiner minskar eller eliminerar flera uppsättningar ger de ofta snävare totala toleranser på komplexa delar än 3-axliga maskiner, även om precisionen per axel kan vara liknande. Det är därför komponenter till flyg- och rymdturbiner, medicinska implantatkroppar och komplexa bilkontakter i allt högre grad produceras på 5-axlig utrustning. På Brightstar omfattar vår flotta på över 70 bearbetningscenter både 3-axliga och 5-axliga maskiner. För delar med komplexa vinklade egenskaper eller snäva positionskrav rekommenderar vi ofta en femaxlig metod, inte för att den är dyrare per timme, utan för att den minskar installationsfel och förbättrar avkastningen vid första passet – vilket faktiskt kan sänka total kostnad för delar.
CNC-svarvning (svarv)
CNC-svarvning producerar roterande delar — axlar, bussningar, kopplingar, ventilhus. Svängning ger generellt utmärkt måttkontroll:
Diametertoleranser: ±0,02 mm till ±0,005 mm (±0,0008" till ±0,0002"), beroende på material, diameter, längd och komponentgeometri
Längdtoleranser: ±0,05 mm till ±0,02 mm
Total indikerad runout (TIR): 0,01 mm till 0,005 mm mellan diametrar som vreds i samma setup
Vända delar gynnas av processens rotationssymmetri, vilket naturligt ger mycket koncentriska drag. När en del kombinerar svarvade och fräsade funktioner (utfört på en frässvarv eller levande verktygssvarv) förtjänar toleransen vid gränssnittet mellan processerna särskild uppmärksamhet.
Grinding och sekundära operationer
När toleranserna går under ±0,005 mm (±0,0002"), kan konventionell CNC-fräsning eller svarvning vanligtvis inte hålla dem konsekvent. Vid den tidpunkten blir sekundärslipning — ytslipning, cylindrisk slipning eller jiggslipning — nödvändiga. Grinding kan uppnå:
Dimensionstoleranser: ±0,0025 mm till ±0,001 mm (±0,0001" till ±0,00004"), beroende på material, funktionsstorlek och inspektionsmetod
Ytfinish: Ner till Ra 0,1 μm under kontrollerade finishförhållanden
Platthet: ner till 0,001 mm över en 100 mm yta
Slipning ökar kostnader och ledtid, så det bör reserveras för funktioner som verkligen kräver det — såsom lagerjournaler, tätningsytor eller precisionsmätargränssnitt.
Hur materialval påverkar uppnåeliga toleranser
Det material du väljer har stor betydelse för vilka toleranser din CNC-bearbetade del kan hantera. Här är vad vårt produktionsgolv upplever dag ut och dag in:
Aluminium (6061, 7075, 5052)
Aluminium är det vanligaste materialet vid CNC-bearbetning av goda skäl. Den bearbetar snabbt, ger utmärkta ytytor och håller toleranser väl:
Allmänna toleranser: ±0,05 mm till ±0,025 mm
Snävare toleranser: ±0,01 mm till ±0,005 mm för lämpliga egenskaper under kontrollerade bearbetnings- och inspektionsförhållanden
Termisk övervägning: Aluminium expanderar kraftigt vid värme — ungefär 23 μm/m/°C. Vid tung bearbetning kan delen växa mätbart och sedan krympa när den svalnar. Erfarna maskinister tar hänsyn till detta genom att ta finishpass vid stabila temperaturer.
Aluminiumdelar är idealiska för snabb prototypframställning, strukturella komponenter inom flygindustrin och konsumentelektronik. Det är ett av de material med den högsta dagliga bearbetningsvolymen.
Rostfritt stål (304, 316, 17-4 PH)
Rostfritt stål är hårdare mot verktyg och genererar mer skärvärme, men det är dimensionerat stabilt och har utmärkta toleranser:
Standard tolerans: ±0,05 mm till ±0,025 mm
Tight capability: ±0,01 mm till ±0,005 mm med styv fixturing och lämpliga matningar/hastigheter
Arbetshärdning: Austenitiska rostfria stål (304, 316) härdas snabbt, vilket kan orsaka verktygsböjning och toleransdrift om bearbetningsparametrarna inte är optimerade.
Rostfritt stål är det föredragna materialet för medicintekniska produkter, livsmedelsbearbetningsutrustning, marina komponenter och alla tillämpningar som kräver korrosionsbeständighet. 17-4 PH rostfritt är särskilt populärt för flyg- och medicinska delar eftersom det kan värmebehandlas till hög styrka efter bearbetning.
Titanium (Ti-6Al-4V)
Titanium erbjuder ett exceptionellt styrka-till-vikt-förhållande och biokompatibilitet, men det är ett av de mest utmanande materialen att bearbeta:
Standard tolerans: ±0,1 mm till ±0,05 mm
Tät kapacitet: ±0,025 mm till ±0,01 mm, men kräver mycket styva uppsättningar, vassa karbidverktyg och högtryckskylmedel
Termisk ledningsförmåga: Titans låga värmeledningsförmåga innebär att skärvärmen stannar kvar i verktyget istället för att spridas genom chipet, vilket påskyndar verktygsslitet och gör konsekvent toleranskontroll svårare.
Titan är avgörande för strukturella komponenter inom flygindustrin, medicinska implantat och högpresterande bildelar. Den högre materialkostnaden och långsammare bearbetningshastigheter innebär att titandelar är betydligt dyrare än aluminium – men för tillämpningar där styrka och vikt spelar roll finns det inget substitut.
Engineering Plastics (PEEK, Delrin/Acetal, Nylon)
Plastmaskiner annorlunda än metaller och innebär unika toleransutmaningar:
Standard tolerans: ±0,1 mm till ±0,05 mm
Tight capability: ±0,05 mm till ±0,025 mm, beroende på materialet
Termisk expansion: Plaster expanderar 5–10 gånger mer än metaller vid temperaturförändringar. En PEEK-del som bearbetas vid 25°C kan förskjutas med 0,05 mm eller mer om den används vid 80°C.
Fuktabsorption: Nylon absorberar fukt från luften, vilket orsakar dimensionstillväxt över tid.
PEEK blir alltmer populärt för medicinska och rymdrelaterade tillämpningar tack vare sin höga temperaturbeständighet och biokompatibilitet. När du designar plastdelar, ta alltid hänsyn till slutanvändningsmiljön och specificera toleranser som tar hänsyn till termisk och hygroskopisk rörelse.
Kostnads-tolerans-relationen: Varför tajtare inte alltid är bättre
Här är den enskilt viktigaste ekonomiska principen inom CNC-bearbetning: sambandet mellan tolerans och kostnad är inte linjärt — det är exponentiellt.
Många ingenjörer och köpare antar att en halvering av en tolerans ungefär fördubblar kostnaden. I verkligheten utlöser en åtstramning av toleransen över en viss tröskel en kaskad av ytterligare krav som multiplicerar kostnaden långt över vad precisionen är värd.
Branschdata visar konsekvent följande mönster:
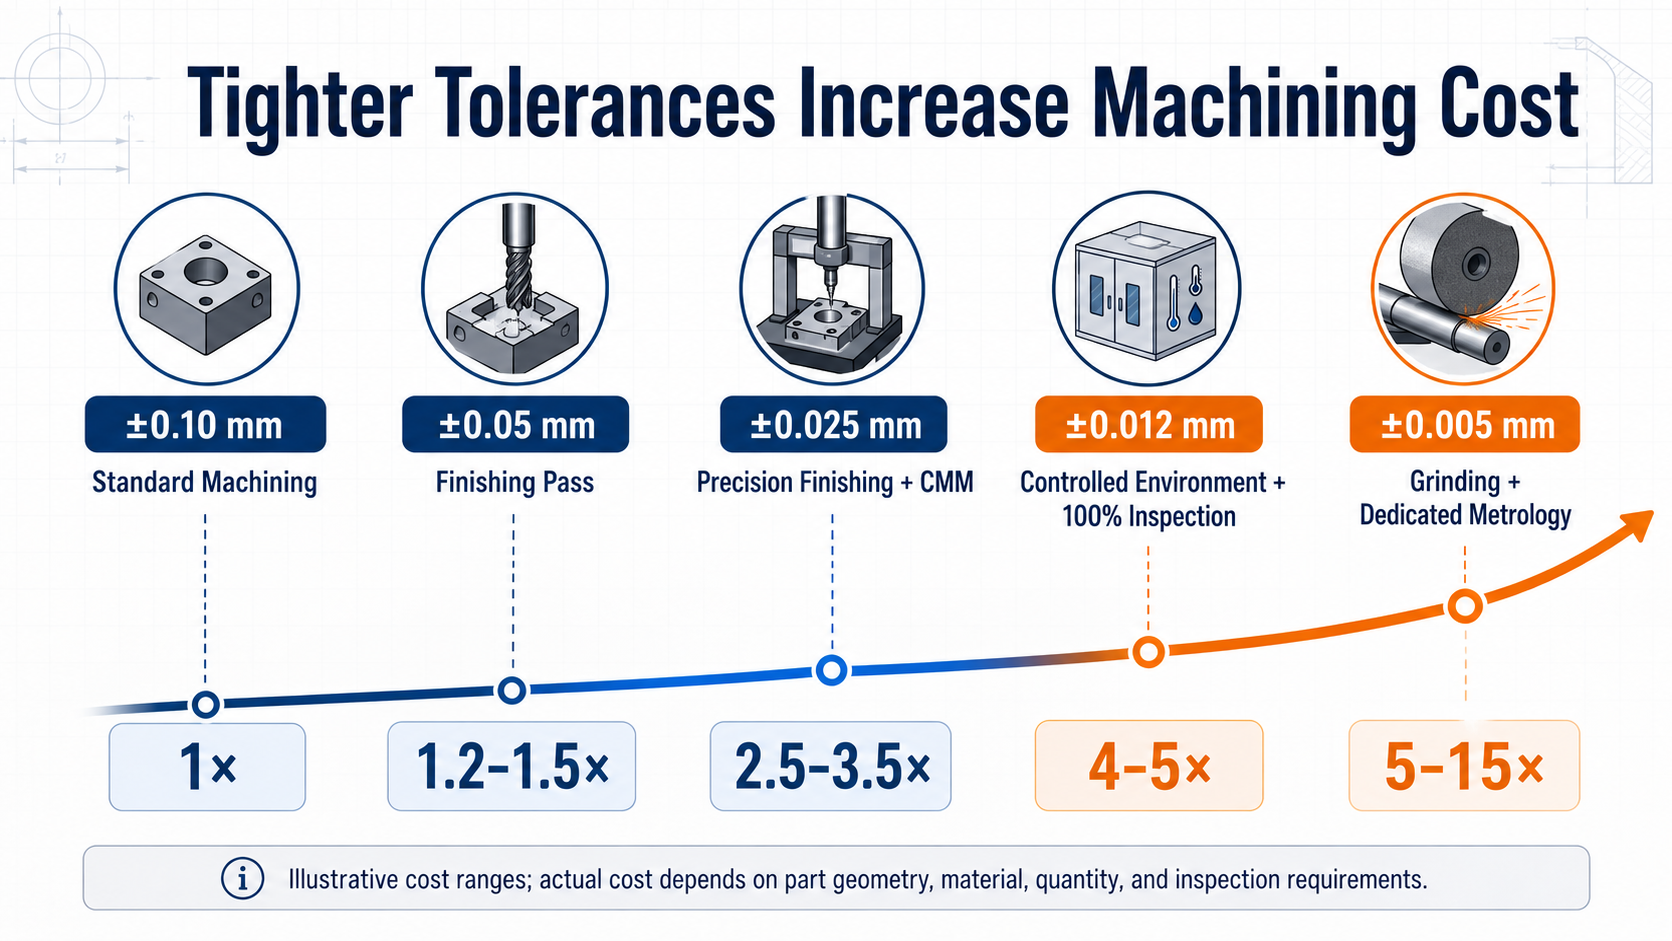
Varför ökar kostnaden så dramatiskt efter toleransskärpningen? Flera faktorer spelar in:
Långsammare bearbetningsparametrar — Snäva toleranser kräver lägre matningshastigheter och lättare snittdjup för att minimera verktygets böjning. En del som tar 10 minuter vid standardtoleranser kan ta 30–45 minuter vid snäva toleranser.
Flera finishpass — För att uppnå ±0,01 mm krävs vanligtvis ett grovbearbetningspass, ett semi-finishpass och ett sista finishpass, var och en med sitt eget verktygsbyte och inställningstid.
Specialiserad verktygshantering — Arbete med snäva toleranser kräver ofta högprecisionsprangar, balanserade verktygshållare och premium karbidinsatser som kostar mer och slits snabbare.
Inspektion under processen — Maskinisten måste stoppa och mäta detaljer mitt i cykeln, justera offset vid behov. Detta lägger till betydande tid utan klippning.
Obligatorisk CMM-inspektion — Delar med snäva toleranser kan inte pålitligt inspekteras med handok. De kräver verifiering av Coordinate Measuring Machine (CMM), vilket ökar inspektionstid och kostnad.
Högre skrotfrekvens — Även med bästa utrustning och operatörer innebär snävare toleranser att fler delar faller utanför det acceptabla intervallet. Skrotkostnader är inbyggda i offerten.
Klimatanläggning — Vid toleranser under ±0,01 mm blir omgivningstemperaturvariation i fabriken en betydande faktor. Temperaturkontrollerade bearbetningsmiljöer ökar belastningen.
Den praktiska slutsatsen: ange snäva toleranser endast på egenskaper som funktionellt kräver det. För alla andra dimensioner, lita på den allmänna toleransstandarden som anges i din titelblock. Denna metod kan minska delkostnaden med 20–40 % på många komponenter utan att påverka prestandan.
Hur man specificerar toleranser korrekt på dina ritningar
En väl tolererad teckning är ett av de mest värdefulla dokumenten i sourcingprocessen. Den berättar exakt för din CNC-maskinpartner vad som är viktigt – och vad som inte gör det. Här är ett steg-för-steg-tillvägagångssätt:
Steg 1: Identifiera funktionell Funktioner
Gå igenom din del och fråga: "Vilka drag måste passa, passa, försegla eller flyttas i förhållande till en annan del?" Detta är dina funktionella egenskaper, och de förtjänar tydliga, snäva toleranser. Exempel inkluderar:
Lagerborrningar och axeldiametrar (måste uppnå en specifik frigång eller interferenspassning)
Tätningsytor (måste vara tillräckligt platta och släta för att förhindra läckage)
Monteringshålsmönster (måste stämma överens med passande komponenter)
Gängade gränssnitt (måste monteras med standardfästen)
Datumytor (används som referens för alla andra mätningar)
Steg 2: Använda allmänna toleranser för allt annat
För alla icke-kritiska dimensioner — totala längder, icke-sammanhängande kanter, kosmetiska egenskaper, referensmått — applicera en allmän tolerans via din titelblocknotis (ISO 2768-mK eller motsvarande). Detta kommunicerar din kvalitetsbaslinje utan att röra till teckningen.
Steg 3: Använd GD&T för positions- och geometriska krav
För funktioner där position, orientering eller form är viktigare än den individuella dimensionen, använd GD&T (ASME Y14.5) eller motsvarande geometriska toleransanmärkningar. Till exempel är ett bulthålsmönster bättre styrt med en positionstolerans i förhållande till datumen än med individuella ±X/Y-koordinattoleranser, eftersom GD&T tillåter mönstret att skifta som helhet inom en cylindrisk toleranszon — vilket vanligtvis är vad monteringen faktiskt kräver.
Steg 4: Ange ytfinish där det spelar roll
Ytfinish (Ra) påverkar friktion, slitage, tätning och utseende. Specificera Ra-värden på funktionella ytor:
Ra 3,2 μm: Standard bearbetad ytbehandling, lämplig för de flesta icke-kritiska ytor
Ra 1,6 μm: Bra allroundfinish, vanlig för synliga och sammanpassande ytor
Ra 0,8 μm: Fin finish för tätningsytor och lagergränssnitt
Ra 0,4 μm eller bättre: Precisionsfinish som kräver slipning eller polering
Steg 5: Definiera datum tydligt
Datumen är referensytorna från vilka alla andra mätningar görs. En ritning med otydliga eller inkonsekventa datum ger delar som mäter "i tolerans" individuellt men som inte monteras. Se till att dina primära, sekundära och tertiära datum är tydligt markerade och att de motsvarar hur delen faktiskt kommer att fästas och mätas.
Steg 6: Lägg till en allmän tolerans Not
En typisk titelblocknotis kan lyda:
"Allmänna toleranser enligt ISO 2768-mK om inget annat anges. Alla mått i mm. Bryt alla vassa kanter 0,2 × 45°. Ytfinish Ra 1,6 μm om inget annat anges."
Detta enda textblock kommunicerar en enorm mängd information till din maskinpartner och förhindrar kostsamma diskussioner fram och tillbaka under offert- och produktionsfaserna.
Vanliga toleransmisstag som slösar pengar
Misstag 1: Använda snäva toleranser för varje dimension
Detta är utan tvekan det vanligaste och mest kostsamma misstaget. Vi ser regelbundet ritningar där varje dimension – inklusive icke-funktionella kanter och kosmetiska detaljer – är specificerad till ±0,01 mm eller tätare. I många fall tillämpade ingenjören en "standardtolerans med snäv tolerans" av försiktighet eller vana, utan att analysera vilka egenskaper som faktiskt behöver det. Åtgärd: Genomför en toleransgranskning innan du släpper ritningen. Dra åt endast funktionella funktioner; Låt resten falla under allmänna toleranser. Denna enda ändring kan minska den angivna kostnaden med 20–40%.
Misstag 2: Ignorera toleransstapling
När flera delar monteras tillsammans ackumuleras individuella toleranser (staplas upp) på monteringsnivå. En del som ligger helt inom sina egna individuella toleranser kan ändå orsaka monteringsproblem om den kumulativa variationen överstiger det tillgängliga utrymmet. Lösning: Använd toleransstaplingsanalys (värsta fall eller statistisk) för kritiska sammanställningar. Överväg att använda GD&T-positionstoleranser, som ofta tillåter generösare individuella funktionstoleranser samtidigt som monteringsfunktionaliteten bibehålls.
Misstag 3: specificera toleranser som är snävare än vad processen kan hålla
Vissa ritningar anger ±0,002 mm på en fräsad aluminiumyta — en tolerans som kräver slipning, inte fräsning. Resultatet blir antingen en mycket dyrare del (om verkstaden lägger till slipning) eller en del som misslyckas med inspektionen (om de försöker fräsa den). Åtgärd: Förstå den realistiska kapaciteten hos varje tillverkningsprocess. Om du behöver tolerans under 0,005 mm, planera för slipning från början och budgetera därefter.
Misstag 4: Inkonsekventa referenser för referenser
En teckning som refererar till Datum A i en vy och en annan yta märkt Datum A i en annan vy skapar förvirring. Maskinister och inspektörer kan tolka ritningen olika, vilket leder till inkonsekventa resultat. Lösning: Se till att datumen är konsekvent märkta i alla vyer. Använd datummålsymboler där ett datum för full yta inte är praktiskt.
Misstag 5: Utelämnande av ytfinishspecifikationer
En del med perfekta måtttoleranser men en ospecificerad ytfinish kan komma med en grov, verktygsmärkt yta som är olämplig för tätning, skjutning eller kosmetiska ändamål. Fix: Ange en standardyta i din titelblock (t.ex. Ra 1,6 μm) och peka ut tajtare ytor på specifika funktionella ytor.
Misstag 6: Inte Konto för materialspecifikt beteende
En tolerans som är enkel i aluminium kan vara svår att hålla i titan på grund av verktygsböjning, eller i plast på grund av termisk expansion. Att specificera samma tolerans över alla material utan justering leder till antingen onödiga kostnader eller ouppnåeliga krav. Lösning: Justera toleransförväntningar baserat på material. Vårt team kan ge råd om realistiska toleranser för ditt valda material under offertfasen.
Tolerans bästa praxis från industrin
Toleranskrav varierar mellan branscher. Flyg- och rymddelar kan kräva ±0,05 mm till ±0,025 mm för allmänna egenskaper och ner till ±0,005 mm för kritiska motorkomponenter, tillsammans med materialspårbarhet, FAI och CMM-inspektion. Medicinska komponenter kräver ofta ±0,025 mm till ±0,005 mm på funktionella egenskaper, med ytterligare krav på ytfinish, biokompatibilitet och processdokumentation. Bilens toleranser varierar vanligtvis från ±0,2 mm för kosmetiska delar till ±0,01 mm för kritiska motor- och transmissionsfunktioner, med PPAP och konsekvent processkontroll som krävs för serieproduktion. För dessa krav stöder Brightstars ISO 9001:2015-kvalitetssystem dokumenterad inspektion och spårbarhet enligt varje projekts krav.
Brightstar levererar precisionsdelar konsekvent
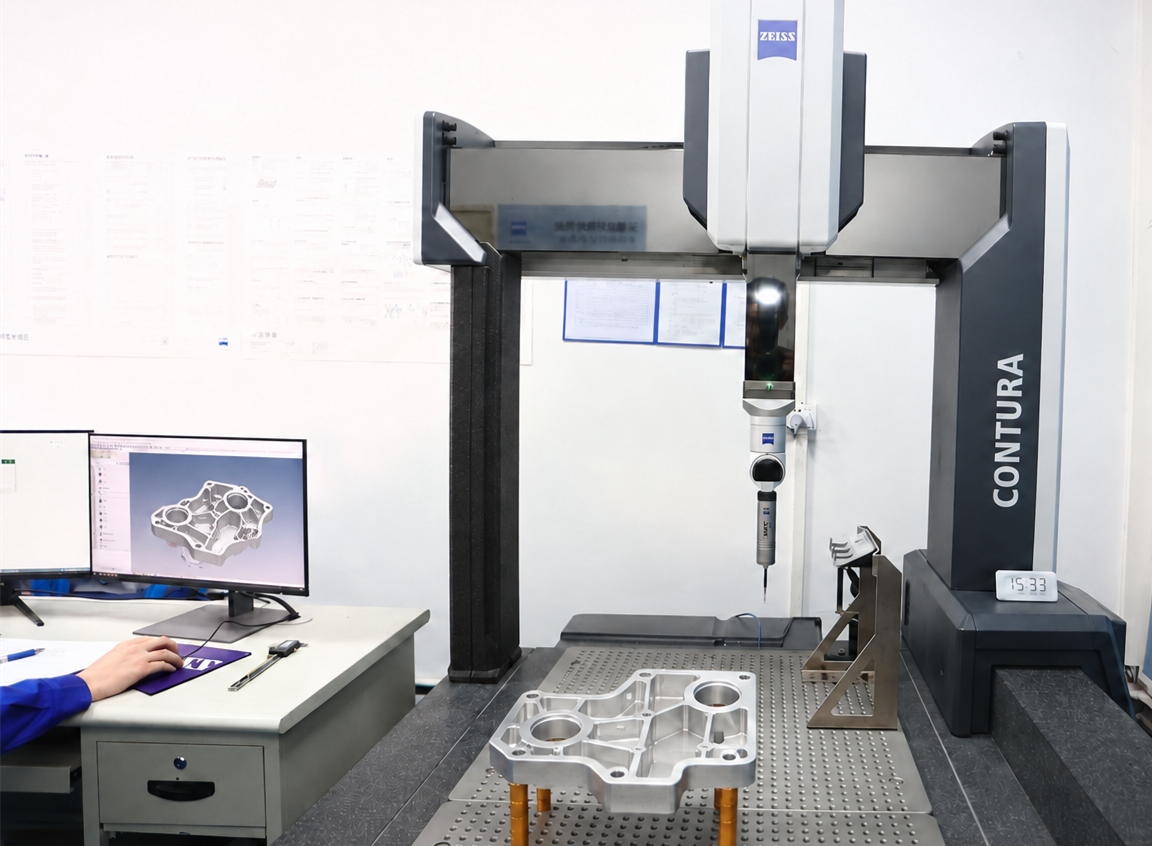
På Brightstar beror konsekvent toleranskontroll på hela tillverkningssystemet, inte bara maskinspecifikationen. Vår anläggning i Dongguan driver mer än 70 väl underhållna CNC-maskiner med 3-axlar, 4-axlar och 5-axlar, stödda av regelbunden kalibrering, förebyggande underhåll och schemalagda spindelnoggrannhetskontroller. Våra erfarna maskinister och programmerare väljer lämpliga verktyg, skärparametrar, bearbetningsstrategier och fixturering baserat på varje dels material-, geometri- och toleranskrav. Genom att kombinera pålitlig utrustning med praktisk tillverkningserfarenhet producerar vi konsekvent precisionsdelar som uppfyller kundritningar och inspektionskrav. Om du är osäker på hur du ska specificera rätt tolerans för en viss egenskap kan vårt ingenjörsteam hjälpa dig. Kontakt oss eller ladda upp dina ritningar och 3D-modeller direkt för en kostnadseffektiv lösning för precisionsbearbetning.
Ansvarsfriskrivning
Alla kvantitativa data (procentsatser och timtaxer) som tillhandahålls i denna artikel är endast avsedda för illustrativa och utbildningsändamål, baserade på branschgenomsnitt. De faktiska kostnaderna kan variera beroende på specifik komponentgeometri, fluktuationer i råvarumarknadspriser och regionala arbetskostnader. För korrekt projektkostnadsberäkning rekommenderar Brightstar Prototype CNC Co., Ltd att du kontaktar vårt team direkt för aktuella offerter anpassade efter dina specifika behov.