CNC-svarvning vs CNC-fräsning: Vilken process passar bäst för dina delar?
När du skickar en delritning till en leverantör av precisions-CNC-bearbetning är ett av de första besluten som ingenjörsteamet fattar om du ska fräsa din del till en CNC-svarv (svarvning) eller ett CNC-fräscenter – eller båda. För många inköpare och produktdesigners kan skillnaden mellan dessa två grundläggande CNC-processer kännas oklar. Du kanske vet att svarvning ger runda delar och fräsning allt annat, men verkligheten är mer nyanserad – och att välja rätt process (eller kombination) påverkar direkt din delkostnad, ledtid, måttnoggrannhet och till och med designmöjligheter.
På Brightstar driver vi mer än 70 precisions-CNC-bearbetningscenter i vår anläggning i Dongguan, inklusive både CNC-svarvar (med levande verktyg och Y-axelmöjlighet) och 3-axliga till 5-axliga CNC-fräscenter. Varje månad utvärderar våra processingenjörer tusentals delritningar och bestämmer den optimala tillverkningsvägen. Denna guide destillerar den upplevelsen från verkstadsgolvet till en praktisk ram du kan använda för att förstå vilken process din del behöver, hur du designar för varje del och hur du undviker vanliga misstag som driver upp kostnaderna.
Oavsett om du köper precisionsaxlar, hydrauliska komponenter, medicintekniska hus, flygfästen eller biltransmissionsdelar, hjälper förståelsen för beslutet att rotera kontra fräsning att kommunicera bättre med leverantörer, designa fler tillverkbara delar och minska den totala produktionskostnaden.
Vad är CNC-svarvning?
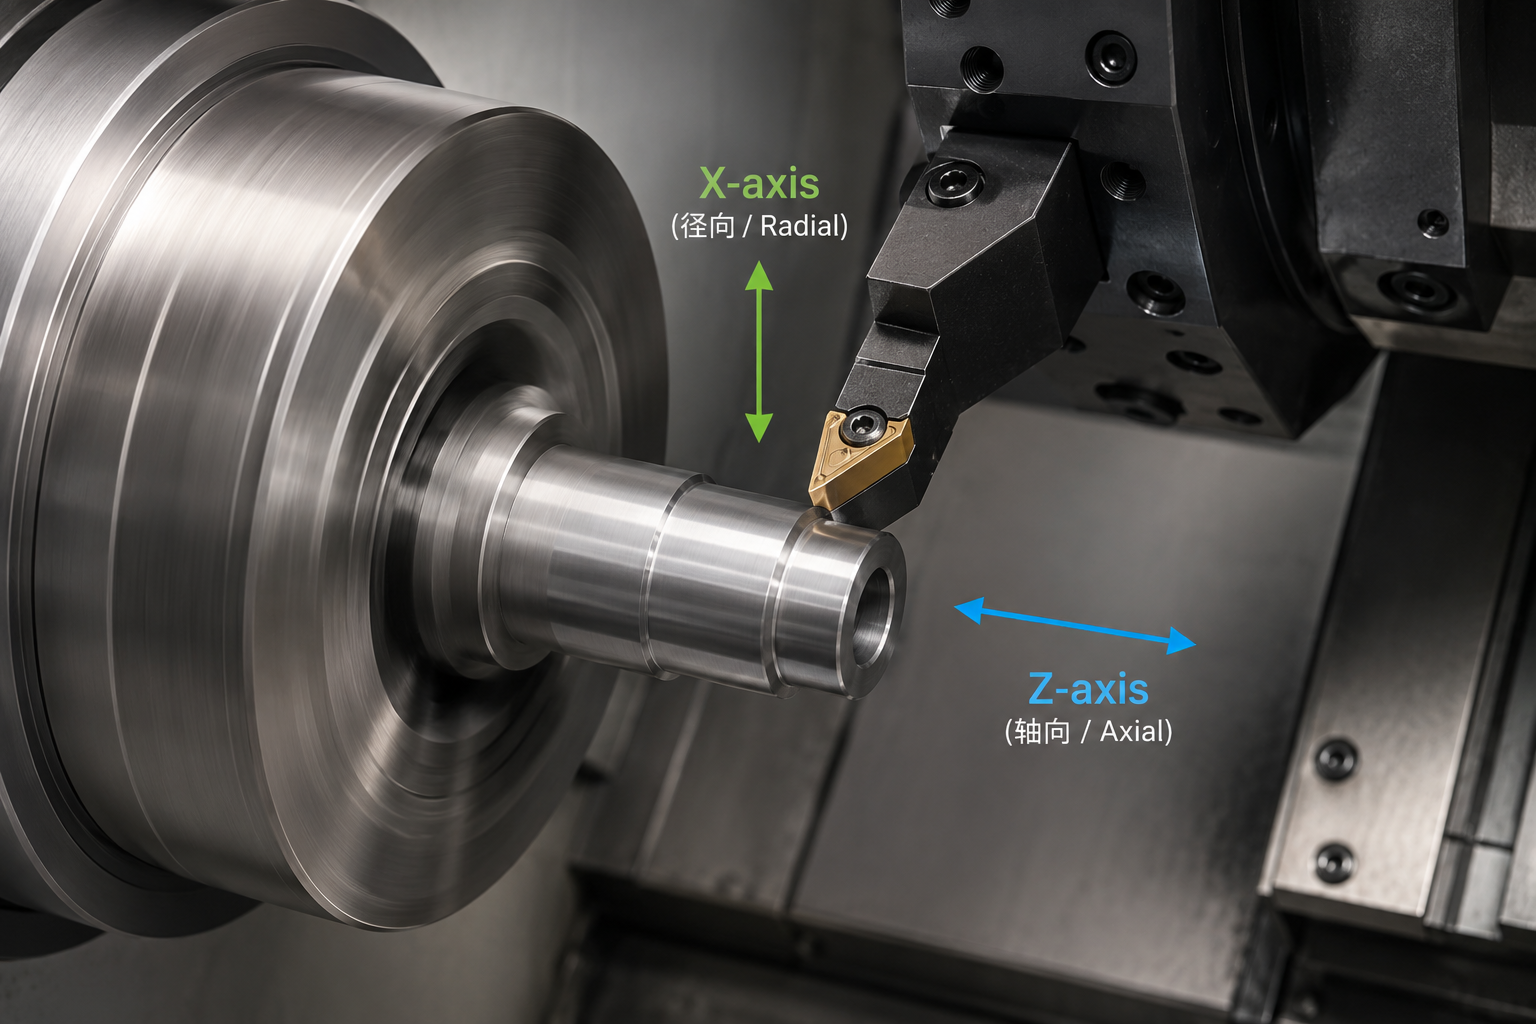
CNC-svarvning är en bearbetningsprocess där arbetsstycket roterar i hög hastighet medan ett enpunktsverktyg rör sig längs ytan för att ta bort material. Delen hålls i en chuck (vanligtvis en 3-käk- eller spännechuck) monterad på svarvens spindel, och skärverktyget matas i två linjära riktningar:
X-axel — rör sig mot eller bort från mitten av den roterande delen (styr diametern)
Z-axel — rör sig längs delens längd (styr längd och framsida)
Eftersom arbetsstycket roterar, ger varvning naturligt axlasymmetriska (runda) geometrier — cylindrar, koner, sfärer, gängor, spår och avsmalnande profiler.
Vanliga svängoperationer
Facing — bearbetning av ändytan på en del plant och vinkelrät mot axeln
OD (yttre diameter) varvning — minskning av diametern på en cylindrisk del
ID (inre diameter) borrning — att förstora och avsluta ett befintligt hål
Borrning/gängning — att skapa hål längs den centrala axeln (på svarvar med levande verktyg)
Gängning — att skära yttre eller inre gängor
Spårning / delning — att skära smala nischer eller separera en färdig del från kolven
Räfling — skapar ett texturerat greppmönster på en cylindrisk yta
Modern CNC-svarvkapacitet
Dagens CNC-svarvar är mycket mer kapabla än enkla tvåaxliga svarvar. Många är utrustade med:
Live verktyg (drivverktyg) — roterande verktyg som kan borra, fräsa och gänga funktioner vinkelrätt mot delens axel, vilket eliminerar behovet av en sekundär fräsoperation
Y-axel — möjliggör felcenterfräsning och borrning, vilket ytterligare utökar vad en svarv kan göra i en och samma setup
Subspindel — en andra spindel som plockar upp delen och bearbetar baksidan utan manuell omfixering
Bar feeder — matar automatiskt rå barstock för högvolymproduktioner
Dessa avancerade svarvar, ofta kallade svarvningscenter eller varvmaskiner, suddar ut gränsen mellan svarvning och fräsning. Vi kommer att diskutera den hybrida kapaciteten senare i denna artikel.
Vad är CNC-fräsning?
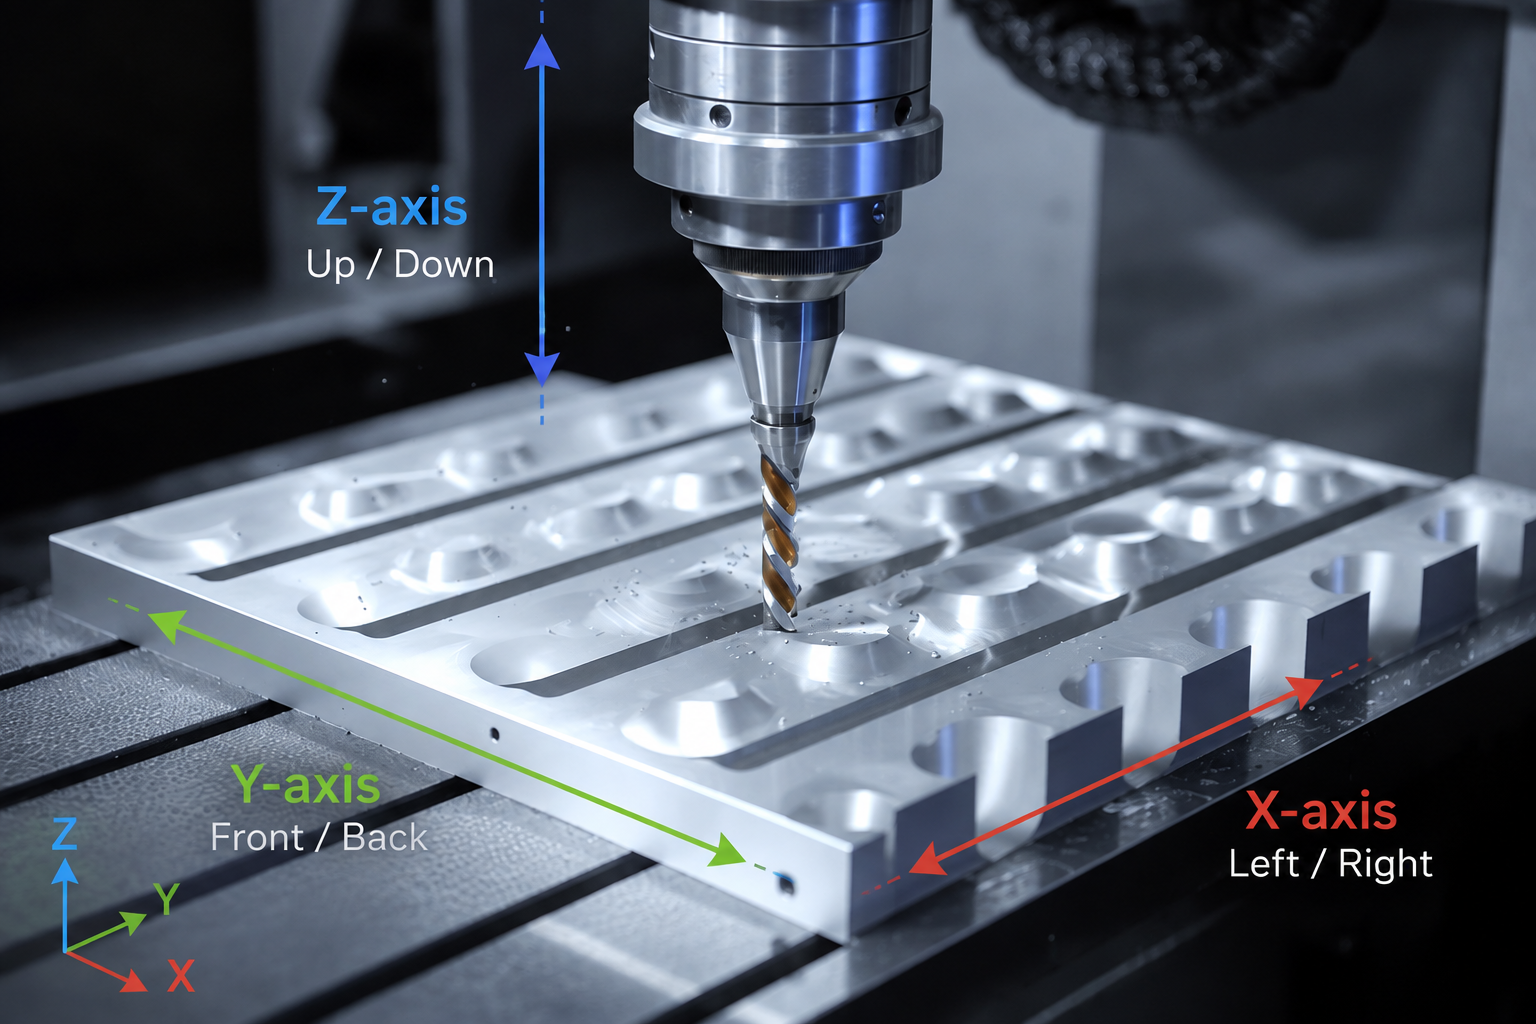
CNC-fräsning är en bearbetningsprocess där ett roterande flerpunktsverktyg rör sig längs flera axlar för att ta bort material från ett stillastående arbetsstycke. Delen kläms vanligtvis fast i ett skruvstäd, fäste eller på ett roterande bord, medan skärverktyget (ändfräs, frontfräs, borr, gänga etc.) rör sig längs tre eller fler axlar:
X-axel — från vänster till höger
Y-axel — fram och baktill
Z-axel — upp och ner (verktyget dyker in i och drar in sig från delen)
På 3-axliga fräsmaskiner rör sig skärverktyget längs X-, Y- och Z-linjära axlar. På 4- och 5-axliga fräsmaskiner tillåter ytterligare roterande axlar verktyget eller arbetsstycket att rotera eller luta, vilket möjliggör bearbetning av mer komplexa 3D-geometrier, vinklade ytor och sammansatta vinkelfunktioner.
Vanliga fräsoperationer
Ytfräsning — bearbetning av en stor plan yta till ett exakt djup
Ändfräsning / profilering — skära spår, fickor och konturerade former
Borrning — att skapa hål på specifika platser
Tapping — skapa interna trådar
Borrning — att förstora och avsluta hålen med snäva toleranser
Fasning / avgratning — bryta vassa kanter
3D-yta — bearbetning av komplexa böjda ytor (formkavititeter, turbinblad, organiska former)
Gravyr — att skära text eller logotyper i en delyta
Fräsmaskinstyper
3-axlig vertikal fräspunkt (VMC) — den vanligaste typen, verktyget rör sig i X/Y/Z, delen förblir plan. Bäst för prismatiska delar med detaljer på toppen och sidorna.
4-axlig fräsning — lägger till en roterande axel (A-axel) för att rotera delen, vilket möjliggör tillgång till flera sidor i en och samma setup. Bra för delar med cirkumferentiella egenskaper.
5-axlig fräsning — lägger till två roterande axlar, vilket gör att verktyget kan närma sig delen från praktiskt taget vilken vinkel som helst. Nödvändigt för komplexa 3D-konturer och undercuts.
Horisontellt bearbetningscenter (HMC) — spindeln är horisontell, delen vilar på en roterande gravsten. Bättre för högvolymproduktion och djup chip-evakuering.
Viktiga skillnader: Svarv vs fräsning vid en snabb överblick
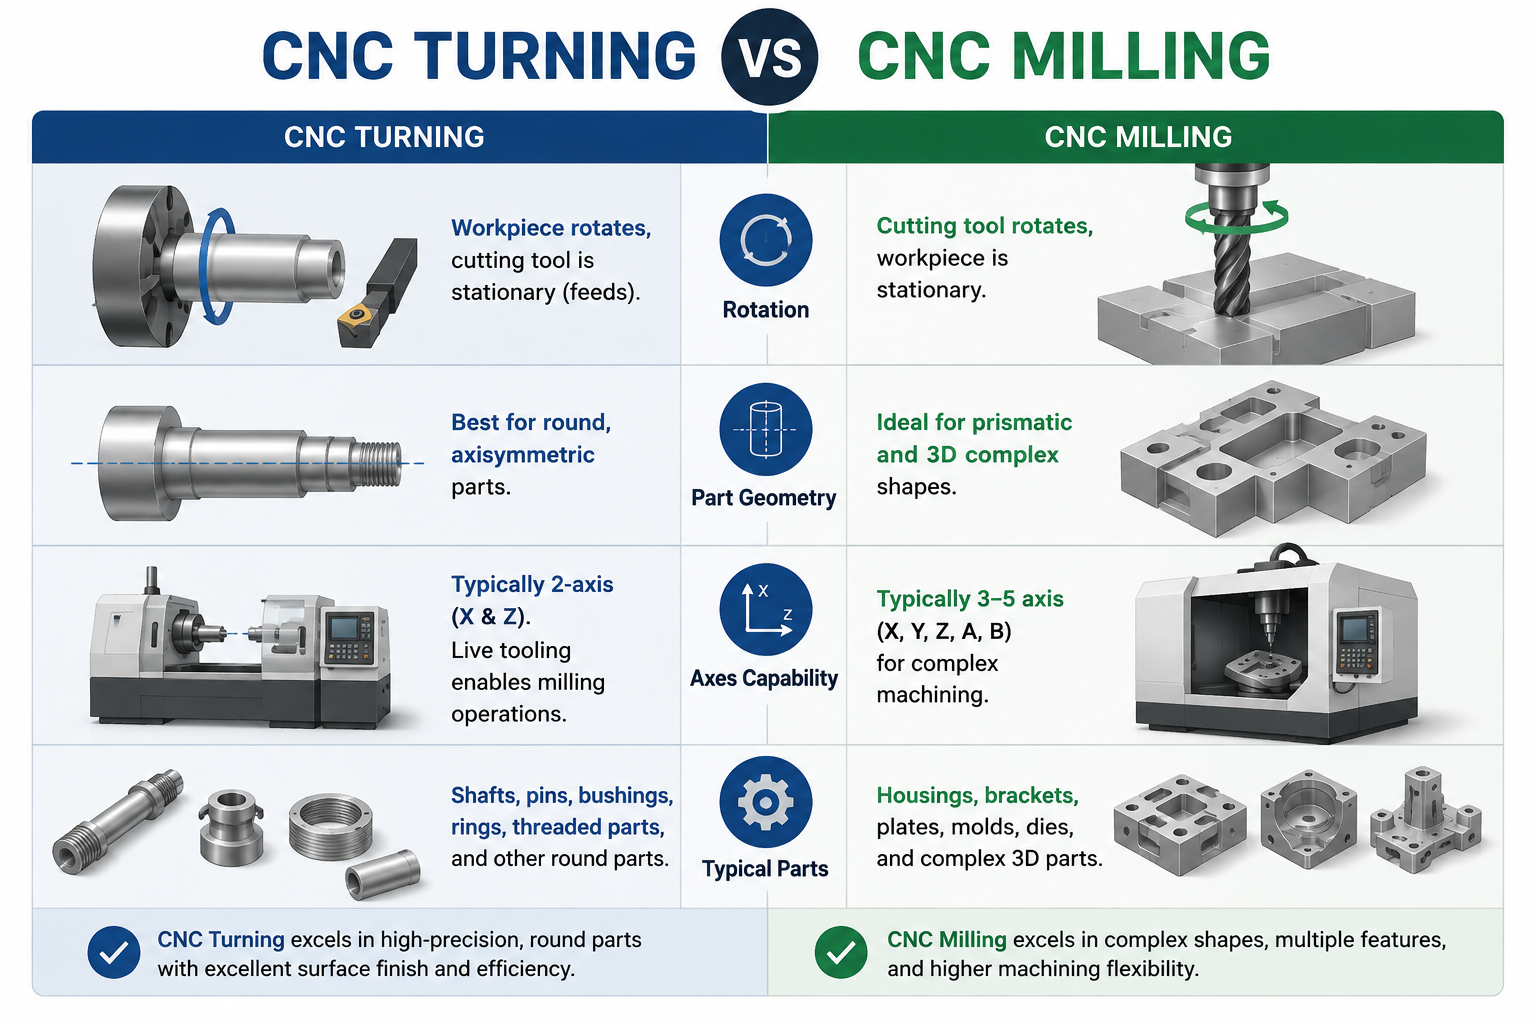
Verkligt exempel: En motoraxel i rostfritt stål tillverkas vanligtvis med CNC-varvning på grund av dess rotationssymmetri, medan ett 6061-aluminiumshus med fickor och sidohål är bättre lämpat för 5-axlig CNC-fräsning.
När man ska välja CNC-svarvning
CNC-svarvning är den optimala processen när din del uppfyller ett eller flera av följande kriterier:
1. Delen är främst cylindrisk eller axisymmetrisk
Om din parts dominerande egenskap är ett runt tvärsnitt — en axel, stift, bussning, hylsa, krage, rull eller kopplingskropp — är svarvning nästan alltid den mest effektiva och kostnadseffektiva processen. En CNC-svarv kan producera hela ytterprofilen i ett enda kontinuerligt snitt, medan en fräsmaskin skulle behöva många cirkulära interpolationspass för att approximera samma runda form.
Typiska varvade delar: motoraxlar, hydrauliska ventilspolar, lagerhylsor, gängade fästen, rörfittingar, borrborrkroppar, pennhylsor, kameralinsringar.
2. Du behöver exakt koncentrikitet mellan funktioner
Att vrida ger drag som är inneboende koncentriska med delens rotationsaxel. Om din konstruktion kräver snäv utloppstolerans mellan en yttre diameter och en inre borrning (vanligt i lager, hydraulcylindrar och roterande komponenter), säkerställer svängning av båda funktionerna i samma uppsättning nästan perfekt koncentriskhet. Att uppnå samma koncentriskhet på en fräsmaskin skulle kräva dyr specialanpassad fixturering och flera justeringar.
3. Delen kräver inre gängor eller djupa borrningar
CNC-svarvar är utmärkta på att borra djupa, precisa inre hål och skära inre gängor. Enpunktsborrverktyget kan uppnå utmärkt ytfinish och tät diameterkontroll inuti ett borr, vilket är svårt att matcha vid fräsning.
4. Högvolymsproduktion av runda delar
För kvantiteter över 100 delar av en rund del kan en CNC-svarv med stångmatare köras obevakad i timmar och producera delar till mycket låg enhetskostnad. Cykeltiden för en typisk svarvad del är ofta 1–3 minuter, jämfört med 10–30 minuter för en motsvarande fräsad del.
5. Delen har ett högt längd-till-diameter-förhållande
Långa, smala delar (axlar, stänger, spindlar) är naturligt lämpade för varvning, där delen stöds mellan centrum eller i ett stadigt viloläge. Fräsning av en lång smal del skulle kräva omfattande fixturering för att förhindra böjning och skak.
När man ska välja CNC-frästjänster
CNC-fräsning är rätt val när din del har egenskaper som svarvning inte effektivt kan producera:
1. Delen har en icke-rund, prismatisk form
Om din del i grunden är ett block, en platta, ett fäste, ett hölje eller en ram med plana ytor, fyrkantiga hörn och oregelbundna profiler, är fräsning det enda praktiska alternativet. Att varva kan inte skapa plana yttre ytor eller fyrkantiga profiler effektivt.
Typiska fräsade delar: utrustningshus, monteringsfästen, insugningsblock, formkahytter, växellådskroppar, elektroniska kapslingar, robotkonstruktionskomponenter.
2. Delen har drag på flera sidor eller
sidorEn fräsmaskin (särskilt 4-axlig eller 5-axlig) kan nå funktioner på toppen, botten och alla fyra sidor av en del i en eller två uppsättningar. Medan en svarv med levande verktyg kan lägga till några tvärhål och flater, kan den inte effektivt bearbeta komplexa funktioner på flera icke-roterande ytor.
3. Delen kräver 3D-konturerade ytor
Alla delar med organiska kurvor, skulpterade ytor, undersnitt eller sammansatta vinklar — såsom turbinblad, impellerar, formhåligheter, protesimplantat eller ergonomiska handtag — kräver fräsning (vanligtvis 5-axlig simultan fräsning). Vridning är begränsad till axelsymmetriska profiler.
4. Delen har fickor, spår och oregelbundna inre funktioner
Fräsning är mycket effektivare för att skapa rektangulära fickor, T-spår, svansar, nyckelhålor och andra icke-cirkulära interna funktioner. Medan en svarv med levande verktyg kan fräsa en enkel nyckelkanal, är komplex intern geometri fräsningens område.
5. Råmaterialet är plåt- eller blockmaterial
Om din del är skuren från en plan platta eller rektangulär block (aluminiumplåt, stålblock, plastskivor) är fräsning den naturliga startpunkten. Svarv kräver rundstång eller rörkolv.
6. Lågvolymsprototyper med komplex geometri
För engångs- eller lågvolymsprototypdelar med komplex geometri erbjuder ett 3- eller 5-axligt fräscentrum störst flexibilitet. Du kan bearbeta i princip vilken form som helst från ett massivt block utan att behöva specialanpassade svarvfixturer eller specialstångskolv.
Delar som behöver båda: Kombinerad varvfräs
Många verkliga delar passar inte snyggt in i "endast svarvning" eller "fräsning." Ett vanligt exempel är en hydraulisk ventilkropp: den börjar som en rund stång som är vriden till rätt ytterdiameter och inre borrning, och kräver sedan korsborrade hål, monteringsplattor och gängade portar på sidorna — funktioner som behöver fräsas.
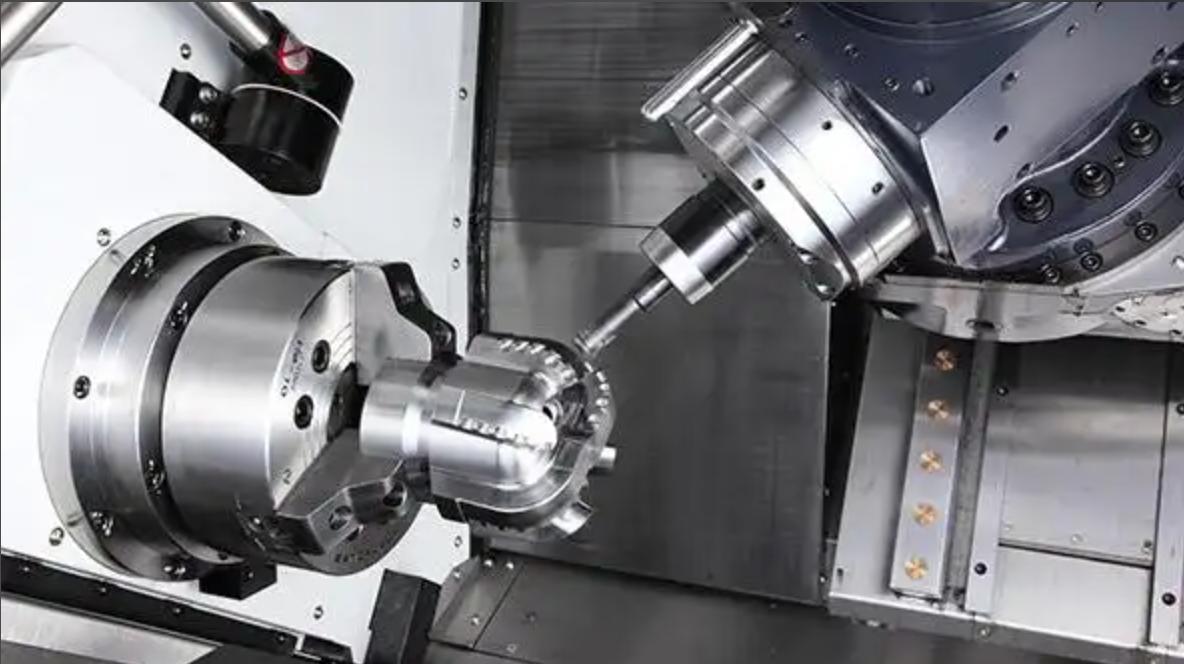
Det finns två sätt att hantera dessa delar:
Alternativ 1: Separata operationer (vrid, sedan fräs)
Delen bearbetas först helt på en CNC-svarv och överförs sedan till ett CNC-fräscenter för sekundära operationer. Detta är kostnadseffektivt för delar i låg volym när du redan har båda maskintyperna tillgängliga. Nackdelen är att varje överföring introducerar ett litet justeringsfel och lägger till arbetskraft vid installationen.
Alternativ 2: Varvverkscenter (en uppsättning)
Ett varvfräscenter (även kallat fräsmaskin) kombinerar en CNC-svarv med levande verktyg, en Y-axel och ibland en B-axel frässpindel. Detta möjliggör både svarv- och fräsningsoperationer i en enda uppsättning, vilket eliminerar justeringsfel och minskar ledtiden. På Brightstar använder vi varvfräscenter för komplexa roterande delar som kräver tvärhål, platta spår, nyckelkanaler eller till och med spiralformade spår – allt utfört i en klämning.
Delar som gynnas av kombinerad varvfräsbearbetning:
• Hydrauliska ventilkroppar med tvärportar och monteringsflats
• Flyg- och rymdkopplingar med gängade ändar och flänsbultar• Medicinska
instrumenthandtag med ergonomiska frästa greppfunktioner
• Biltransmissionsaxlar med nyckelkanaler och tvärborrade oljehål
• Specialanpassade fästelement med icke-runda huvudfunktioner
Om din del har en övervägande rund form men också kräver några fräsade funktioner, fråga din leverantör om ett svarvmaskincenter klarar det i en och samma setup — det sparar ofta både tid och kostnad jämfört med att köra delen på två separata maskiner.
kostnadsjämförelse: Svarvning vs fräsning
CNC-svarv CNC-fräsning: vilket är mest kostnadseffektivt?
En av de vanligaste frågorna ingenjörer ställer är: Är CNC-svarv billigare än CNC-fräsning? Generellt är CNC-svarvning mer kostnadseffektiv för rotationssymmetriska delar eftersom materialborttagning sker kontinuerligt och cykeltiderna är kortare. För prismatiska komponenter med flera ytor, fickor och hål är dock CNC-fräsning ofta den mer effektiva tillverkningslösningen.
Maskintimpriser (indikativ)
Varför svarvning ofta är billigare för runda delar
För en enkel cylindrisk del är svarvning nästan alltid billigare än fräsning av tre skäl:
Snabbare materialborttagning: Ett svarvverktyg skär kontinuerligt längs den roterande ytan och tar bort material mycket snabbare än ett fräsverktygs avbrutna snitt.
Färre verktygsbyten: En typisk varvad del kräver 3–5 verktyg (frädverktyg, grovverktyg, finishverktyg, borr, gäng). En fräsad del med liknande komplexitet kan behöva 8–15 verktyg.
Enklare fixturing: En standard 3-käks chuck eller collet fungerar för de flesta varvade delar. Frästa delar kräver ofta specialanpassade fästen, mjuka käftar eller gravstensuppsättningar.
När fräsning blir kostnadseffektiv
För delar med komplex geometri som kräver flera svarvningar och specialanpassade fixturer kan en enda fräsuppsättning vara mer kostnadseffektiv trots den högre timprisen. Nyckeln är att titta på total delkostnad, inte bara maskinkostnaden.
Materiella överväganden
Både svarvning och fräsning kan bearbeta praktiskt taget vilket bearbetningsmaterial som helst, men varje process har materialspecifika överväganden:
Material som roterar exceptionellt bra
Aluminiumlegeringar (6061, 7075, 2024): Utmärkt chipbildning, höga ythastigheter, mycket låg verktygsslitage. Att varva aluminium är extremt snabbt och kostnadseffektivt.
Mässing och koppar: Gratis-bearbetningsmessing (C36000) ger korta spån och utmärkt ytfinish. Koppar är mjukare och kräver vassa verktyg för att undvika smetning.
Mjukt stål (1018, 12L14): God bearbetningsförmåga, särskilt blyhaltiga stål som 12L14 som är speciellt framtagna för svarvning.
Rostfritt stål (303, 304, 316): 303 är fribearbetning; 304 och 316 kräver lägre hastigheter och styvare uppsättningar tack vare arbetshärdning.
Titanium (Ti-6Al-4V): Svårt att bearbeta på grund av låg värmeledningsförmåga. Kräver styva svarvar, vassa verktyg och generös kylvätska. Att svarva titan är generellt mer effektivt än fräsning eftersom det kontinuerliga snittet genererar mindre värme per volymenhet.
Material som fräser exceptionellt bra
Aluminiumplatta: Det vanligaste fräsmaterialet. Höga hastigheter och matningar ger utmärkt ytfinish.
Verktygsstål (P20, H13, S7): Vanligtvis fräst för form- och formapplikationer. Kräver styva maskiner och lämpliga verktyg (karbid eller keramik).
Engineering plastics (PEEK, Delrin, nylon, PC): Fräs väl med vassa verktyg och lämpliga hastigheter. Tunna väggar och fina detaljer uppnås lättare genom fräsning än svarvning.
Rostfri stålplåt: Fräsning av rostfritt stål kräver styv fixturering och klättrfräsning för att undvika arbetshärdning.
Materiell formfaktor spelar roll
Formen på ditt råmaterial styr ofta startprocessen:
Rundstångsmaterial → börja med svarvning (du kan alltid lägga till fräsoperationer senare)
Rektangulär platta/block → börja med fräsning
Tubstock → roteras för OD/ID, sedan fräss för sidofunktioner
Gjutning eller smidd blank → fräsning är vanligtvis den primära processen
Tolerans och ytfinishsfunktioner
Båda processerna kan uppnå hög precision, men deras naturliga styrkor skiljer sig åt:
Vända toleranser
Diametertolerans: ±0,005 mm till ±0,02 mm är rutinmässigt uppnåeligt på en välskött CNC-svarv med vass insats.
Längdtolerans: ±0,02 mm till ±0,05 mm, beroende på dellängd och termisk expansion.
Koncentricitet / runout: 0,005 mm till 0,01 mm TIR (total indikatoravläsning) när funktioner är vridna i samma setup.
Ytfinish: Ra 0,4 μm till Ra 1,6 μm med en standard finishinsats. Ra 0,1 μm är möjlig med poleringsinsatser eller polering.
Frästoleranser
Linjär dimensionstolerans: ±0,01 mm till ±0,05 mm på en 3-axlig maskin. ±0,005 mm möjlig på högprecisionsmaskiner med 5-axlig kontroll och noggrann processkontroll.
Positionstolerans (hål): ±0,01 mm till ±0,02 mm med en välkalibrerad maskin och korrekt fixturering.
Planhet: 0,005 mm till 0,02 mm över 100 mm, beroende på maskinens styvhet och delmaterial.
Ytfinish: Ra 0,8 μm till Ra 3,2 μm med standard ändfräsar. Ra 0,4 μm möjlig med höghastighetsfinish och vassa verktyg. Böjda 3D-ytor kan visa stegmarkeringar som kräver handpolering.
Viktig slutsats
Om din parts mest kritiska tolerans är en diameter- eller koncentriskhetsspecifikation är svarvning i sig mer exakt. Om den kritiska toleransen är en planhet, position eller 3D-profilspecifikation är fräsning (särskilt 5-axlig profil) det bättre valet.
Designtips för varje process
Designtips för CNC-svarvning
Undvik undersnitt som kräver speciella formverktyg. Standard vändinsatser har begränsad räckvidd och profilmöjligheter. Djupa interna undercuts kräver specialanpassade borrstänger som ökar kostnaden.
Ange en standardradie på hörn och kanter. Skarpa inre hörn kräver en vass näsa som är ömtålig och lämnar en dålig finish. En radie på 0,5 mm eller 1 mm är standard och kostnadseffektiv.
Håll längd-till-diameter-förhållandet under 4:1 för borrning. Djupa, smala borrar orsakar verktygsböjning och skak. Om du behöver en djup borr, överväg att använda en kanonborr eller en reaming.
Alla tillräckligt med material för att greppa. När du designar en del som ska varvas från stång, lämna minst 2–3 mm extra längd för chucken att greppa, plus en avskiljningstillåtelse.
Använd standardtrådstorlekar. Specialanpassade gängstycken kräver speciella insatser och ökar kostnaden. Metriska (M) och enhetliga (UNC/UNF) standardtrådar är mest ekonomiska.
Undvik tunnväggiga sektioner. Att vända tunnväggiga delar orsakar skakande och dimensionsinstabilitet. Om en tunn vägg är nödvändig, ange en minsta väggtjocklek på 1,5× väggens höjd.
Designtips för CNC-fräsning
Använd interna hörnradier lika med eller större än verktygsradien. Ett vasst inre hörn (R0) är omöjligt att fräsa — den minsta ändfräsen lämnar en radie. Ange R0,5 mm eller R1 mm för att undvika små, dyra verktyg.
Håll fickans djup-till-bredd-förhållande under 4:1. Djupa, smala fickor kräver långändade fräsar som böjer sig och skallrar. Om du behöver en djup ficka, överväg en stegvis design.
Undvik tunna väggar och tunna golv. Minsta rekommenderade väggtjocklek är 0,8 mm för aluminium, 1,0 mm för stål och 1,5 mm för rostfritt stål. Tunnare väggar riskerar deformation under bearbetning.
Ange standardhålstorlekar. Använd standardborrdiametrar (t.ex. 3,0 mm, 4,0 mm, 5,0 mm) istället för specialanpassade storlekar (t.ex. 3,37 mm). Specialanpassade hålstorlekar kräver reaming eller interpolation, vilket ökar kostnaden.
Minimera antalet uppsättningar. Designa funktioner så att de kan nås uppifrån och ena sidan om möjligt. Varje extra sida kräver en ny uppsättning och ökar kostnaderna.
Lägg till avfasningar på alla yttre kanter. Fasningar (0,3 mm till 1 mm) är snabbare att bearbeta än radier och eliminerar vassa grader. Ange "bryt alla skarpa kanter 0,3 × 45°" som standard.
Behöver du hjälp med att välja rätt process?
På Bright Rapid utvärderar våra processingenjörer varje RFQ baserat på komponentgeometri, installationskrav, verktygsgenomförbarhet, toleranskrav och totala tillverkningskostnader. Oavsett om en komponent bäst tillverkas med CNC-svarvning, fräsning eller en kombination av båda, är vårt mål att identifiera den mest effektiva och kostnadseffektiva tillverkningsvägen.
Med 70+ CNC-maskiner, inklusive svarvcenter, svarvfräsmaskiner och 3-axliga till 5-axliga bearbetningscenter, är vi inte begränsade till en enda process. Vi väljer den tillverkningsmetod som bäst matchar dina designkrav.
Om du är osäker på vilken process som passar din del, skicka oss din CAD-fil för en kostnadsfri tillverkningsgranskning och offert. Vårt ingenjörsteam kommer att rekommendera den optimala bearbetningsstrategin baserat på dina geometri-, tolerans-, kvantitets- och budgetkrav.
Vanliga missuppfattningar
Missuppfattning 1: "Svarvning är endast för enkla runda delar"
Moderna CNC-svarvar med levande verktyg, Y-axel och subspindlar kan producera förvånansvärt komplexa delar — inklusive tvärborrade hål, fräsade flats, kilspår, spiralformade spår och till och med kugghjulständer. Många delar som köpare antar kräver fräsning kan utföras mer effektivt på en svarvmaskin.
Missuppfattning 2: "Fräsning är mer exakt än svarvning"
Inte nödvändigtvis. För diameter- och koncentriskhetsspecifikationer är varvning i sig mer exakt eftersom delen roterar runt en fast axel. En väl underhållen CNC-svarv kan regelbundet hålla ±0,005 mm diametertoleranser. Fräsnoggrannheten beror mer på maskinens styvhet, verktygsböjning och fixturprecision.
Missuppfattning 3: "Om en del har någon plan yta behöver den fräsas"
En CNC-svarv med levande verktyg kan fräsa flats, keyways och till och med hexagonala profiler på en rund del. Om de platta detaljerna är enkla och delen är övervägande rund, är en levande svarv ofta mer effektiv än att överföra delen till en fräsmaskin.
Missuppfattning 4: "Varvverkscenter är alltid det bästa valet"
Även om varvverkscenter erbjuder stor flexibilitet har de högre timpriser och mindre arbetskapacitet än dedikerade maskiner. För enkla runda delar är en standard tvåaxlig svarv mer ekonomisk. För stora, komplexa prismatiska delar är ett dedikerat 5-axligt fräscenter det bättre valet. Svarvfräscenter utmärker sig för rotationsdelar med medelstor kompleksitet som annars skulle kräva två uppsättningar på separata maskiner.
Missuppfattning 5: "Processen spelar ingen roll så länge delen uppfyller ritningen"
Tillverkningsprocessen påverkar direkt kostnad, ledtid, ytfinish och till och med delens interna spänningstillstånd. En del som fräss från ett massivt block kan ha andra restspänningsegenskaper än samma geometri som är varvad från stångmaterial – vilket kan vara viktigt för högprecisions- eller högspänningsapplikationer. Diskutera alltid processvägen med din leverantör, särskilt för kritiska komponenter.
Frågor att ställa till din maskinleverantör
När du utvärderar offerter och kapaciteter, ställ din leverantör dessa frågor:
Vilken process föreslår du för min del, och varför? En bra leverantör förklarar routningslogiken, inte bara ger dig ett pris.
Kan denna del tillverkas på ett varvverk för att minska inställningarna? Om din del är rund med frästa detaljer är det alltid värt att fråga.
Vad är den förväntade cykeltiden och total kostnad för del? Jämför total landad kostnad, inte bara timpriser.
Finns det designändringar som skulle möjliggöra en enklare (billigare) process? En proaktiv leverantör kommer att föreslå DFM-förbättringar som kan flytta din del från en 5-axlig fräs till en 3-axlig fräs eller från en svarvmaskin till en vanlig svarv.
Vilka är möjliga toleranser och ytytbehandlingar för den föreslagna processen? Se till att de matchar dina dragkrav innan du lägger beställningen.
Har du både svarv- och fräskapacitet internt? Om en leverantör endast har fräsmaskiner kan de entreprenada svarvningsoperationer, vilket ökar kostnader och ledtid. Brightstar hanterar båda processerna under ett och samma tak.
Slutsats
Beslutet mellan CNC-svarvning och CNC-fräsning handlar inte om vilken process som är "bäst" — det handlar om att matcha processen med din dels geometri, toleranser, volym och kostnadsmål.
Välj CNC-svarvning när: din del är övervägande cylindrisk eller axisymmetrisk, kräver tät koncentriskhet, har djupa borrar eller inre gängor, eller är en högvolym rund komponent. Svarvning ger snabbare cykeltider, lägre enhetskostnad och överlägsen diameter-/koncentriskhetsnoggrannhet för runda delar.
Välj CNC-fräsning när: din del har en prismatisk eller komplex 3D-form, finns på flera ytor, fickor och spår, organiskt konturerade ytor eller är gjord av plåt-/blockmaterial. Fräsning erbjuder oöverträffad geometrisk flexibilitet och är det enda praktiska alternativet för icke-runda delar.
Välj kombinerad fräsfräs när: din del är övervägande rund men också kräver tvärhål, flatar, nyckelhål eller andra fräsade detaljer. Att genomföra båda operationerna i en och samma uppsättning minskar justeringsfel, minskar ledtiden och sänker ofta den totala kostnaden.
Det viktigaste rådet vi kan ge är att involvera din maskinleverantör tidigt i designprocessen. En 10-minuters DFM-granskning kan avslöja om din del bör svarvas, fräsas eller båda – och svaret kan spara dig tusentals dollar och veckors ledtid. På Brightstar välkomnar vi designkonsultationer i tidig fas. Skicka oss din 3D-modell och ritning, så rekommenderar vårt ingenjörsteam den optimala processvägen med en detaljerad offert.
Ansvarsfriskrivning
Alla kvantitativa data (procentsatser och timtaxer) som tillhandahålls i denna artikel är endast avsedda för illustrativa och utbildningsändamål, baserade på branschgenomsnitt. De faktiska kostnaderna kan variera beroende på specifik komponentgeometri, fluktuationer i råvarumarknadspriser och regionala arbetskostnader. För korrekt projektkostnadsberäkning rekommenderar Brightstar Prototype CNC Co., Ltd att du kontaktar vårt team direkt för aktuella offerter anpassade efter dina specifika behov.
Källor
Machining Data Handbook, Technomar Publishing. Referens för svarv- och fräsningsparametrar, verktygsrekommendationer och materialbearbetningsvärden.
Society of Manufacturing Engineers (SME), Grunderna i metallbearbetning. Branschvägledning om principer för val av CNC-svarvning och fräsprocesser.
Modern maskinverkstad, "Turn-Mill Centers: Combining Operations for Efficiency", teknisk branschanalys.
ISO 2768-1:1989, Allmänna toleranser — Del 1: Toleranser för linjära och vinkelmått utan individuella toleransangivelser, referens för allmänna bearbetningstoleranser.