
CNC-bearbetning i aluminium: När kräver specialdelar 5-axlig bearbetning?
En ingenjörs- och inköpsguide för specialanpassade aluminiumdelar
Under ritningsgranskning och offert för aluminium-CNC-bearbetningsprojekt hos Brightstar Prototype CNC Co., Ltd., dyker en fråga upp upprepade gånger: kräver denna del verkligen 5-axlig bearbetning? Vissa delar ser komplexa ut men innehåller kritiska egenskaper i endast några få fasta orienteringar, vilket gör 3-axlig eller 3+2-bearbetning till ett pålitligt alternativ. Andra verkar enkla men inkluderar flerriktade hålmönster, djupa håligheter, tunna väggar eller blandade ytor som gör upprepad ompositionering riskabel.
Femaxlig bearbetning är därför inte automatiskt den bästa processen, och maskintimmeshastighet är inte rätt mått i sig. Det praktiska beslutet beror på verktygsåtkomst, toleransförhållanden, antal uppsättningar, ytkrav, materialstabilitet och den totala kostnaden för att anpassa delarna.
Vad den här artikeln kommer att hjälpa dig att bestämma
Denna guide förklarar hur ingenjörer, FoU-team och inköpande ingenjörer kan välja mellan 3-axlig bearbetning, 3+2 positionsbearbetning och samtidig 5-axlig bearbetning. Den kopplar samman design, tillgänglighet, referenser, legering och härdning, distorsion, finish, inspektion och inköpskostnad, och avslutas med en DFM- och RFQ-checklista.
1. Tre vanliga missförstånd om 5-axlig bearbetning
Missförstånd 1: Ett komplext utseende bevisar att 5-axlig storlek krävs
En visuellt komplex del behöver inte kräva samtidig 5-axlig rörelse. Om alla kritiska funktioner är tillgängliga från ett begränsat antal fasta orienteringar och ompositionering inte kompromissar med funktionella toleranser, kan 3-axlig eller 3+2-bearbetning vara mer ekonomisk. Omvänt kan ett enkelt terrarium ha hål på fem sidor som alla måste vara kopplade till en monteringsdatum. Verktygsåtkomst och datarelationer är viktigare än utseende.
Missförstånd 2: Granskning av individuella toleranser utan datumrelationer
Rutten bestäms ofta inte av en snäv tolerans, utan av relationen mellan hål, plan, tätningsytor och profiler. Sann position över flera riktningar, parallellism mellan monterings- och tätningsytor eller profil i förhållande till ett multi-face datumsystem kan alla påverkas av ompositionering. Femaxlig bearbetning kan förkorta datumkedjan, men den kan inte korrigera en tvetydig ritning.
Missförstånd 3: att välja endast 5-axlig för att minska setups
Färre uppsättningar är värdefulla, men de är inte tillräcklig motivering. Om en stabil 3-axlig fixtur eller 3+2-process kan uppfylla kraven kan simultan 5-axlig installation lägga till programmering, simulering och kollisionskontroll utan motsvarande kvalitetsfördel. Jämför antal installationer, risk, ledtid och total batchkostnad.
2. Fyra ingenjörstester för att avgöra om 5-axlig form behövs
1. Kan verktyget nå varje kritisk funktion från ett praktiskt perspektiv?
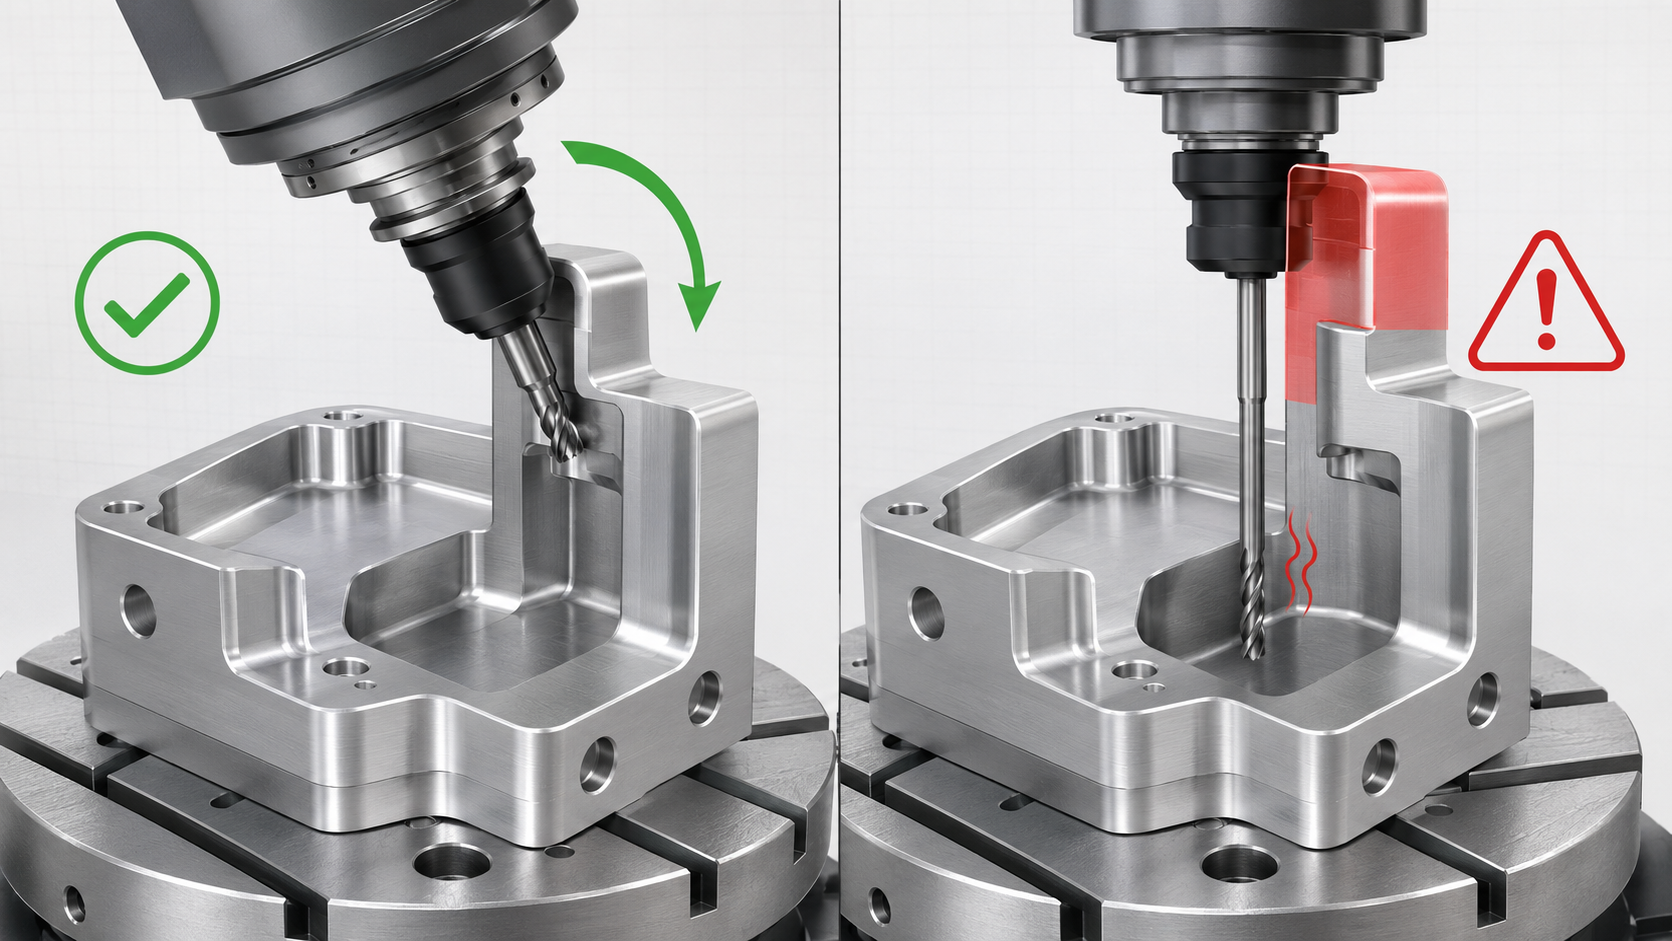
Djupa håligheter, vinklade hål, detaljer bredvid höga väggar, små inre radier och lokala underhuggningar kan orsaka överhäng från verktyget. När överhänget ökar minskar styvheten och vibrationer, avvikelse, dimensionsdrift och inkonsekventa skärspår blir mer sannolika. Femaxlig rörelse kan luta verktyget eller arbetsstycket så att en kortare fräs närmar sig från en bättre riktning. Det gör inte varje funktion tillgänglig; designändringar, reviderad arbetsläggning, EDM eller en separat operation kan fortfarande krävas.
2. Korsar kritiska toleranser flera bearbetningsriktningar?
När relaterade kritiska funktioner är klara i en primär setup kan de dela en kortare och mer stabil datumkedja. Detta är särskilt viktigt för flerriktade hålmönster, profiler som sträcker sig över flera ytor och position i förhållande till en monteringsyta. En 5-axlig maskin kan fortfarande kräva en andra uppsättning för en klämyta eller ett område blockerat av armaturen, så "en uppsättning" bör inte antas utan att ha granskat arbetshållplanen.
3. Måste ytan bearbetas kontinuerligt?
Att dela upp en kosmetisk yta, flödesväg eller passande kontur mellan flera uppsättningar kan lämna vittneslinjer, förändringar i skärmönster eller små blandningsfel även när dimensioner klarar inspektion. Samtidig 5-axlig bearbetning kan bibehålla en ständigt föränderlig verktygsorientering. Den slutliga ytkvaliteten beror fortfarande på skärens geometri, stegöppning, matning, maskinkinematik, delstyvhet och om handblandning är tillåten.
4. Kan kolven och fixturen rotera säkert inuti maskinen?
Linjär rörelse är inte samma sak som effektiv rotationsarbetsomslag. Stocken, den färdiga delen och armaturen måste klara bordet, spindeln, hållaren och arbetshållet när de lutar och roterar. En stor platta, lång axel eller tung armatur kan passa inom de linjära rörelserna men är olämplig för en trunnion-liknande femaxlig lösning. Rotationsutrymme, vikt, interferens och klämstabilitet bör kontrolleras innan offert.
3. Alla oy Skick, Distortion och Finish
Topp Alla oy är bara startpunkten
6061-T6 används i stor utsträckning där bearbetningsbarhet, strukturell prestanda och korrosionsbeständighet måste balanseras. 7075 anses ha högre krav på specifik styrka, medan materialkostnad, korrosionsbeteende och ytbehandlingsbehov skiljer sig från 6061. 6082 förekommer ofta i europeiska projekt. Både 6061 och 7075 kan bearbetas på en plattform med fem axlar; Urvalet bör följa funktions-, miljö-, försörjnings- och finishkrav snarare än maskinkonfiguration.
En RFQ bör också identifiera tempererings- och råmaterialform—plåt, stång, smidestillverkning eller extrudering. Korn- eller extrusionsriktning och lagertilldelning kan också spela roll eftersom de kan påverka prestation, dimensionsstabilitet och antaganden för noteringar.
Femaxlig eliminerar inte restspänning eller tunnväggsdistorsion
Borttagning av tungt material från tunna väggar, djupa håligheter, öppna sektioner eller asymmetrisk geometri kan frigöra restspänningar och orsaka deformation. En tunn vägg kan också böja sig under klämning och fjädra tillbaka efter frigörelse. Femaxlig bearbetning kan minska upprepad klämning och förbättra fräsens orientering, men förvrängning beror fortfarande på startmaterial, borttagningssekvens, skärkraft, värme, klämkraft och delstyvhet. Potentiella kontroller inkluderar balanserad borttagning, separat grovbearbetning och finish, tillfälliga stöd eller arbetshållande stockar, kontrollerad klämning och fri tillståndsinspektion.
finishen måste ingå i dimensionskedjan
Anodisering, hårdanodisering, pärlblästring, kemisk konverteringsbeläggning och pulverlackering har olika funktionella och dimensionella implikationer. Ritningen bör definiera ytbehandlingstyp, färg eller godkänt prov, behandlade områden, kosmetiska ytor, maskering och om måtten gäller före eller efter finish. Tätt passande hål, gängor, tätningsytor och elektriska kontaktytor bör anges lokalt istället för att förlita sig på en allmän notis som "alla ytor anodiserade."
4. När ger 5-axlig bearbetning bättre värde?
Multiface-bearbetning kräver inte automatiskt samtidig 5-axlig rörelse. Leverantörer väljer vanligtvis mellan upprepade 3-axliga uppsättningar, 3+2 positionsbearbetning och samtidig 5-axlig bearbetning. Rätt metod är den som pålitligt uppfyller tolerans-, yt- och leveranskrav.
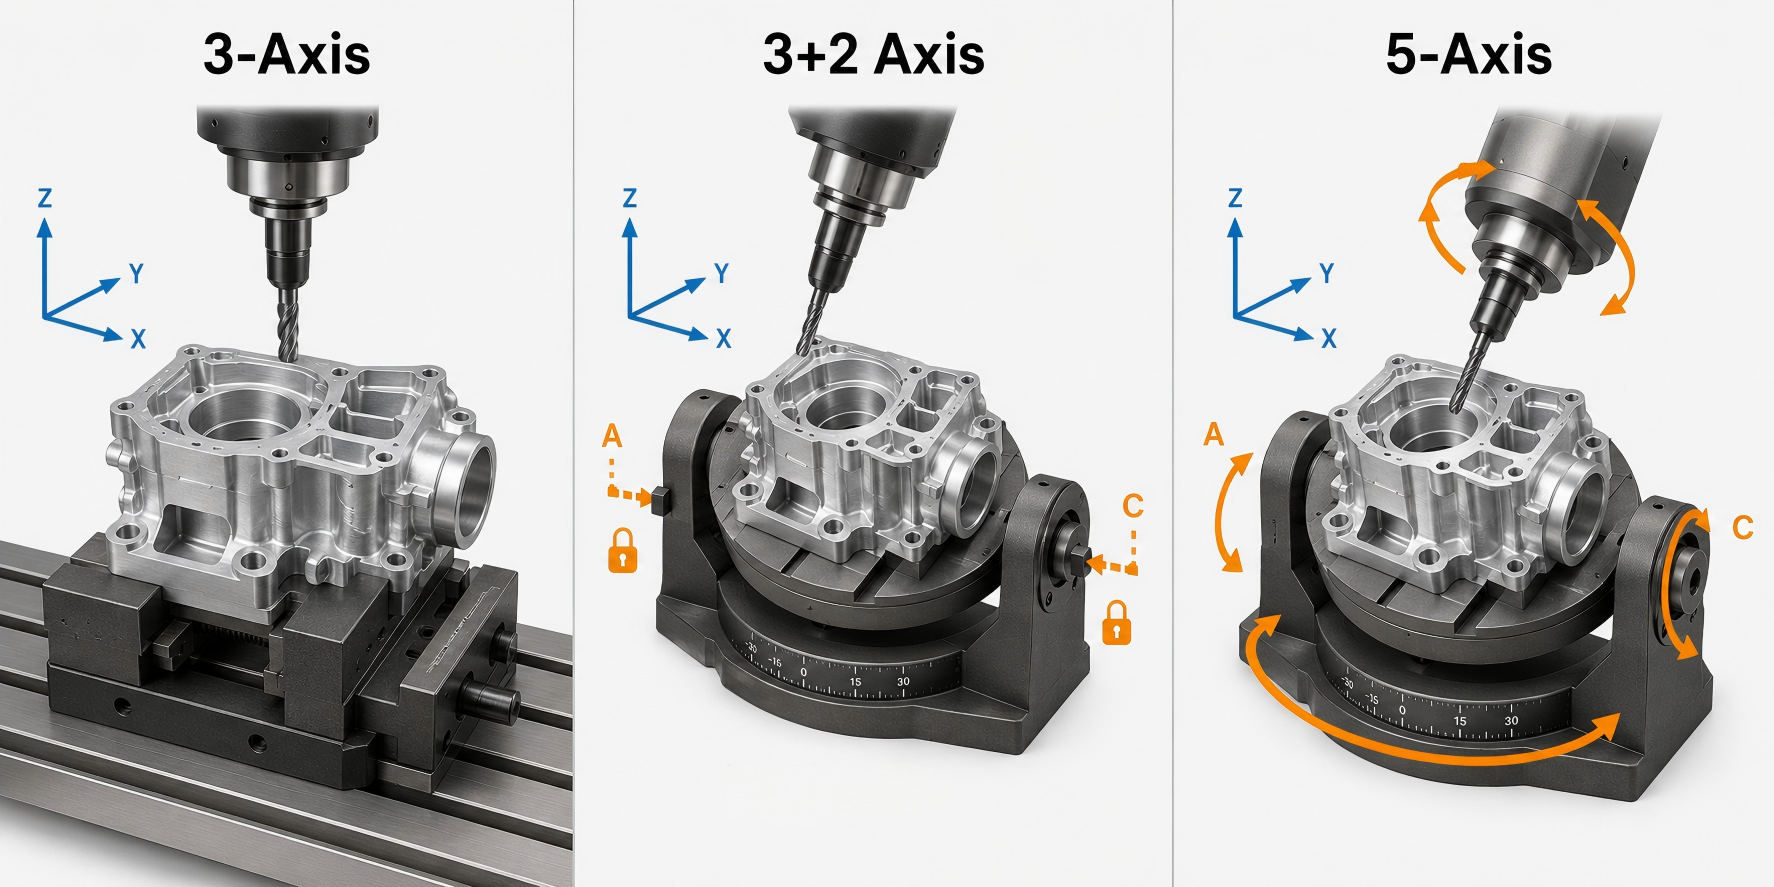
Vid 3+2-bearbetning orienterar roterande axlar arbetsstycket och förblir sedan fasta medan treaxlig skärning sker. Den är väl lämpad för plan, vinklade ytor och hål i fasta orienteringar. Vid samtidig 5-axlig bearbetning rör sig linjära och roterande axlar tillsammans under skärningen. Detta används främst för blandade ytor, rumsliga profiler och områden där verktyget kontinuerligt måste ändra orientering för att bibehålla åtkomst eller undvika störningar.
Inköpsteam bör jämföra kostnaden för konforma delar istället för total enbart maskinhastighet. Relevanta punkter inkluderar programmering och simulering, lager, fixturer, installation och justering, skärning, verktygshantering, inspektion av första artikeln, finish samt risk för omarbetning eller skrot. En högre maskinhastighet kan kompenseras när femaxlig bearbetning slutför de flesta kritiska funktioner i en primär uppsättning och undviker flera fixturer eller mellanliggande inspektioner. För enkel geometri, stabil volym och återanvändbara armaturer kan treaxlig enhet vara mer ekonomisk.
När du jämför offerter, fråga vilken rutt som föreslås; hur många uppsättningar som förväntas; vilka kritiska funktioner som slutförs tillsammans; om dedikerade armaturer krävs; och om legeringsskick, finish, första artikelinspektion och kvalitetsrapporter inkluderas.
5. Brightstars rekommenderade ingenjörs- och sourcingmetod
1. Utför funktionsbaserad DFM före citering
För specialanpassade aluminiumbearbetningsprojekt bör DFM identifiera funktionella datum, tvärriktningstoleranser, otillgängliga områden, överdriven verktygsräckviddsrisk, tunna väggar, små inre radier, arbetshållningszoner och ytbehandlingsgränssnitt. En potentiell 5-axlig rutt bör också kontrolleras för rotationsutrymme, kollision mellan verktyg och armatur, lagertilldelning och proberingsstrategi. Obligatoriska ändringar bör separeras från valfria kostnadsoptimeringar.
2. Ange funktionella resultat istället för onödiga processetiketter
Ritningen bör definiera hålposition, ytkontinuitet, tätningsfunktion, grovhet och kosmetisk acceptans istället för att bara ange "5-axlig krävs." Leverantören kan sedan välja 3-axlar, 3+2 eller samtidigt 5-axlar samtidigt som resultatet är ansvarigt. Om en kundstandard, certifiering eller validerad rutt uttryckligen kräver 5-axlig bearbetning, ange det kravet i RFQ:n.
3. Justera inspektionen med ritningsdatumen
Okar och mikrometrar är lämpliga för vissa dimensioner, men flerriktade hålmönster, profil, sann position och relationer över ytor kräver ofta CMM, siktmätning eller en dedikerad mätare. Förstahandsinspektion bör prioritera högriskanläggningar, och krav på grovhet bör identifiera mätarea och riktning.
4. Använd prototyper och lågvolym Produkt ion för att validera rutten
Snabb prototypframställning kan validera arbetshållning, distorsion, gratar, finish, inspektionsåtkomst och montering – inte bara yttre form. Efter prototypen dokumenteras materialets skick, uppställningsmetod, programrevision, kritiska verktyg och inspektionsresultat så att produktionen i lågvolym kan börja med en upprepbar process.
6. Fallstudie: 5-axlig bearbetning av en 7075-T6 robotkomponent
Denna specialbyggda robotkomponent bearbetades av 7075-T6 aluminium. Den har böjda profiler, flera lättviktsfickor, monteringshål, knoppar och ytor placerade i olika riktningar. Vissa kritiska dimensioner kräver toleranser ner till ±0,005 mm. Eftersom betydande material måste tas bort för att minska vikten var det viktigt att bibehålla styvhet och dimensionsstabilitet under hela bearbetningen.
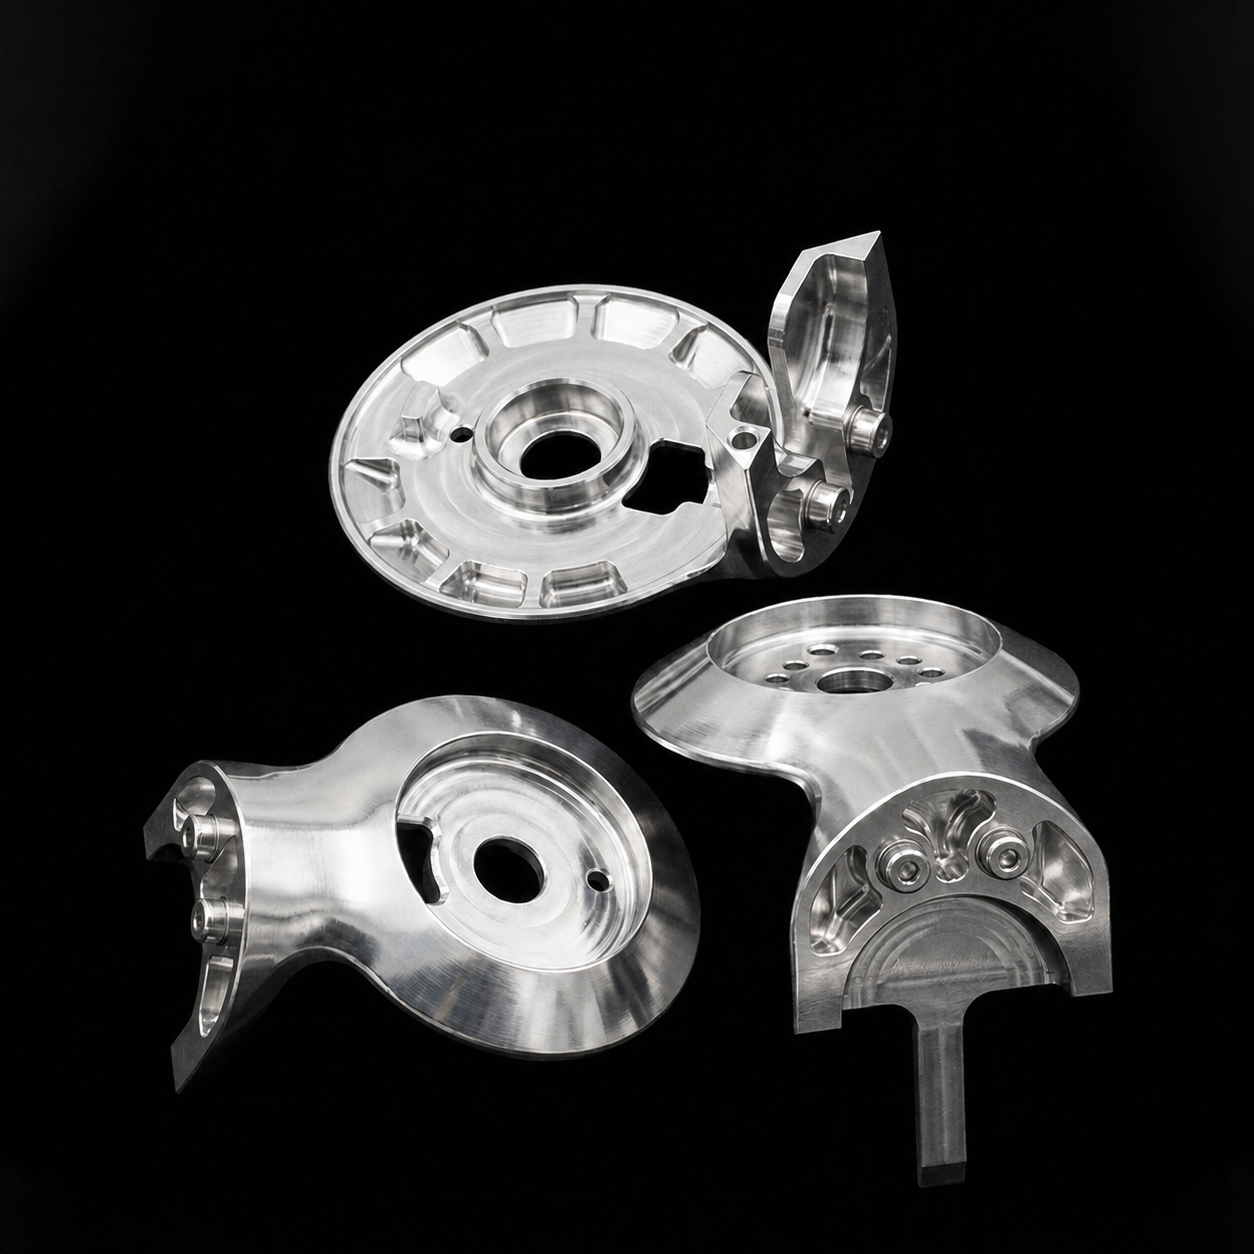
En konventionell 3-axlig process skulle ha krävt flera uppsättningar och upprepad justering. Detta kan orsaka datumöverföringsfel mellan hål, bossar och monteringsytor bearbetade från olika riktningar. Vissa djupa fickor och böjda områden kräver också utökade verktyg, vilket ökar risken för vibrationer, verktygsböjning och ojämna skärspår.
Vi använde därför 5-axlig CNC-bearbetning för att närma oss sidofunktioner, håligheter och komplexa profiler från mer lämpliga vinklar. Relaterade kritiska funktioner utfördes i samma primära uppställning där det var möjligt, vilket minskade ompositionering och förbättrade konsekvensen mellan bearbetningsriktningarna.
Materialborttagning delades in i etapper. Huvudprofilen och de lätta fickorna bearbetades först grovt, medan tillräckligt med material behölls på kritiska hål och monteringsytor. Dessa detaljer bearbetades sedan med färdigbearbetning efter borttagning av huvudmaterialet för att minska risken för distorsion i 7075-T6-strukturen.
Inspektionen fokuserade på kritiska håldiametrar, positionsrelationer mellan detaljer på olika sidor, monteringsytor, knutar och dimensionsstabilitet efter att delen släppts från armaturen. Att uppnå ±0,005 mm på kritiska dimensioner krävde mer än en femaxlig maskin: stabil arbetshållning, kontrollerat verktyg, en lämplig bearbetningsmiljö och en lämplig inspektionsmetod var också nödvändiga.
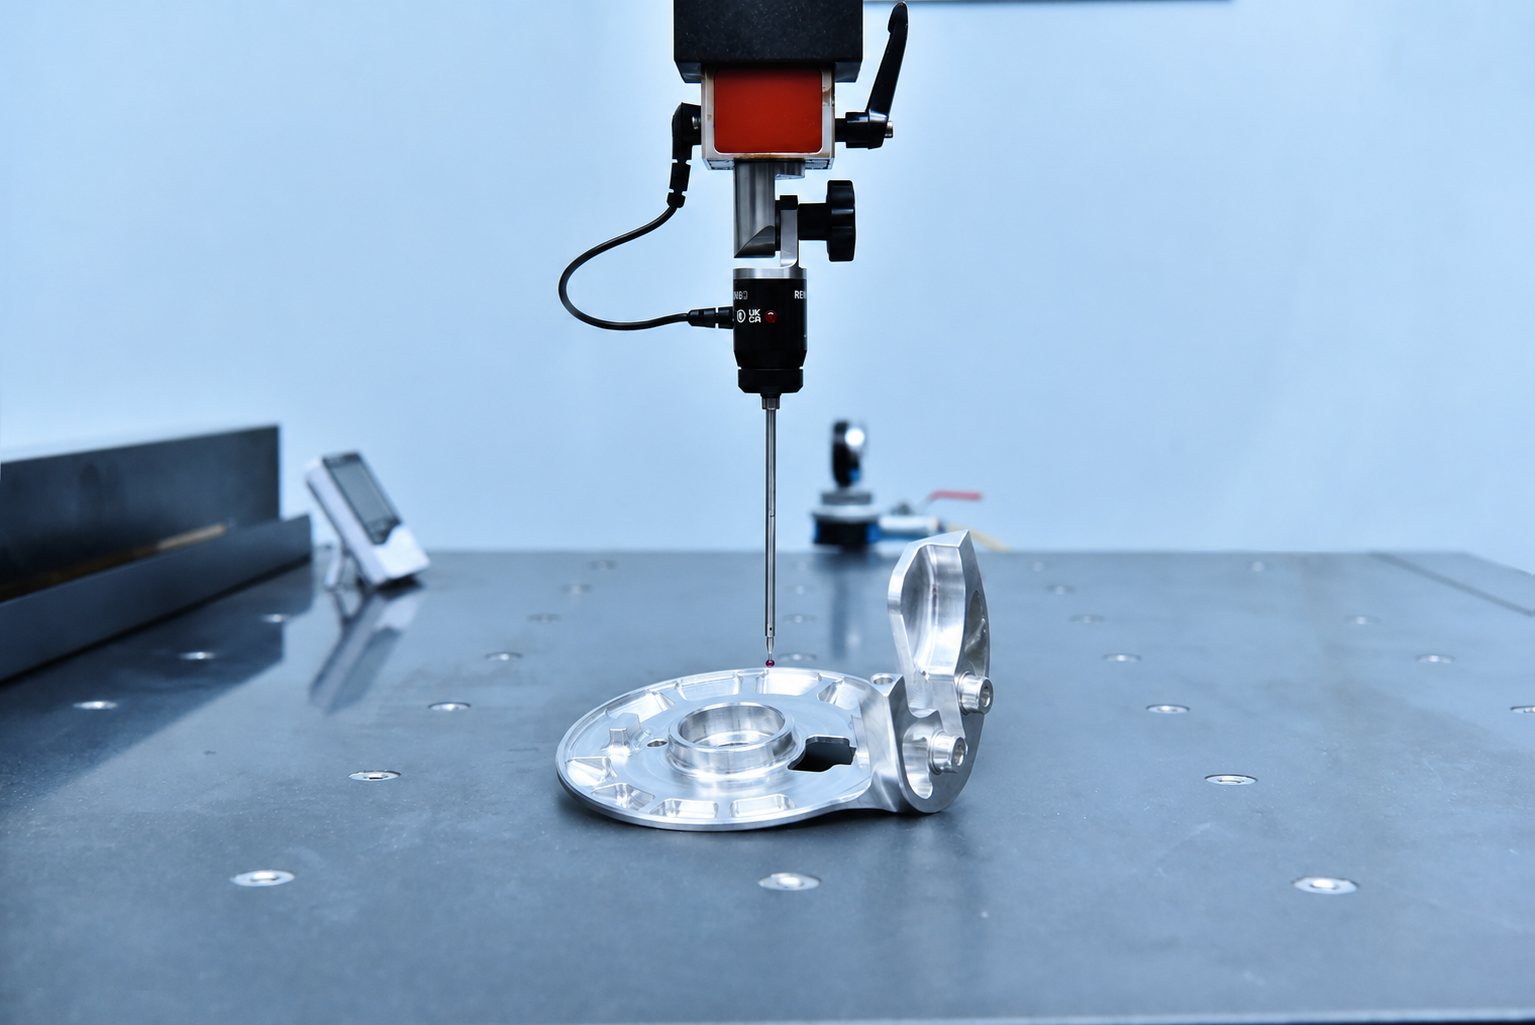
Detta projekt visar att värdet av 5-axlig bearbetning inte är begränsat till att producera komplexa former. Det kan också minska upprepade installationer, förbättra verktygsåtkomsten och erbjuda en mer stabil process för kritiska flerriktade funktioner i lätta robotkomponenter.
7. Ingenjörs- och RFQ-checklista
□ Är legering, härdning och råmaterial helt specificerade?
□ Är 2D-teckningen och 3D-modellen samma version, och vilka kontroller om de krockar?
□ Speglar datumsystemet montering och funktion, och vilka funktioner är kritiska?
□ Finns det vinklade hål, undergrävningar, djupa fickor, höga väggar, små radier eller otillgängliga områden?
□ Kan relaterade kritiska funktioner slutföras i en primär installation?
□ Skapar tunna väggar, öppna sektioner eller borttagning av tungt material risk för deformation?
□ Finns det tillräcklig rotationsutrymme för kolven och armaturen?
□ Definieras finishtyp, färg, kosmetiska områden och maskeringszoner?
□ Godtas mått före eller efter färdigställande?
□ Innehåller RFQ:n kvantitet, ledtid, inspektionsrapporter och förpackning?
□ Identifierar offerten antaganden för process, installation, inspektion och färdigställande?
8. Vanliga frågor
1. Kräver varje flersidig aluminiumdel 5-axlig bearbetning?
Nej. Ett begränsat antal ortogonala ytor kan ofta bearbetas ekonomiskt genom 3-axlig ompositionering. Vinklade ytor och hål i fasta orienteringar passar ofta 3+2. Samtidig 5-axlig rörelse blir mer värdefull när kritiska toleranser korsar flera riktningar, en yta måste vara kontinuerlig eller en fast verktygsriktning inte kan ge praktisk åtkomst.
2. Vad är skillnaden mellan 3+2 och samtidig 5-axlig bearbetning?
I 3+2 positionerar roterande axlar arbetsstycket och förblir fasta under treaxlig skärning. Vid samtidig 5-axlig bearbetning rör sig linjära och roterande axlar tillsammans under skärningen för att bibehålla förändrade verktygsorienteringar.
3. Uppnår 5-axlig bearbetning automatiskt snävare toleranser?
Nej. Färre inställningar kan förkorta datumkedjan, men toleransen beror också på maskinskick, delstyvhet, restspänning, arbetshållning, verktyg, temperatur, programmering och inspektion. Femaxlig lösning löser inte automatiskt distorsions- eller mätproblem.
4. Är både 6061 och 7075 lämpliga för 5-axlig bearbetning?
Ja. Båda har god bearbetningsförmåga. Valet bör följa styrka, korrosionsmiljö, tillgänglighet, ytbehandling och kostnadskrav – inte antalet maskinaxlar.
5. Kommer 5-axlig bearbetning att förhindra tunnväggsdistorsion?
Inte helt. Det kan minska upprepade klämningar, förkorta verktygsöverhäng och förbättra skärriktningen, men restspänningar, värme, klämkraft, väggstyvhet och borttagningssekvens kräver fortfarande kontroll.
6. Bör en RFQ specificera 5-axlig bearbetning?
Ange det när en kundstandard eller validerad process kräver det. Annars, definiera funktionella mått, datum, ytor, kosmetisk acceptans och inspektion, och be leverantören motivera den föreslagna rutten.
7. Hur kan en köpare bedöma om en 5-axlig offert är rimlig?
Granska det inkluderade materialets skick, programmering, armaturer, uppsättningsräkning, bearbetning, inspektion och finish. Jämför total kostnad för konforma delar och teknisk risk snarare än enbart maskintimmespris.
Slutsats
Om en specialanpassad CNC-bearbetad aluminiumdel kräver 5-axlig bearbetning beror på verktygsåtkomst, datumförhållanden, antal inställningar, kontinuerliga ytor, delstyvhet, ytdimensioner och total projektkostnad. En välvald process med fem axlar kan minska ompositionering och förbättra konsekvensen mellan kritiska funktioner med flera sidor. För enkla delar som kan omplaceras upprepade gånger tillför dock 5-axlig bearbetning inte automatiskt värde.
Brightstar Prototype CNC Co., Ltd. erbjuder CNC-bearbetning av aluminium och specialbearbetad aluminiumbearbetning för komplexa specialdelar och produktion i lågvolym. Om du anskaffar CNC-aluminiumdelar med multidirectionella egenskaper, snäva toleranser eller svår verktygsåtkomst, skicka oss dina 2D-ritningar, 3D-modeller, materialspecifikationer, kvantiteter och inspektionskrav för en DFM-granskning och offert.
Referenser
Haas Automation — Universal Machines:https://www.haascnc.com/machines/vertical-mills/universal-machine.html
Haas Automation — 5-axlig bearbetning förenklad:
https://www.haascnc.com/productivity/5-Axis-Simplified.html
ISO — ISO 2768-1:1989, Allmänna toleranser — Del 1:
https://www.iso.org/standard/7748.html
Ansvarsfriskrivning
Alla kvantitativa data (procentsatser och timtaxer) som tillhandahålls i denna artikel är endast avsedda för illustrativa och utbildningsändamål, baserade på branschgenomsnitt. De faktiska kostnaderna kan variera beroende på specifik komponentgeometri, fluktuationer i råvarumarknadspriser och regionala arbetskostnader. För korrekt projektkostnadsberäkning rekommenderar Brightstar Prototype CNC Co., Ltd att du kontaktar vårt team direkt för aktuella offerter anpassade efter dina specifika behov.