
Ytbehandling i CNC-bearbetning: Anodisering av aluminium

Varför ytfinish avgör delens framgång
Vid precisions-CNC-bearbetning slutar resan från en rå aluminiumbitt till en färdig komponent sällan vid bearbetningscentret. Även om snäva toleranser och komplexa geometrier är avgörande, avgör ytbehandlingen efter bearbetning ofta om en del fungerar som avsett i slutapplikationen – eller om den går sönder i förtid.
Anodisering av aluminium är en av de mest kritiska ytfinishprocesserna i modern tillverkning. Från rymdfästen till konsumentelektronik finns anodiserade aluminiumkomponenter överallt. Ändå saknar många ingenjörer, upphandlingsspecialister och produktdesigners en heltäckande förståelse för hur denna elektrokemiska process fungerar, vilka variabler som påverkar resultaten och hur man specificerar det korrekt.
På Brightstar Prototype CNC Co., Ltd har vi ägnat år åt att förfina integrationen av CNC-bearbetning med högkvalitativa anodiseringstjänster. Denna guide bygger på branschstandarder, verkliga fallstudier och teknisk expertis för att ge en komplett bild av aluminiumanodisering – från grundläggande principer till avancerade designöverväganden.
Vad är anodiserande aluminium?
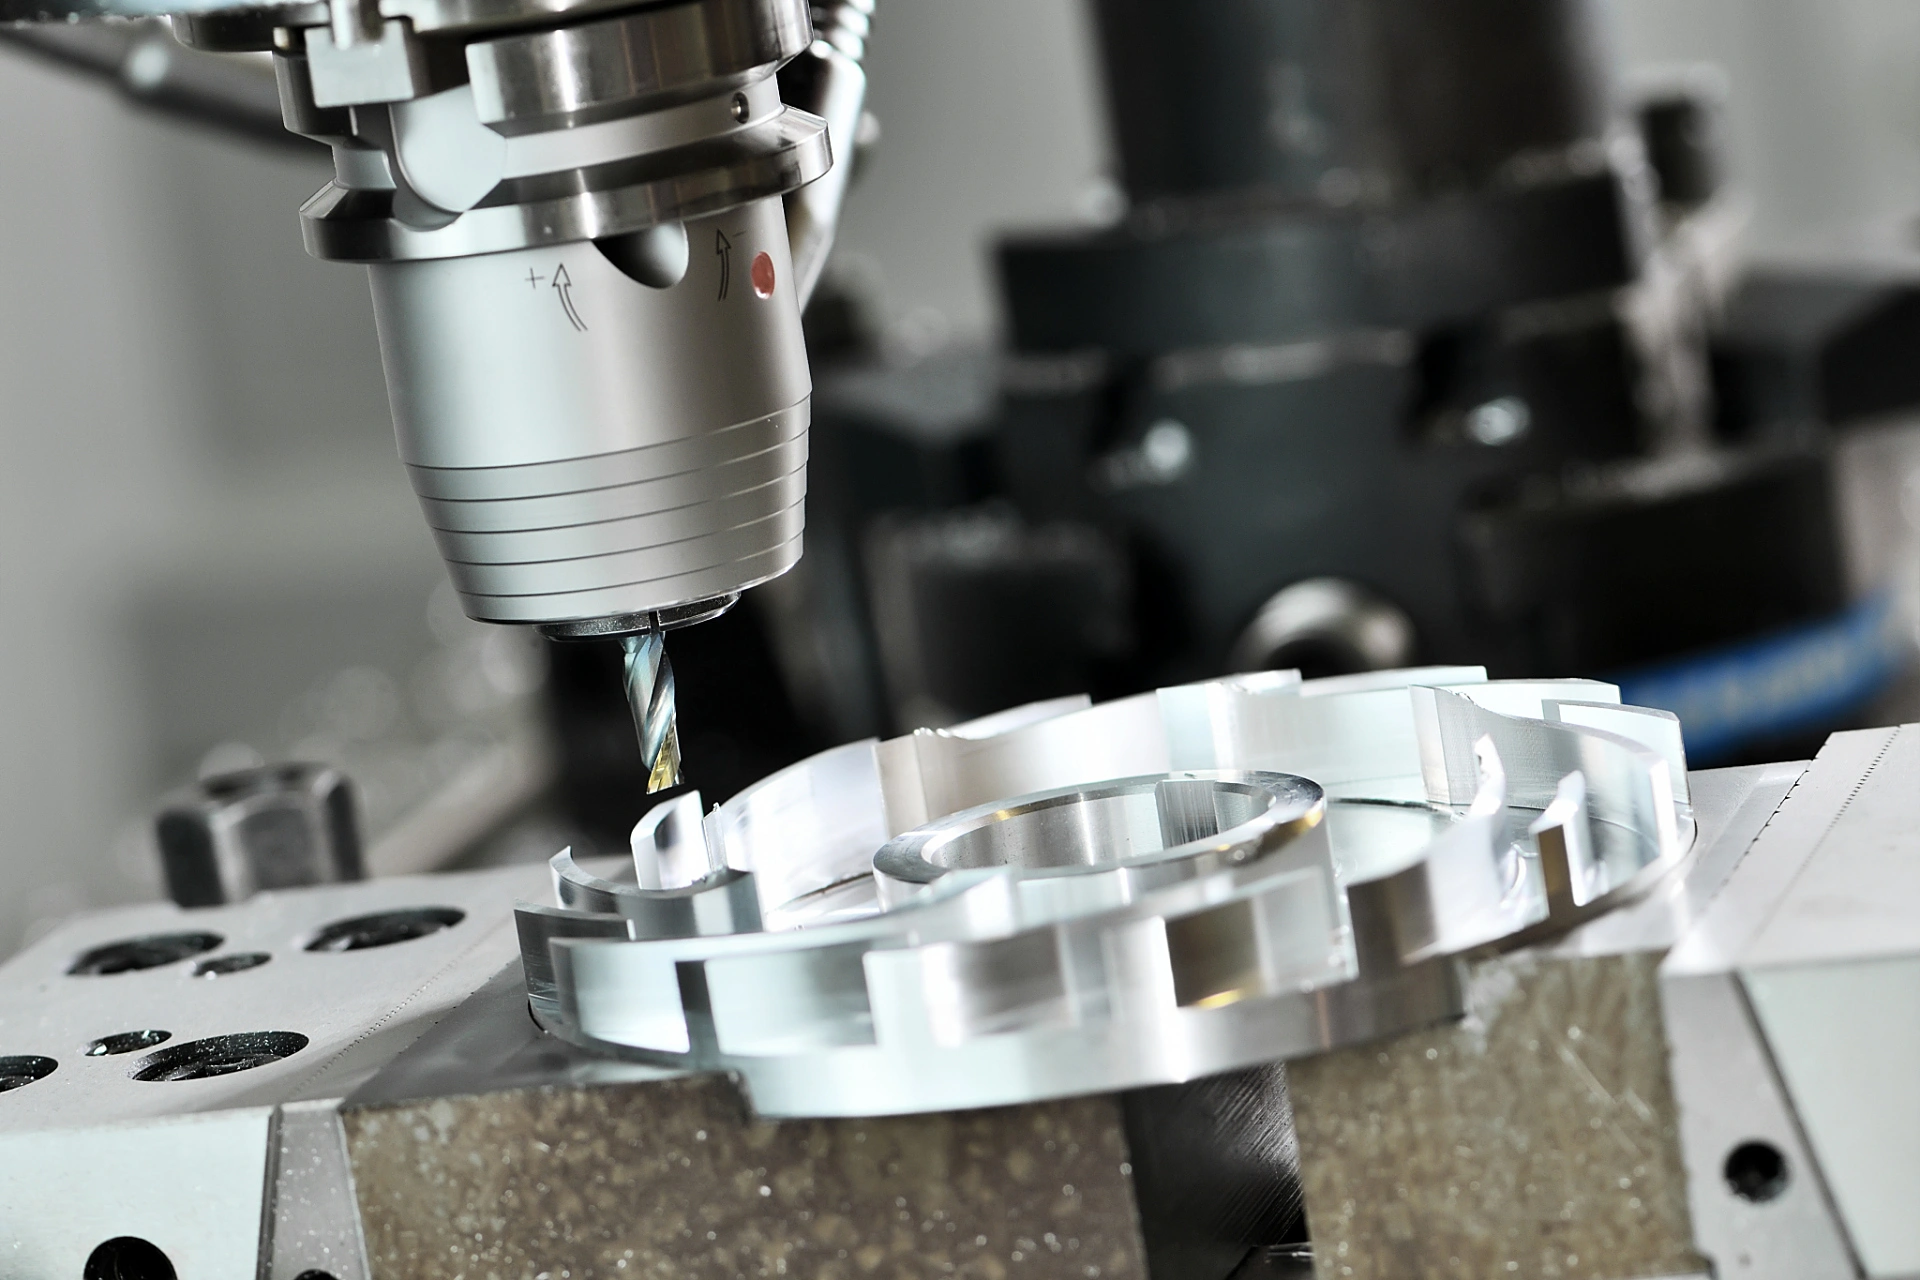
Anodisering är en elektrokemisk passiveringsprocess som omvandlar aluminiumets yttre yta till ett hållbart, korrosionsbeständigt aluminiumoxidlager. Till skillnad från färg eller pulverlack—som ligger ovanpå underlaget—blir en anodiserad beläggning en integrerad del av metallen själv.
Termen "anodiserande" härstammar från delens roll i den elektriska kretsen: aluminiumkomponenten fungerar som anod (positiv elektrod) i en elektrolytisk cell. När likström appliceras dras syrejoner till aluminiumytan och reagerar och bildar ett kontrollerat oxidlager.
Nyckelegenskaper hos anodiserat aluminium
Dimensionsförändring: Oxidlagret växer både utåt och inåt från den ursprungliga ytan. Ungefär 50 % av beläggningens tjocklek tränger in i substratet, medan 50 % byggs upp på ytan. Detta innebär att en 20-mikron beläggning ökar den totala deldimensionen med cirka 10 mikron per yta.
Hårdhet: Anodiserade ytor kan uppnå hårdhet upp till Rockwell 70C (ungefär 500-700 HV).
Porositet: Det anodiska lagret innehåller mikroskopiska porer som kan absorbera färgämnen eller tätningar.
Transparens: Ofärgade anodiska beläggningar är transparenta och avslöjar aluminiumets naturliga metalliska utseende.
Varför anodisera? Viktiga fördelar med CNC-bearbetade delar
anodisering erbjuder fördelar som andra ytbehandlingsmetoder inte kan matcha. Här är varför det specificeras över olika branscher:
1. Överlägsen korrosionsbeständighet
Aluminiumoxidlagret som bildas under anodiseringen är kemiskt stabilt och skyddar den underliggande metallen från oxidation, saltstänk och hårda miljöer. Detta gör anodiserade delar idealiska för marina, fordons- och utomhusapplikationer.
2. Förbättrad ythårdhet och slitstyrka
Anodiserat aluminium är betydligt hårdare än obehandlat aluminium och erbjuder utmärkt slit- och repmotstånd. Denna egenskap är särskilt värdefull för komponenter som utsätts för friktion eller ofta hanteras.
3. Färg Stabilitet och estetisk mångsidighet
Anodisering möjliggör hållbara färger som inte flagnar eller flagnar eftersom färgen tränger in i det porösa oxidlagret och blir förseglad i beläggningen. Tillgängliga färger inkluderar klara, svarta, röda, gyllene, blå och specialanpassade nyanser.
4. Utmärkt vidhäftning för sekundära processer
Den porösa naturen hos en anodisk beläggning ger en idealisk yta för lim, smörjmedel och primers.
5. Miljövänlig
Anodisering ger färre skadliga biprodukter jämfört med elektroplätering eller målning. Processen undviker flyktiga organiska föreningar (VOC) och använder återvinningsbara elektrolyter.
6. Elektrisk isolering
Hardanodiserat aluminium fungerar som en dielektrisk isolator och erbjuder elektrisk isolering där det behövs.
Typer av anodisering
anodiseringsprocesser klassificeras enligt den amerikanska militärspecifikationen MIL-A-8625, som definierar tre huvudtyper:
Type I — kromsyraanodisering
Ursprungligen utvecklad som Bengough-Stuart-processen, producerar Type I tunnare, mjukare och mer duktila beläggningar. Även om det har självläkande egenskaper och används som förbehandling vid målning, har dess användning minskat på grund av miljöregler kring kromsyra.
Type II — Svavelsyraanodisering
Den vanligaste och mest kostnadseffektiva anodiseringsmetoden. Typ II ger utmärkt korrosionsbeständighet, tar emot färgämnen väl och ger klara, transparenta beläggningar. Den används flitigt i konsumentprodukter, bilutrustning och allmänna industriella tillämpningar.
Type III — Hardcoat Anodizing
Även känd som "hårdanodisering", ger typ III de tjockaste, tätaste och hårdaste lagren. Den specificeras för komponenter som kräver exceptionell slitstyrka – såsom kugghjul, kolvar, ventiler och industrimaskiner.
Referens: ASTM B580 och ISO 10074 ger ytterligare specifikationer för hårdlacksanodisering. MIL-A-8625 är fortfarande den mest refererade standarden.
Anodiseringsprocessen steg för steg
En konsekvent, högkvalitativ anodisk beläggning beror på noggrann utförsel av varje processsteg.
Steg 1: Ytbehandling (förbehandling)
Anodisering döljer inte ytliga brister – den avslöjar dem. Korrekt förbehandling är avgörande.
Rengöring: Delar sänks ner i alkaliska eller sura rengöringsmedel för att avlägsna maskinoljor, fett och föroreningar.
Etsning eller Brightening: Etsning (alkaliets) ger en matt, satinfinish genom att ta bort ett tunt lager aluminium. Ljus doppning (syraljusning) skapar en mycket reflekterande, blank yta.
Desmutering: Ett salpetersyrabad tar bort eventuella kvarvarande legeringselement eller oxidrester efter etsning.
Mekanisk förbehandling (valfritt): Tekniker som glaspärlblästring eller sandblästring skapar enhetlig ytstruktur och maskerar mindre bearbetningsmärken.
Steg 2: Anodisering (elektrolys)
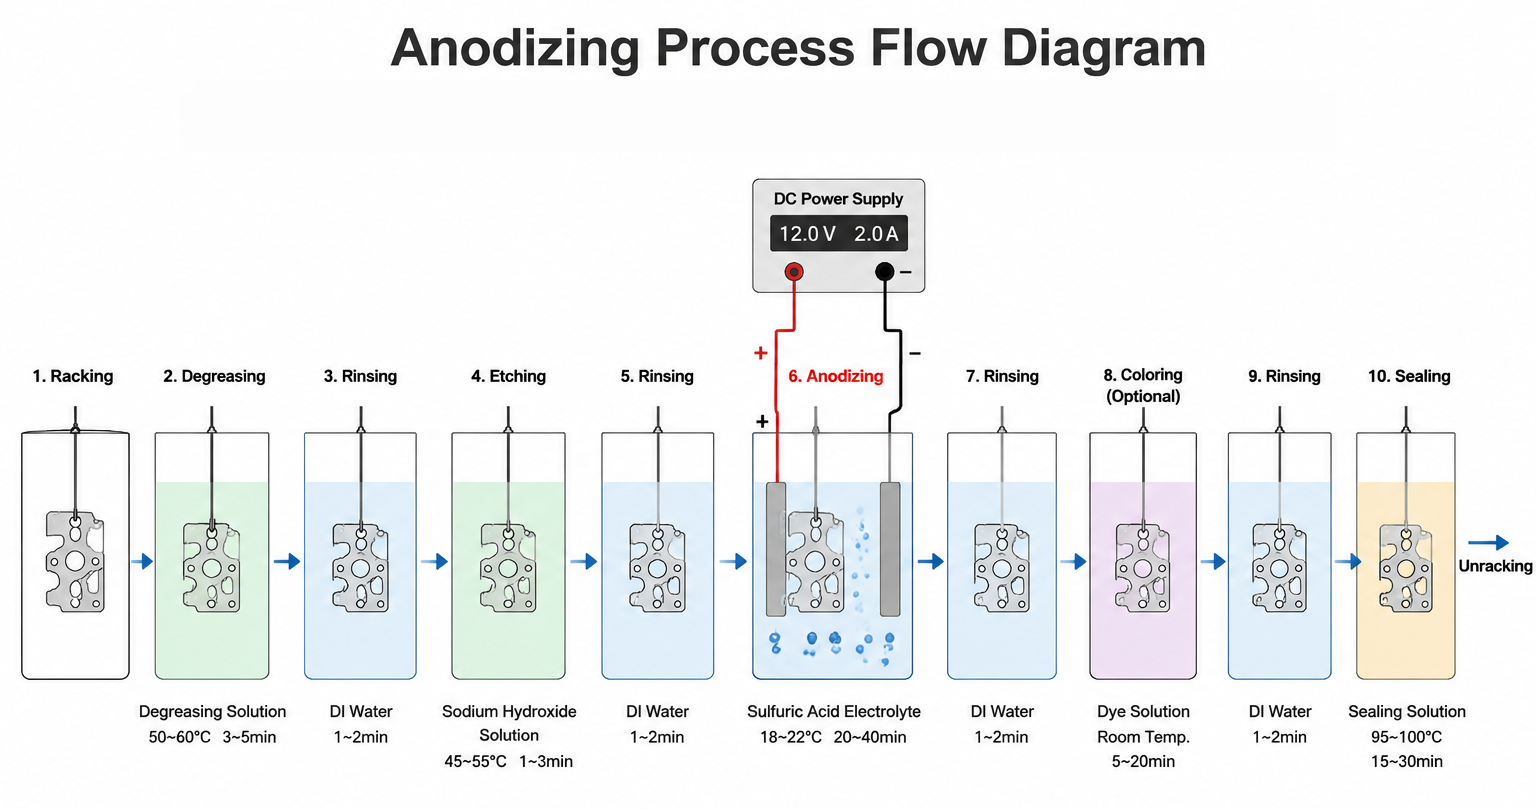
Delen är upphängd i ett surt elektrolytbad—vanligtvis 10–20% svavelsyra—och kopplas till den positiva polen på en likströmsström. Viktiga processparametrar styrs:
Referens: En studie om anodisering av 6063 aluminiumlegering fann att anodiseringstid och strömtäthet hade störst positiv effekt på filmtjocklek, medan elektrolytkoncentration och temperatur hade mindre effekter. Studien fastställde optimala förhållanden för maximal filmtjocklek: 4 A/dm² strömtäthet, 6 vol.% syrakoncentration, 19,5°C temperatur och 60 minuters anodiseringstid.
Steg 3: Färg (Valfritt)
För färgade ytbehandlingar sänks den porösa anodiska beläggningen i en färglösning. Organiska färgämnen erbjuder en bred färgpalett, medan elektrolytisk färgning (tvåstegsfärgning) ger brons-, svart- och mer UV-resistenta toner.
Steg 4: Försegling
Tätning stänger porerna i den anodiska beläggningen, låser färgen och förhindrar kontaminering.
Hot DI Water Sealing: Nedsänkning i nästan kokande dejoniserat vatten omvandlar oxiden till hydrerad boehmit, som expanderar för att fylla porer.
Mellantemperaturförsegling: Använder nickelacetat eller andra metallsalter vid 60-70°C, särskilt lämpliga för färgade delar.
Cold Sealing: Nickelfluoridformuleringar vid rumstemperatur; ofta följt av en sköljning med varmt vatten för att påskynda härdningen.
Aluminium Alla oy Kompatibilitet
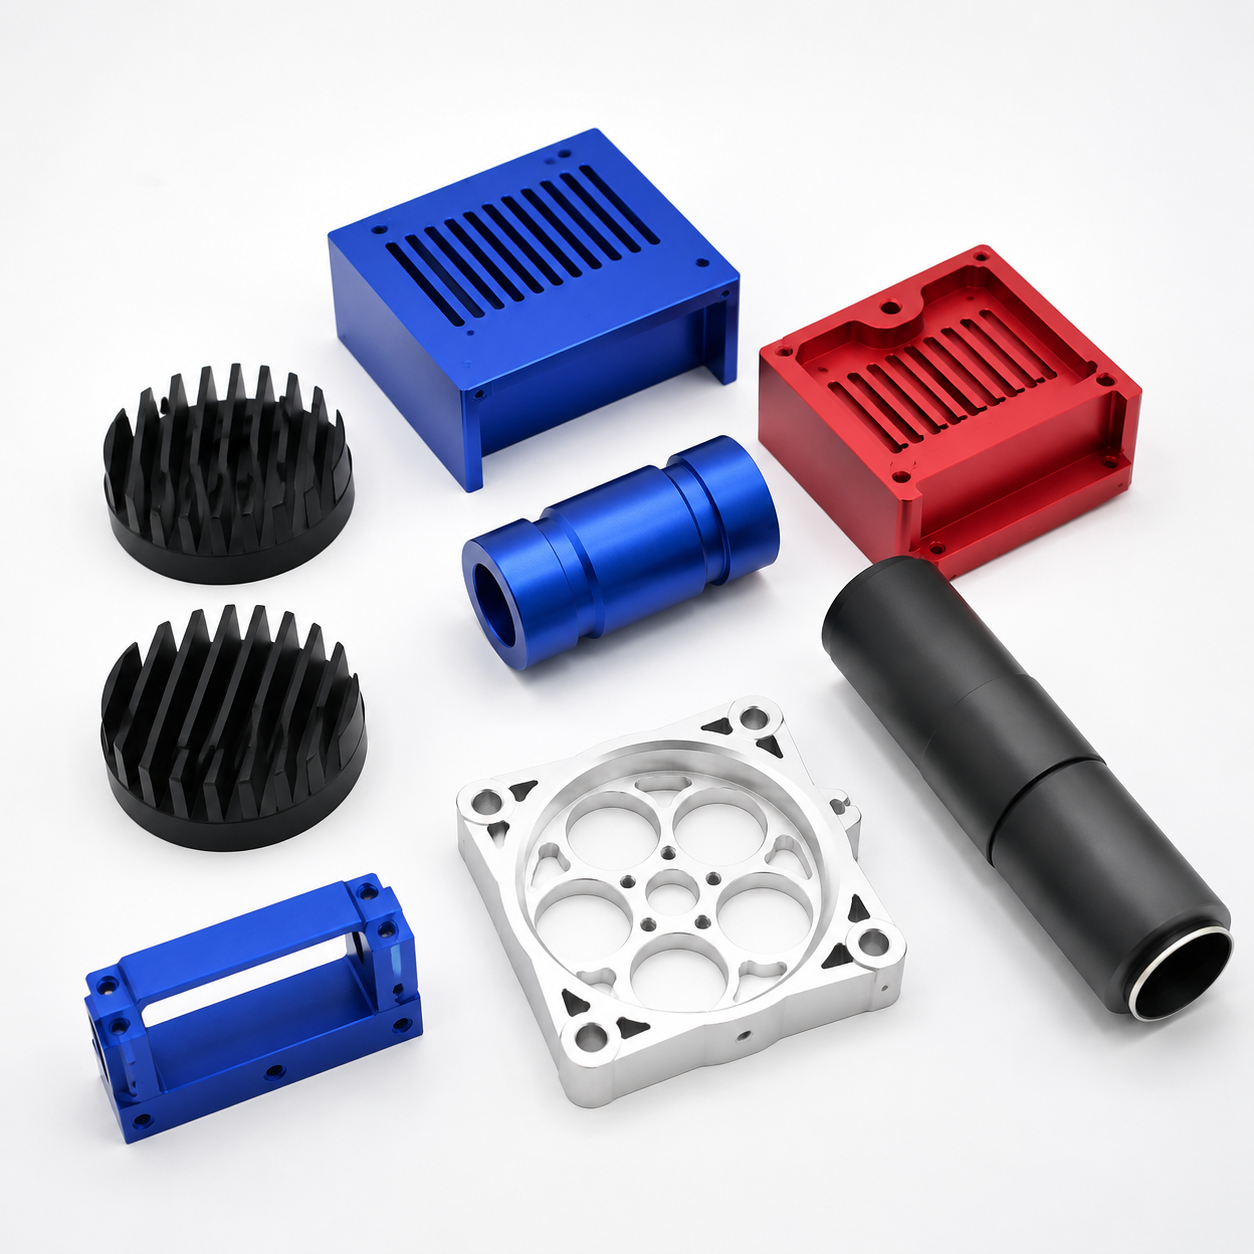
Alla aluminiumlegeringar anodiserar inte lika. Legeringens sammansättning påverkar både utseende och beläggningskvalitet.
Bästa praxis: För konsekventa, högkvalitativa anodiserade ytor är 6061-T6 och 5052-H32 bland de mest pålitliga legeringarna. Gjutna legeringar med högt kisel eller högt magnesium kan ge ojämna ytor och bör undvikas när det är möjligt.
Referens: BS 1615 ger vägledning om legeringsval för anodisering. Aluminum Associations "Designation System for Aluminum Finishes" (publikation #45) är en annan värdefull resurs.
Designöverväganden för anodiserade CNC-delar
1. Dimensionstoleranser
Det anodiska lagret ökar deldimensionen med cirka 50 % av beläggningens tjocklek per yta. För en 20-mikron Type II-beläggning kan man räkna med ~10 mikrons tillväxt per yta. Kritiska passformer—gängor, bärytor, presspassningshål—måste ta hänsyn till detta.
2. Ytfinish
anodisering följer substratets yta. Bearbetningsmärken, repor och verktygsspår förblir synliga efter behandlingen. För att uppnå ett enhetligt utseende:
Specificera glaspärlblästring eller sandblästring för en matt finish.
Ange ljus dipping för en högblank finish.
3. Rack Marks
Delar måste hängas på ställ under anodisering. Kontakt (rackmärken) kommer inte att anodiseras och förblir synliga. Designa ställfunktioner eller ta hänsyn till detta i estetiska områden.
4. Maskering
Gängor, tätningsytor och kritiska borrar kan maskeras innan anodisering för att bevara dimensionsintegritet och elektrisk ledningsförmåga.
5. Kantgeometri
Skarpa hörn och kanter tenderar att få högre strömtäthet, vilket resulterar i ojämn beläggningstjocklek eller "bränning." Att lägga till radier eller avfasningar förbättrar beläggningens enhetlighet.
6. 50/50-regeln
Det anodiska lagret växer både in i och ut ur substratet. För en 0,001" beläggning penetrerar cirka 0,0005" inåt och 0,0005" byggs utåt.
Branschapplikationer
anodiserade aluminiumkomponenter fyller viktiga roller över sektorer:
Fallstudie: Lösning av problem med hård anodisering Färg konsistens
.png?imageMogr2/format/webp)
Förra månaden kontaktade en elektroniktillverkare oss med ett akut behov: 50 delar av en aluminiumkylfläns 6061-T5 som kräver naturlig hårdanodisering. Kunden behövde konsekvent närvaro och leverans inom två veckor.
Problemet
Initiala provdelar visade inkonsekvent färg—vissa områden såg ljusgrå ut medan andra var mörkgrå. Analysen identifierade tre grundorsaker:
Nuvarande fördelningsproblem: Delar på armaturkanterna fick över 25 % högre strömtäthet än mittplacerade delar.
Temperaturfluktuationer: Stillastående zoner i badet orsakade ±4°C-variationer.
Ytförberedelseinkonsekvenser: CNC-bearbetning lämnade kvarvarande spänningar och variationer i ytråhet (Ra 0,8–1,2 μm) som påverkar oxidbildningen.
Lösningen
Steg 1 — Fixture-omdesign: Specialanpassade titanarmaturer med roterande klämmor utvecklades, vilket säkerställde 8 mm lika avstånd mellan alla delar för att normalisera strömfördelningen.
Steg 2 — Processoptimering:
Steg 3 — Förbehandling: Spänningsavlastningsannealing lades till efter CNC-bearbetning, följt av glaspärlblästring för att standardisera ytfinishen.
Resultatet
De slutliga delarna uppnådde en jämn färg med anodiserande lagertjocklek förbättrad till ±1,5 μm. Kunden godkände proverna och godkände full produktion av 1 000 exemplar.
Viktig insikt: Färg konsistens i anodisering är starkt beroende av processkontroll—temperaturstabilitet, strömtäthetsjämnhet och korrekt ytberedning är icke-förhandlingsbara för högkvalitativa resultat.
anodisering vs. alternativ: Hur det jämförs
Viktig skillnad: Anodisering är en integrerad beläggning – den blir en del av metallen – medan alternativ är applicerade beläggningar som ligger på ytan och är känsliga för flagning, flagning och flagning.
Vanliga frågor (FAQ)
F1: Hur fungerar anodisering av aluminium?
Anodisering är en elektrokemisk process där aluminiumdelen är ansluten till den positiva polen på en likströmskrets (anod) och nedsänkt i en sur elektrolyt. Användning av spänning får syrejonerna att reagera med aluminiumytan och bildar ett kontrollerat aluminiumoxidlager.
Q2: Vad är syftet med anodisering av aluminium?
Anodisering förbättrar korrosionsbeständigheten, ökar ythårdheten, möjliggör hållbar färgning, ger elektrisk isolering och förbättrar vidhäftningen för smörjmedel eller lim—allt samtidigt som det är miljömässigt säkrare än många alternativ.
F3: Ger anodisering av aluminium tjocklek?
Ja. Oxidlagret växer både inåt och utåt från den ursprungliga ytan. Ungefär 50 % av beläggningens tjocklek tränger in i substratet, medan 50 % byggs upp på ytan.
F4: Gör anodisering av aluminium det starkare?
Anodisering härdar ytan avsevärt (upp till Rockwell 70C). Även om det inte ökar bulkmaterialets styrka, förbättrar det avsevärt slitstyrkan och hållbarheten.
F5: Är anodisering av aluminium dyrt?
Anodisering är generellt kostnadseffektivt jämfört med alternativ, och erbjuder långsiktigt värde genom reducerat underhåll och förlängd dellivslängd. Kostnaderna beror på delstorlek, kvantitet, komplexitet och önskad beläggningstyp.
F6: Vad är skillnaden mellan Type II och Type III anodizing?
Typ II (svavelsyra) ger en standard dekorativ och skyddande beläggning (5-25 μm). Typ III (hårdlack) ger en tjockare, tätare och hårdare beläggning (25–75+ μm) för slitstarka applikationer.
F7: Vad är processen för att anodisera aluminium?
Processen inkluderar: 1) ytbehandling (rengöring, etsning, desmutering), 2) anodisering i en syraelektrolyt med likström, 3) valfri färgning och 4) tätning av porerna.
F8: Förhindrar anodisering galvanisk korrosion?
Ja. Anodisering skapar ett isolerande oxidlager som minskar galvanisk koppling mellan olika metaller, förutsatt att beläggningen förblir intakt.
Q9: Vilka är de vanligaste specifikationerna för anodisering?
MIL-A-8625 (Typer I, II, III), ASTM B580, ISO 7599 (allmänna specifikationer), ISO 10074 (hårdlack) och AMS 2470/2471/2472 refereras ofta.
Q10: Kan alla aluminiumlegeringar anodiseras?
Inte alla anodiserar lika. 6xxx-serier (6061, 6063) och 5xxx-serier (5052) ger de mest konsekventa resultaten. 2xxx- och 7xxx-serier kräver noggrannare processkontroll och kan ge färgvariationer.
Slutsats
Anodisering av aluminium är fortfarande en av de mest effektiva och mångsidiga ytfinishprocesserna som finns tillgängliga för tillverkare. För CNC-bearbetade komponenter erbjuder det en unik kombination av hållbarhet, korrosionsbeständighet, estetisk mångsidighet och miljömässig kompatibilitet som få alternativ kan matcha.
På Brightstar Prototype CNC Co., Ltd, har vi decennier av erfarenhet av precisions-CNC-bearbetning och integrerade anodiseringstjänster. Våra ingenjörer arbetar med dig från designgranskning till slutlig kvalitetskontroll för att säkerställa att dina anodiserade delar uppfyller dina exakta specifikationer – oavsett om du behöver dekorativa Type II-ytor eller kraftig Type III-hårdlack.
Redo att diskutera ditt projekt? Kontakt vårt ingenjörsteam idag för en designgranskning och offert. Oavsett om du utvecklar prototyper, lågvolymsproduktioner eller kräver komplexa geometrier levererar vi kvalitet du kan lita på.
📧 E-post: ann@brightrapid.com
🌐 Webbplats: www.brightrapid.com
Ansvarsfriskrivning
Informationen i denna artikel är endast avsedd för allmän ingenjörs- och tillverkningsreferens. De faktiska uppnåeliga toleranserna kan variera beroende på delgeometri, materialegenskaper, maskinskick, inspektionskrav och produktionsmiljö. Projektspecifika rekommendationer bör alltid granskas med kvalificerade tillverkningsingenjörer.