Vad bör en professionell RFQ om CNC-bearbetning innehålla?
Inom precisionsbearbetningsindustrin är en högkvalitativ RFQ (Request for Quote) hörnstenen för projektets framgång. Det är inte bara en prisförfrågan, utan ett tekniskt dokument som kommunicerar designavsikt, förmedlar tekniska krav och etablerar samarbetsförtroende.
Som ett företag som har fokuserat på högprecisions-CNC-bearbetning och snabb prototypframställning sedan 2009, tror Brightstar Prototype CNC Co., Ltd alltid starkt på att "kvalitet bygger långsiktigt förtroende." Vi hanterar olika typer av förfrågningar från globala kunder varje dag (särskilt från USA, Japan och tyska marknader). Ur tillverkarens perspektiv kan en väl förberedd RFQ fördubbla offerthastigheten, avsevärt förbättra offertnoggrannheten och kraftigt minska upprepad kommunikation orsakad av oklar information.
Idag kommer vi systematiskt att presentera komponenterna i en professionell RFQ om CNC-bearbetning åt dig, där branschstandarder och praktisk erfarenhet kombineras.
Varför påverkar RFQ-kvaliteten direkt projektets framgång?
Många upphandlings- och designingenjörer frågar: varför får vissa förfrågningar svar samma dag, medan andra tar flera dagar? Svaret ligger ofta i detaljerna i RFQ:n.
En ofullständig RFQ sätter leverantören i ett dilemma: antingen stoppa arbetet för att upprepade gånger bekräfta, eller citera baserat på ofullständiga antaganden. Den förstnämnda bromsar hela projektets framsteg, medan den senare kan leda till felaktiga offerter – som senare kompenseras genom "förändringsorder", vilket i slutändan resulterar i ännu högre kostnader.
En högkvalitativ RFQ är grunden för att leverantörer snabbt ska kunna förstå krav, noggrant uppskatta produktionscykler och erbjuda konkurrenskraftiga priser. Det speglar inte bara standardiseringen av upphandlingsprocessen, utan också respekt för leverantörens professionella kompetens. För tillverkare som Brightstar värdesätter dessa serviceupplevelser gör en tydlig RFQ också det möjligt för oss att ge värdefull DFM-feedback (Design for Manufacturability) så snart som möjligt, vilket hjälper dig att optimera strukturer, undvika risker och minska kostnader under designfasen.
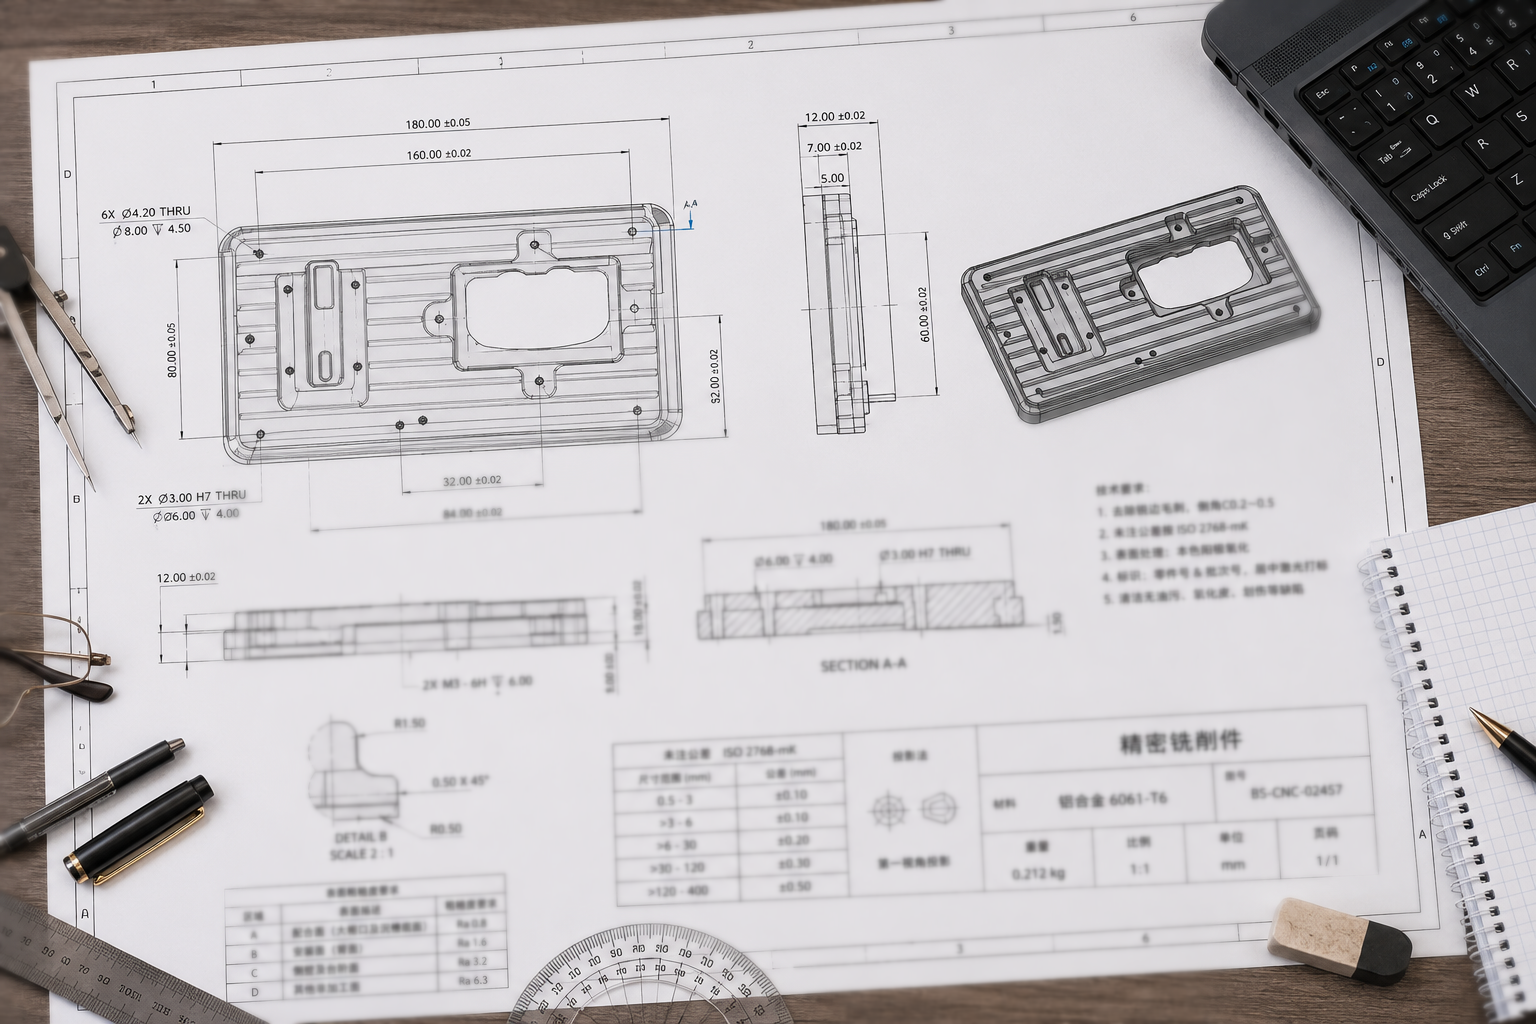
De sex kärnelementen i en professionell RFQ
Vanlig smärtpunktsanalys: varför avvisas ofta RFQ:er?
Branschdata och jämförelse av kostnadsdrivare
Lösningar: hur förbereder man en "noll-fråga"-RFQ?
Processflödesschema och DFM-nyckelpunkter
Fallstudie: hur en RFQ sparade 20% i kostnader?
Vanliga frågor (FAQ)
Vanliga "fallgropar" i RFQ:er
I verkligt arbete stöter vi ofta på följande typer av typiska problem, som ofta är orsakerna till citationsförseningar och felaktiga kostnadsuppskattningar:
Fälla 1: Teckning och modell mismatch
Detta är det vanligaste och mest fatala lågnivåfelet. När dimensioneringen på 2D-ritningen krockar med geometrin i 3D-modellen har leverantören inget annat val än att stanna upp och be om förtydligande, vilket slösar tid i onödan. Olika leverantörer kan förstå konflikten olika, vilket gör det omöjligt att jämföra offerter horisontellt.
Pitfall 2: Vag materialbeskrivning
Att bara skriva "aluminium" eller "stainless steel" är långt ifrån tillräckligt. Bearbetningsbarheten, verktygslivslängden och kostnaden för aluminiumlegeringen 6061-T6 och 7075-T651 skiljer sig avsevärt; Även för samma rostfria stål är skäregenskaperna hos 303 och 304 helt olika.
Fälla 3: Överbegränsade toleranser
Att täcka hela ritningen med toleranser på ±0,01 mm ökar avsevärt onödiga bearbetnings- och inspektionskostnader. Faktum är att icke-sammanfogande ytor kan använda allmänna toleransstandarder såsom ISO 2768. Att dra åt toleranser driver kostnaderna exponentiellt, och de flesta kritiska egenskaper står bara för 10–20% av ritningens egenskaper.
Fälla 4: Ignorera design för tillverkningsbarhet
Djupa håligheter, små radie-inre hörn (R-corner) eller extremt smala spår i designritningen tvingar leverantören att använda icke-standardiserade verktyg med överdrivna längd-till-diameter-förhållanden, vilket minskar bearbetningsstyvheten och kraftigt förlänger bearbetningstiden.
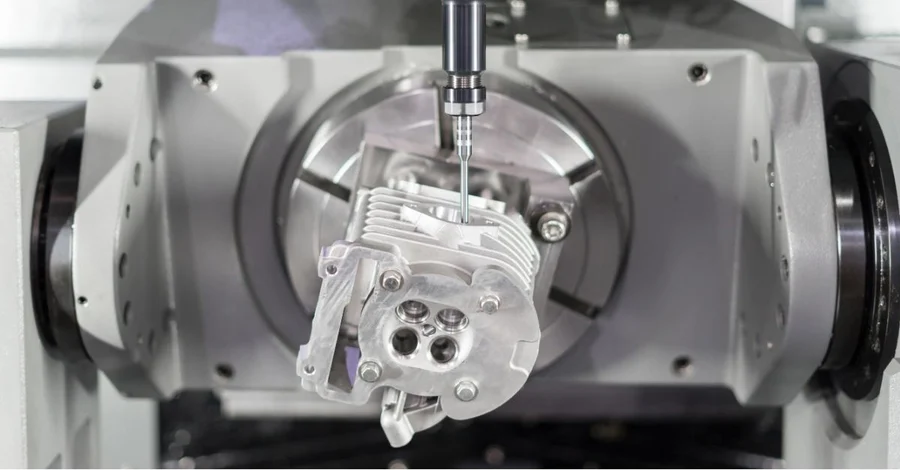
Fälla 5: Att inte ta hänsyn till sekundära operationer och inspektionskrav
Ytbehandlingar (såsom anodisering, plätering) och inspektionskrav (såsom FAI, materialcertifikat) höjs ofta först efter att offerten har getts, vilket gör att den ursprungliga offerten blir ogiltig eller medför extra kostnader.
Branschdata: vilka faktorer driver verkligen kostnaderna för CNC-bearbetning?
För att hjälpa dig optimera din RFQ mer exakt, här är en jämförelse av kostnadsdrivare baserat på branschpraxis:
Viktig slutsats: att tydligt specificera "kritiska egenskaper" och "icke-kritiska egenskaper" i RFQ:n, och låta leverantörer anta mer ekonomiska bearbetningsstrategier inom icke-kritiska områden, är det mest effektiva sättet att kontrollera kostnader.
Lösningar: de sex kärnelementen i en professionell RFQ:
.Genom att kombinera auktoritativa branschstandarder och Brightstars praktiska erfarenhet rekommenderar vi att du inkluderar följande sex moduler i din RFQ:
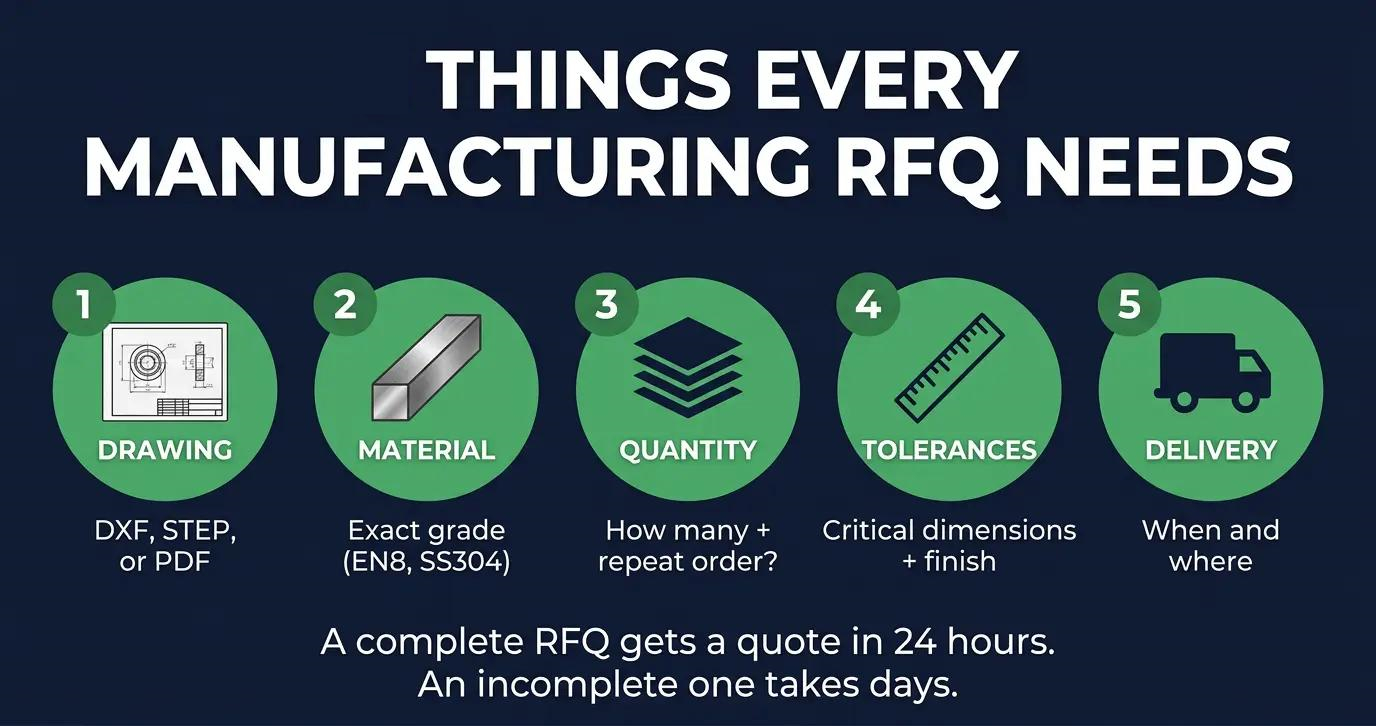
1. Kompletta ingenjörsfiler (2D-ritning + 3D-modell)
Vad man ska inlämna:
3D CAD-modell: STEP-format (.step/.stp) är branschens förstahandsval, följt av IGES. Detta är grunden för programmering och bearbetningsvägplanering.
2D ingenjörsritning (PDF): inkluderar alla mått, toleranser, referenser, ytråhetsmarkeringar och anteckningar. Detta är det juridiskt bindande tekniska dokumentet.
Professionellt tips: se till att 2D-ritningen och 3D-modellen är av samma version, och markera tydligt versionsnummer och datum i filen Namn. Inkonsekventa filer är den främsta boven bakom citeringsfördröjningar.
2. Tydlig materialspecifikation
Vad som behöver specificeras:
Exakt legeringsgrad och härdning: t.ex. "AL 6061-T651 platta" eller "17-4PH H900"
Tillämpliga materialstandarder: t.ex. ASTM, EN, GB, ISO
Särskilda krav: t.ex. materialtestrapport (MTR), spårbarhetskrav, RoHS/REACH-efterlevnadsuttalanden
Att bara skriva "aluminium" eller "stainless steel" är långt ifrån tillräckligt; bearbetningsförmågan och kostnaden för olika legeringar varierar kraftigt.
3. Tydliga toleranser och kritiska funktionsmarkeringar
Riktlinjer:
Prioritera kritiska dimensionsmarkeringar: ange tydligt vilka dimensioner som är sammanpassande ytor, bärande ytor eller kritiska egenskaper som påverkar monteringen (du kan markera "CTQ" eller "Critical to Function" på ritningen)
Använd GD&T-symboler: för komplexa funktionella krav, använd Geometric Dimensionation and Tolerancing (GD&T) för exakt styrning
Undvik alltför snäva globala toleranser: använd allmänna toleransstandarder som ISO 2768 för icke-kritiska dimensioner
Kom ihåg en princip: att dra åt toleranserna ökar kostnaderna exponentiellt; tillämpa endast snäva toleranser där funktionaliteten kräver det.
4. Kvantitet, leverans och projektfas
Berätta tydligt för leverantören dina kvantitetsbehov och tidsförväntningar:
Ordning mängd och årlig användning: batchmängd + uppskattad årlig användning (EAU). Priserna varierar avsevärt med kvantiteten
Förväntad leverans: ange tydligt målleveransdatum och om det finns krav på delvis leverans
Projektfas: prototypverifieringsdel eller produktionsdel? Detta hjälper leverantören att avgöra fokus
5. Ytbehandling och krav på sekundär bearbetning
Alla steg bortom bearbetning måste listas:
Behandlingstyp: anodisering, sandblästring, plätering, värmebehandling, lasergravering etc.
Specifik specifikation eller standard: t.ex. "MIL-A-8625 Type II clear anodizing"
Utseendekrav: färgkod, matt/glansig, krav på utpekat område
Särskild påminnelse: vissa ytbehandlingar (såsom hårdanodisering) påverkar slutdimensionerna och kräver att man lämnar utrymme före bearbetning; meddela detta i förväg.
6. Inspektionskrav och kvalitetsdokument
Tydlig specificering av inspektionsstandarder hjälper leverantören att noggrant bedöma arbetsbelastningen:
First Article Inspection (FAI): om en FAI-rapport krävs
Material Test Report (MTR): om en rapport om materialspårbarhet krävs
Fulldimensionell rapport: om en CMM-rapport eller inspektionsrapport med ballongritningar krävs
Specialmått: specifika krav såsom gänga-/no-go-mätare
Processflödesschema: den kompletta slutna loopen från RFQ till leverans
Följande är vår interna process för hantering av en standardRFQ, som du kan hänvisa till för att förstå leverantörens beslutslogik:
Steg 1: Customer inlämna s RFQ
Inkluderar STEP-modell, PDF-ritning, tekniska krav
Specificerar kvantitet, leverans, material
Steg 2: Intern leverantörsgranskning (24-48 timmar)
Sälj- och ingenjörsteam granskar gemensamt genomförbarheten
. Kontrollera ritningskonsistens, toleransutmaningar, processsvårigheter
. Bedöm om det är en "matchning"—det vill säga om projektkraven stämmer överens med leverantörens kapacitet och erfarenhet.
Steg 3: DFM-återkoppling och förtydligande
Ger förslag på optimering av tillverkningsbarhet (t.ex. öka R-hörnet, justera toleranser)
Bekräfta otydliga funktioner
Vissa leverantörer erbjuder preliminär budgetprissättning i detta skede
Steg 4: Citat från underentreprenörer
Om sekundära processer som anodiering, plätering, värmebehandling etc. krävs, begär offerter från nedströmspartners
Steg 5: Generera citat
Kombinera tidsstudier (verktygsbansimulering), materialkostnader, underleverantörskostnader, förpacknings- och logistikkostnader för att skapa en formell offert
Steg 6: Kundrecension och orderläggning
Bekräfta leverans- och kvalitetskrav
Signera inköpsorder (PO)
Fallstudie: hur en RFQ minskade CNC-bearbetningskostnaderna med 22%?
En amerikansk kund skickade oss en RFQ om en del till drönarmotorfästet för prototypvalidering. Under RFQ-granskningsprocessen identifierade vårt ingenjörsteam tre problem som skulle driva upp bearbetningskostnaderna avsevärt.
Inre hörnradie för liten
En icke-kritisk position på ritningen pekade ut ett R0,5 mm inre hörn. Detta innebar att ett verktyg med mindre diameter, såsom en Ø1 mm ändfräs, skulle krävas för hörnrengöring. Vi rekommenderade att kunden skulle minska den inre hörnradien till 1,5 mm rand. Detta skulle möjliggöra användning av ett verktyg med större diameter, en Ø3 mm ändfräs, förbättra verktygets styvhet, minska bearbetningstiden och minska risken för verktygsbrott. Kostnadsreduktion: cirka 3%.
Krav på ytsträvhet är för högt
Den ursprungliga RFQ krävde att alla yttre ytor skulle uppnå Ra 0,8 μm. Efter funktionell utvärdering fann vi att endast två sammanfogningsytor faktiskt krävde den grovheten. Därför rekommenderade vi:
Kritiska passytor: Ra 0,8 μm
Icke-kritiska yttre ytor: Ra 3,2 μm
Färre poleringsoperationer, kostnadsreduktion: cirka 8%.
Optimering av materialval
Den ursprungliga RFQ specificerade endast AL 7075 för materialet, utan att ange den specifika temper.
Vi rekommenderade att specificera materialet som 6061-T6. I detta projekt bekräftade kunden att 6061-T6 kunde uppfylla de funktionella kraven för prototypvalideringsfasen.
Och 6061-T6 är lättare att bearbeta, vilket minskar den angivna kostnaden med 5%. Efter optimeringen minskade den totala kostnaden för denna RFQ avsevärt.
Viktigare är att FAI för första testkörningen klarade sig i ett enda försök, utan omarbetning eller ritändringar.
Detta fall illustrerar att kvaliteten på en RFQ inte bara påverkar offerthastigheten, utan också direkt påverkar CNC-bearbetningskostnaderna. En tydlig, rimlig och tillverkbar RFQ hjälper leverantörer att ge mer noggranna offerter och hjälper även köpare att undvika onödiga bearbetningskostnader.
FAQ: Vanliga frågor om RFQ:er
F1: Hur lång tid tar RFQ-behandling vanligtvis?
A: Detta beror främst på projektets komplexitet.
Enkla delar (t.ex. plåtar, axlar, inga komplexa böjda ytor): citat kan vanligtvis slutföras inom 1–2 arbetsdagar.
Medelkomplexitet (inklusive flera böjda ytor, flera processer): tar vanligtvis 2–3 arbetsdagar.
Komplexa delar (inklusive djupa håligheter, tunna väggar, 5-axliga simultanbearbetningsfunktioner eller särskilda värmebehandlingskrav): kan ta 3–5 arbetsdagar.
Det bör noteras att denna gång omfattar ingenjörsteamets noggranna granskning av ritningen, tillverkningsanalys (DFM) och offertcykeln för underentreprenadprocesser (såsom anodisering, plätering). Vi anser alltid att noggrannhet är viktigare än snabbhet—ett fullständigt utvärderat citat är mycket mer värdefullt än ett hastigt givet nummer.
F2: Vilka är de vanligaste orsakerna till att en RFQ avvisas?
A: När en leverantör proaktivt avvisar en RFQ är det faktiskt ett ansvarsfullt drag för båda parter – det innebär att de, efter att noggrant ha bedömt sina egna kapacitetsgränser, har kommit fram till att de inte kan uppfylla dina krav. Vanliga avvisningsorsaker inkluderar: krav på delprecision överstiger leverantörens utrustningskapacitet (t.ex. kräver ±0,001 mm tolerans men leverantören saknar motsvarande finishutrustning); materialet eller processen är inte leverantörens expertområde (t.ex. får en tillverkare som främst tillverkar aluminiumdelar en beställning på titanlegering eller Inconel); beställningskvantiteten är för liten men delen är extremt komplex, vilket leder till att programmerings- och fixtureringsinvesteringar är mycket högre än själva bearbetningen, vilket gör den ekonomiskt ohållbar; ritningen har stora tillverkningsrisker, såsom extremt djupa håligheter, mycket små R-hörn eller tunnväggsstrukturer, med extremt höga skrotmängder om de tvingas bearbetas; och leverantörens nuvarande kapacitet är fullt upptagen och kan inte schemalägga produktionen inom det aktuella leveransdatumet. När du stöter på ett avslag rekommenderar vi att du proaktivt frågar efter den specifika anledningen – detta kan ofta hjälpa dig att förstå riktningen för designoptimering, och du kan också justera processkraven därefter och leta efter en mer lämplig leverantör.
F3: Om jag bara har ett fysiskt prov och ingen 3D-modell, kan jag få en offert?
A: Ja, men noggrannheten kommer att vara begränsad. Det rekommenderas att tillhandahålla åtminstone en handritad skiss eller grundläggande mått, och helst en 2D-ritning efter skanning eller enkel mätning. En RFQ-utvärdering med ett fysiskt prov blir mer exakt.
F4: Varför varierar offerter från flera leverantörer mycket?
A: Det kan bero på olika tolkningar av ritningen eller användning av olika underleverantörsresurser. En erfaren leverantör kommer att klargöra oklarheter i förväg istället för att ge offert baserat på gissningar.
Q5: Hur länge är ett RFQ-citat vanligtvis giltigt?
A: Vanligtvis 15–30 dagar, beroende på prisvariationer på råmaterial och verkstadskapacitet. RFQ:er som överskrider giltighetsperioden rekommenderas att inlämna på nytt så att leverantören kan bekräfta den senaste situationen.
Gör din nästa RFQ mer effektiv
Att förbereda en professionell RFQ är det första steget för att etablera ett effektivt samarbete med din leverantör. Det kan hjälpa dig:
Erhåll mer exakta och konkurrenskraftiga offerter
Förkorta hela cykeln från förfrågan till orderplacering till leverans
Undvik tillverkningsrisker i designfasen och minska de totala kostnaderna
Brightstar Prototype CNC Co., Ltd följer alltid kärnfilosofin "precisionskvalitet, kunden först." Vi förstår att samarbetet inte är en engångsaffär, utan ett tekniskt partnerskap som löper genom hela produktutvecklingscykeln. Med över tio år erfarenhet av precisionsbearbetning och ISO 9001- och IATF 16949-certifieringar är vi din pålitliga partner inom snabb prototypframställning och CNC-bearbetning i Kina.
Skicka din RFQ (inklusive STEP-modell + PDF-ritning + tekniska krav) till vår företagsmail eller inlämna din förfrågan via vår officiella webbplats. Vi lovar att ge initial återkoppling inom 8 arbetstimmar (för ordinarie projekt), tillsammans med professionella förslag på DFM-optimering och en komplett FAI-rapport (First Article Inspection).
Börja nu! Skaffa en offert omedelbart och upplev en annan typ av CNC-bearbetningstjänst.
Ansvarsfriskrivning
Informationen i denna artikel är endast för allmän teknisk referens. Faktiska bearbetningsmetoder, toleranser och tillverkningsstrategier kan variera beroende på delens geometri, materialskick och applikationskrav. Vänligen rådgör med en kvalificerad tillverkningsingenjör för projektspecifika rekommendationer.