
CNC-bearbetning: När bör man designa en fasning istället för en rör?

Inom produktdesign och CNC-precisionsbearbetning är varje kantbehandling inte ett godtyckligt estetiskt val, utan ett avgörande ingenjörsbeslut som påverkar tillverkningsbarhet, monteringseffektivitet, strukturell styrka och kostnad.
Som ingenjör eller produktdesigner kan du ofta ställas inför ett val: för en yttre eller inre kant, ska du använda en avfasning – en vinklad plan yta, eller en fillet – en böjd radie?
Många föråldrade teorier hävdar att "en fillet alltid är bättre än en fasning eftersom den eliminerar spänningskoncentrationen." Men i modern precisionsbearbetning och snabb prototypframställning är detta påstående inte helt korrekt. Faktum är att i specifika CNC-bearbetningssituationer är fasningar mer fördelaktiga och till och med oersättliga.
Den här artikeln, som kombinerar Brightstar Prototype CNC Co., Ltd:s över 10 år erfarenhet av CNC-bearbetning, ger dig en tydlig beslutsguide. Vi analyserar noggrant när och varför du bör välja en fasning framför en filé genom jämförelsetabeller för branschdata, verkliga fallstudier och processflödesdiagram, vilket hjälper dig att minska kostnader och förbättra kvaliteten vid snabb prototypframställning och batchproduktion.
Varför kan du lita på oss?
Erfarenhet: Under de senaste 12 år har vi levererat CNC-bearbetning och snabbprototyping till mer än 800 kunder världen över, med fokus på fordon, medicin, flyg- och konsumentelektronik.
Expertis: Vårt ingenjörsteam specialiserar sig på Design for Manufacturability (DFM)-analys, bearbetar över 50 3D-ritningar dagligen och tillhandahåller optimala verktygsbanor för fasningar och fillets.
Auktoritativitet: Vi är ISO 9001:2015 och AS9100D certifierade, och följer strikt toleransstandarder som GB/T 1804 och ISO 2768.
Pålitlighet: Vi är kända i branschen för transparent offertgivning och leverans i tid. Alla nedanstående data kommer från intern processstatistik och offentligt tillgänglig akademisk litteratur.
Efter att ha läst denna artikel kommer du att kunna avgöra exakt när du ska använda en fasning jämfört med en fillet vid CNC-bearbetning, vilket minskar programmerings- och bearbetningstiden med mer än 30 % och undviker onödiga kostnader i snabb prototypframställning.
Innehållsförteckning
Hur fel val av fasning och fillet driver upp kostnader
Grundläggande definitioner och kärndifferenser: geometri, spänning och bearbetningskinematik.
Varför "fillet alltid är bättre" är fel
Nyckelavsnitt: 5 scenarier där du måste använda en avfasning i
CNC-bearbetningsindustrin. Datajämförelse: Fasning vs. avsats – kostnad, tid och spänning (tabell
) Processflödesdiagram: CNC-fräsningsverktygsvägsjämförelse för fasning och filningslösning
: Ett DFM-baserat beslutsflöde för avfasning/avsats
Brightstar Fallstudie: Hur du sparar 54 % på Humanoid Robot Finger Joint-länk
FAQ
Få din Gratis DFM-analysrapport
1. Hur fel val av fasning och fillet driver upp kostnaderna
I CNC:s snabba prototypfasen lägger många designers till fillets, eftersom de tror att det är "säkrare." Men vid 3- eller 4-axlig CNC-bearbetning är bearbetning av en precis fillet mycket mer komplex än att bearbeta en fasning.
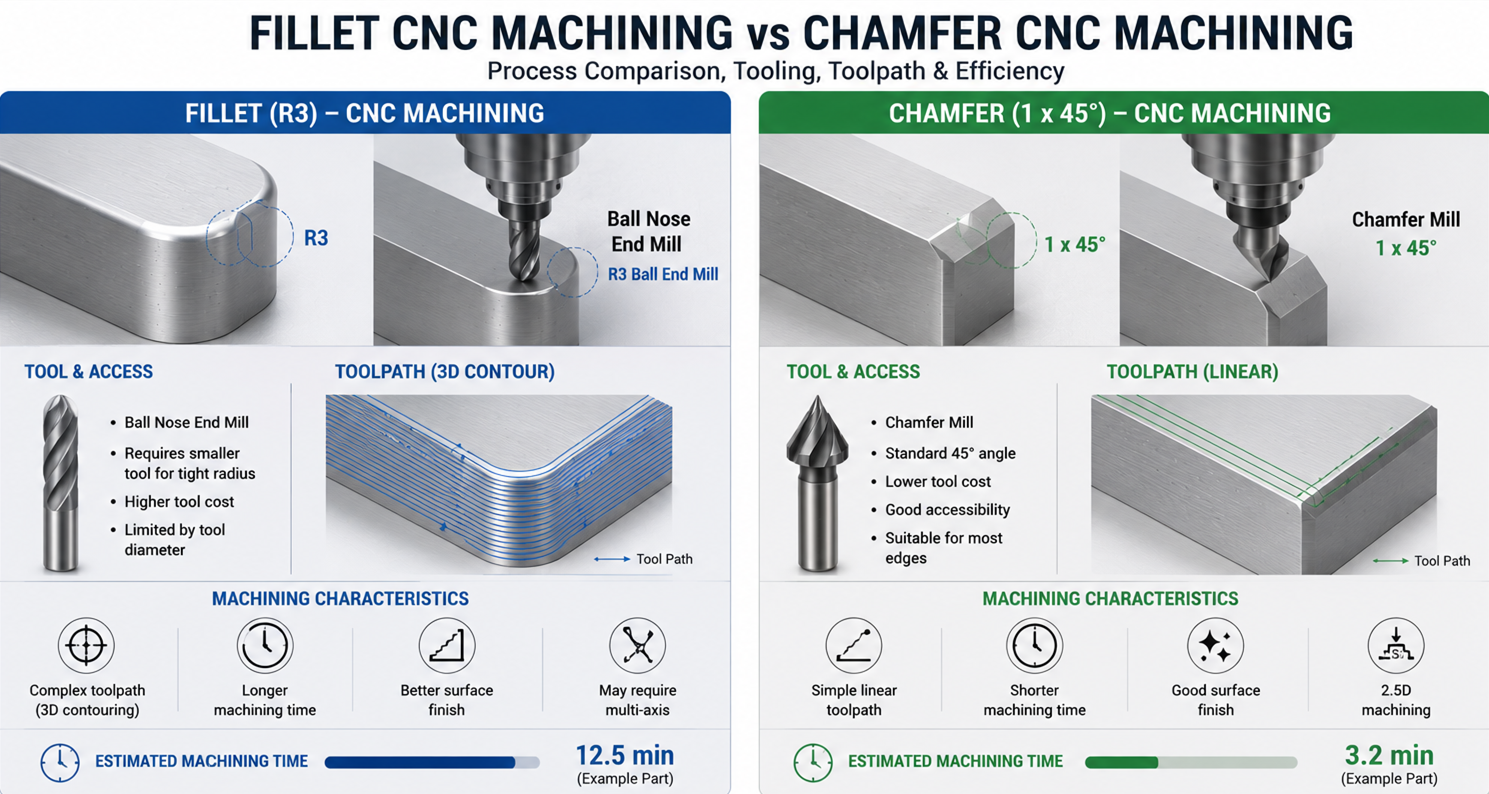
Programmeringskomplexitet: Fillets kräver vanligtvis kulnosfräsar eller komplexa kontureringsstrategier, vilket ökar kodraderna med 5–10 gånger.
Bearbetningstid: Att avsluta en intern R1,5 mm fillet tar 40%–60% längre tid än en C1,5 mm fasning (se tabell nedan).
Verktygskostnad: Bearbetning av små interna stycken (t.ex. R0,5 mm) kräver extremt små kulnosfräsar, som är benägna att gå av och svåra att uppnå bra ytfinish.
Inspektionssvårighet: Fasningar kan snabbt mätas med enkla mätare eller skjutok; stickare kräver vanligtvis en profilometer eller koordinatmätmaskin (CMM), olämplig för snabb inspektion på plats.
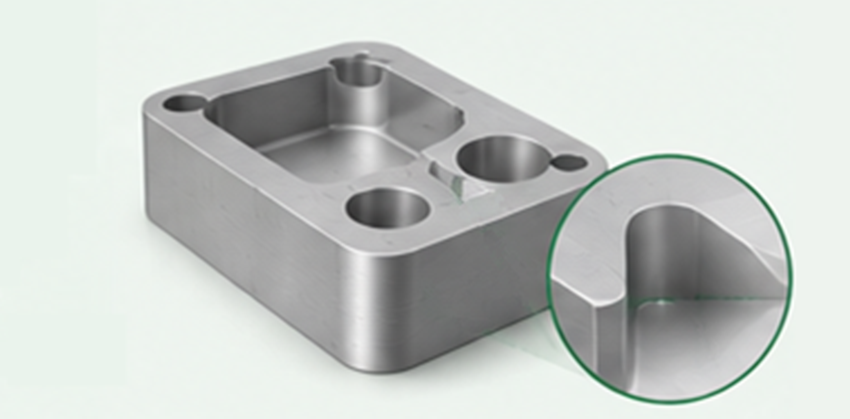
2. Grundläggande definitioner och kärnskillnader
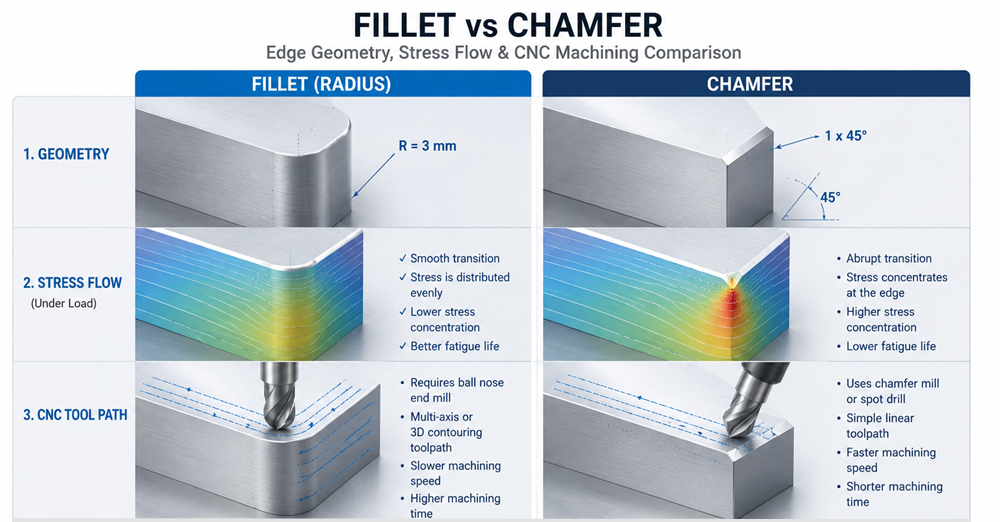
Chamfer: Skär en kant i en sned, plan yta, oftast 45°. Mått anges ofta med "C" plus bredden, t.ex. C1,0 (vilket betyder 1,0 mm bredd vid 45°).
Fillet: Bearbetning av en kant till en böjd radie. En inre radie kallas en "filret", en yttre radie en "runda". Dimensionen betecknas med "R" plus radien, t.ex. R1.0.
Kärnskillnader:
Geometri: Chamfer är en platt övergång; fillet är en böjd övergång.
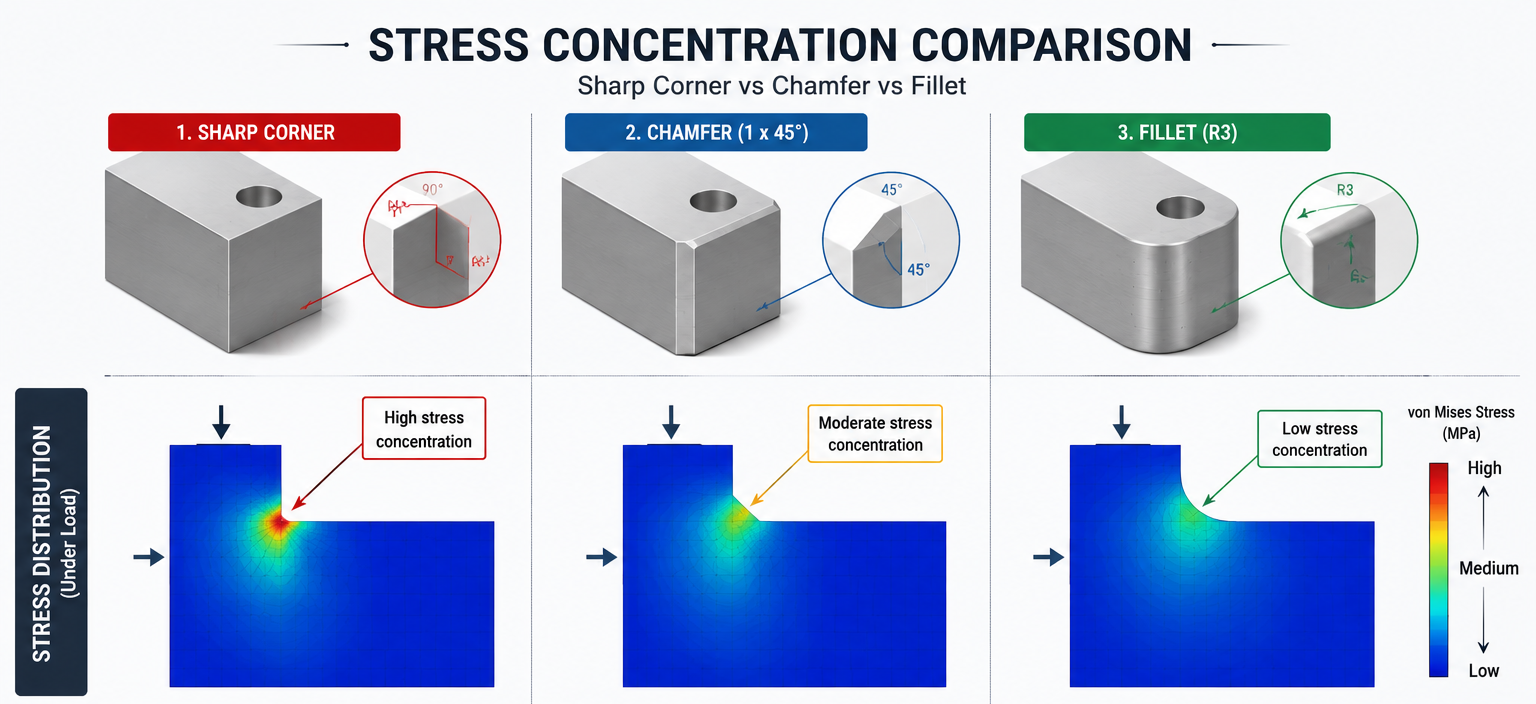
Spänningskoncentrationsfaktor: Idealiskt sett har filéer en lägre spänningskoncentrationsfaktor (Kt) (cirka 1,2–1,5), medan fasningar har en högre Kt (cirka 1,5–2,0). Denna skillnad har dock minimal påverkan i statiska, låglast- eller duktila materialapplikationer.
Bearbetningskinematik: Fasningar kan skäras i ett enda passe med ett V-format avfasningsverktyg; rören kräver lager-för-lager-skanning med en kulnosfräs
3. Varför "Fillet är alltid bättre" är fel
Detta är en långvarig "tumregel" som härstammar från utmattningsdesign och gjutning/injektionsgjutning. I dessa områden eliminerar filéer faktiskt skarpa hörn och förbättrar materialflödet.
Men inom CNC-bearbetning är detta påstående missvisande:
Citat från Machining Dynamics: Fundamentals, Applications and Practices av Yusuf Altintas, Kapitel 8:
För fräsprocesser, undvik att använda interna fillet-radier mindre än 1,5 gånger verktygets radie (EDM) eller mycket tidskrävande mikrofräsning. Skador kan däremot avsevärt förbättra bearbetningseffektiviteten.
I verkligheten, för de flesta snabba prototyper och låg- till medelvolymsdelar, är den cykliska belastningen över delens livslängd långt under utmattningsgränsen. I sådana fall är det klokare att välja en tillverkbar avfasning än en teoretiskt överlägsen filé.
4. 5 scenarier där du måste använda en avfasning vid CNC-bearbetning
5. Branschdatajämförelse: Chamfer vs. Fillet – Kostnad, tid och stress (tabell)
Följande data baseras på en snabb prototypsats (10 stycken), material 6061 aluminiumlegering, dimensioner: 100x100x20mm block, intern fyrkantig kavitetshörnbehandling. Bearbetningsutrustning: 3-axlig vertikal bearbetningscenter (spindel 12 000 varv per minut).
Datakällor: Brightstar Prototype intern processdatabas (statistik 2022-2025) och Petersons Stress Concentration Factors, 4:e Redigera ion (Tabell 3.2).
6. Processflödesdiagram: CNC-fräsnings verktygsbana Jämförelse för fasning och fillet
7. Lösning: Ett DFM-baserat beslutsflöde för fasning/avslutning
För att hjälpa dig göra rätt val i dina designer rekommenderar Brightstar Prototype följande snabba beslutsprocess:
Används denna edge i en miljö med hög cykeltrötthet? (Cykelräkning > 10^6, och materialet är höghållfast stål eller titanlegering)
Ja → Använd den största möjliga filé (R > 1 mm) Nej
→ Gå till nästa steg
Kräver denna placering arbete med standardfästen (försänkta hål, gängor)?
Ja → Måste använda fasning
Nej → Gå till nästa steg
Är den uppnåeliga CNC-filletradien större än 1/5 av hålighetsdjupet?
Till exempel: 20 mm djup spår, fillet måste vara ≥ R4.0
Nej → Använd avfasning (för att undvika oförmåga att maskinera eller för långa verktyg)
Ja → Gå till nästa steg
Behövs en inledande guide för montering?
Ja → rekommenderar starkt fasning
Nej → Båda är acceptabla, men fasningen är billigare
8. Brightstar Fallstudie: Humanoid robot fingerledslänk
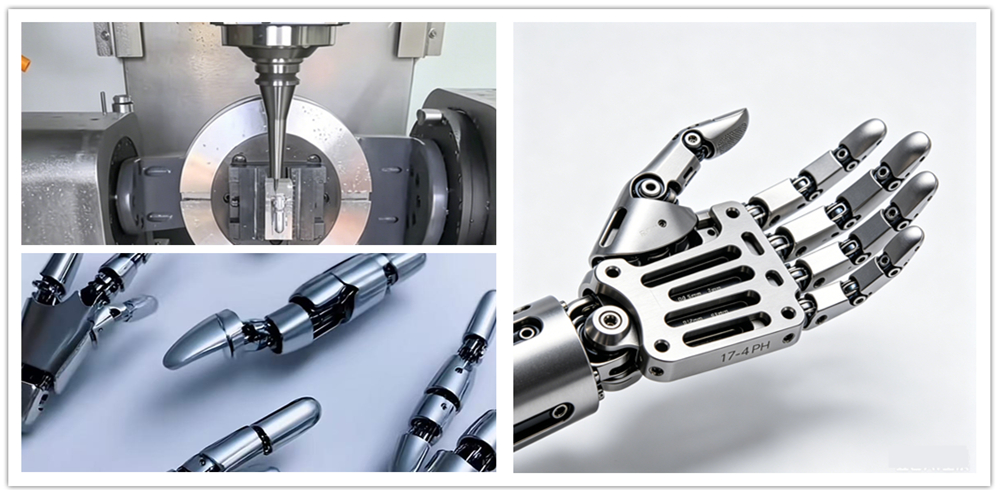
En europeisk startup inom humanoida robotar, som utvecklar en fullstor allmän humanoid robot, behövde snabbt prototypa 10 uppsättningar interna länkar för fingerleder (material: 17-4PH rostfritt stål, värmeimpregnerat till H900).
Kundens ritning krävde att alla hörn av ljusningshål, oljespår och spänningsavlastningsspår på länken specificerades som R0,5 mm fillets.
Delen har en minsta väggtjocklek på endast 1,2 mm, med flera smala spår på 12 mm djup och 3 mm bredd.
Bearbetning av en R0,5 mm fillet kräver en Ø1,0 mm kulnosad ändfräs med lång hals.
Verktygets längd-till-diameter-förhållande når 12:1, vilket orsakar kraftiga skakningar och lätt brott vid CNC-fräsning. EDM (elektrisk urladdningsbearbetning) måste användas för varje funktion.
Uppskattad kostnad per del: €180, ledtid: 18 dagar, vilket kraftigt fördröjer den humanoida robotens utvecklingstakt för "snabb iteration, mjukvaru-hårdvaruintegration".
Vårt ingenjörsteam genomförde en DFM-analys och föreslog följande modifiering för kunden:
Förklaring av kärnmodifiering: Oljeräfflorna behåller en fillet och ökas till R1,0 (kan bearbetas med en Ø2 mm kulnosfräs). C0,5-fasningen kan bearbetas med ett standard 90° V-format gravyrverktyg, vilket fullbordar alla lättningsfältkonturer i ett enda pass, vilket minskar bearbetningstiden från 4,5 timmar per del till 45 minuter.
Kunden bekräftade modifieringen. Resultat:
Kostnad: Sänkt från €180 till €82 per del, sparar 54%.
Ledtid: Förkortad från 18 dagar till 6 dagar.
Kvalitetsvalidering: Kunden monterade ihop de 10 prototyperna till den humanoida robothanden och genomförde 10 000 gripcykeltester. De avfasade länkarna visade inga sprickor, deformation eller brott.
Kundfeedback:
"Iterationshastigheten för humanoida robotdelar är konkurrenskraft. Brightstar berättade för oss: R0.5-filningen på interna växellådsdelar kan definitivt bytas ut till C0.5-avfasning, vilket minskar kostnaden med 70 %, samtidigt som styrkan fortfarande är mer än tillräcklig."
— Chefsingenjör för humanoidrobotföretaget
9. FAQ
F1: Orsakar fasningar mer allvarlig stresskoncentration?
S: Teoretiskt sett, ja. Men för den stora majoriteten av prototyper och delar med låg till medelstor volym (material som aluminium, vanligt stål, plast) ligger arbetsbelastningen långt under utmattningsgränsen. Vid CNC-bearbetning överväger de höga kostnaderna och den långa ledtiden som rör rör ofta vida deras teoretiska spänningsfördel.
F2: Kan jag blanda fasningar och fillets på samma del?
S: Absolut ja. Den typiska strategin är: använd skador för interna icke-sammanfogande funktioner (för att minska kostnaden), och använd styckningar för områden med hög spänning (för att bibehålla styrkan). Detta är en graderad designmetod.
F3: Vilken är den minsta interna klicket för CNC som kan uppnås?
A: Vid fräsning är den minsta interna filletradien lika med radien på den minsta kulnosfräsen som används. Det rekommenderas generellt att R ≥ 0,5 mm. För värden mindre än detta, eller när djup-till-bredd-förhållandet > 5:1, rekommenderas det starkt att byta till en fasning.
F4: Hur är det med 3D-utskrift (snabb prototypframställning)? Vilket är bättre, kamfare eller filé?
S: Annorlunda. Vid 3D-utskrift ökar linjer generellt inte kostnaden och hjälper till att minska stöden. Denna artikel fokuserar dock på CNC-subtraktiv tillverkning, observera skillnaden.
Få din Gratis DFM-analysrapport
Att välja fel kantbehandling kan leda till onödiga kostnadsökningar och projektförseningar.
Brightstar Prototype CNC Co., Ltd specialiserar sig på att erbjuda dig högprecisions-CNC-bearbetning och snabba prototyptjänster. Vårt ingenjörsteam kommer att ge dig en professionell Design for Manufacturability (DFM)-analys inom 24 timmar, där de tydligt anger de optimala bearbetningslösningarna för alla fasningar, avsnitt och andra egenskaper på din ritning. Alla data i denna artikel är endast för referensändamål. Vi rekommenderar inte att citera den utan tillstånd. Vi ska inte hållas ansvariga för eventuella frågor som uppstår vid sådan användning. För specifika frågor eller ansökningar, vänligen kontakta oss direkt för en diskussion.
Upphovsrätts- och referensdeklaration
Altintas, Y. (2012). Bearbetningsdynamik. Springer. (Kapitel 8.2)
Pilkey, W. D., & Pilkey, D. F. (2008). Petersons stresskoncentrationsfaktorer. Wiley. (Tabell 3.2)
Intern data: Brightstar Prototype CNC Co., Ltd. Process Statistics Report (2023-2025)